


`軟鋼仕上げ`ガイド:炭素鋼のスケール除去・バリ取り・フラッシュ錆防止乾燥
鍛造ハンドツール、レーザー切断マウントブラケット、およびプレス成形炭素鋼ワッシャーの`軟鋼仕上げ`を管理する製造エンジニアや仕上げ工程の監督者は、2つの妥協できない課題に直面します。それは、表面をピット腐食させずに頑固な黒皮・酸化ミルスケールをきれいに剥離すること、そして振動ボウルから出た瞬間にむき出しの濡れた鉄が琥珀色のフラッシュ錆を起こすのを防ぐことです。不動態の`304`/`316`ステンレス鋼や非鉄の真鍮とは異なり、軟質炭素鋼は保護加工油が洗い流されると湿度の高い空気中で急速に酸化します。ステージ1の`高周波`セラミック切削(`LC10`、`JTS5`、または隔離された酸性`MC8`)と、清浄な一過性リンス、任意のステージ2 `304`ステンレスボールバニシング(`JTJ20`/`JTJ25`)、そして直後の加熱式`35A`/`70A`遠心乾燥を組み合わせることで、炭素鋼をあらゆるシフトで明るく滑らかで錆のない状態に保てます。
軟質炭素鋼におけるステージ1のスケール除去&バリ取り
隔離された`MC8`によるレーザー切断酸化皮膜および熱処理スケールの剥離
レーザー切断された炭素鋼プレート、熱間圧延構造ブラケット、熱処理済み鍛造品には硬い黒色の酸化鉄スケールが付着しており、アルカリ石鹸だけで処理しようとすると標準的な砥粒研磨石がすぐに目詰まりして切れ味が鈍ります。物理的に隔離された専用の`ZL`円形ボウルまたは`ZXL`仕切り付きトラフ内で、高切削性の`高周波`セラミック研磨石とともに酸性の`compound-MC8`デスケール剤を定量供給すると、脆い酸化スケールが溶解し、セラミックのエッジが鋭利なバリを剪断除去します。`MC8`使用後は必ずセパレータースクリーン上で十分な清浄水スプレーリンスを行い、真鍮、アルミニウム、`Zamak`、または不動態`304`/`316`ステンレスラインの近くへ`MC8`を決して持ち込まないでください。
`高周波`セラミックと`LC10`による一般的なCNCバリ取り
重い熱処理スケールがない清浄なビレット切削`1018`または`1045`軟鋼シャフト、油圧ブロック、旋削ピンには酸性の`MC8`は不要です。一過性フロースルー式バレル研磨において、中性/アルカリ性の`compound-LC10`とともに`高周波`セラミックの三角石または斜め円柱を使用し、鋭利なCNCバリをめっき対応の滑らかなエッジへと丸めてください。詳細はセラミックタンブラーメディアガイドをご参照ください。
プレス成形炭素鋼ワッシャーおよびシム向けの張り付き防止バリ取り(`JTS5`)
薄板プレス成形の軟鋼ワッシャー、モーターラミネーション、板ばねクリップは標準ボウル内で平面同士が密着(張り付き)し、外周だけが過度に摩耗する一方で内面が未研磨のまま残ります。湾曲した3葉形状の`高周波`トライスターセラミックメディアと低発泡`compound-JTS5` 板金研磨コンパウンドを組み合わせることで、毛細管吸着をきれいに断ち切れます。板金研磨コンパウンドガイドもご覧ください。
上流工程での`振動バレル研磨前の脱脂処理`が依然として必須である理由
鍛造品やプレス成形軟鋼は、厚い焼入れ油や順送金型の絞り油に覆われた状態で搬入されることがよくあります。振動バレル研磨前の脱脂処理を省略すると、セラミックの気孔が耐水性の油スラッジで覆われ(セラミックメディアの目詰まり(グレージング))、`MC8`の酸スケール除去も阻害されてしまいます。
| 炭素鋼ワークの種類 | 表面状態 | ステージ1メディア&薬液 | ステージ2任意の光沢出し | 必要な乾燥&防錆処理 |
|---|---|---|---|---|
| 熱処理済み鍛造品 / 工具 | 重い黒色酸化スケール | `高周波`セラミック + 隔離`MC8` | `304`ボール + `JTJ25`(隔離) | 清浄リンス + 加熱`70A`乾燥 + VCI防錆 |
| CNC切削軟鋼 | 鋭利なバリ、重いスケールなし | `高周波`セラミック + `LC10` | `304`ボール + `JTJ20`/`JTJ25` | 軟水リンス + `35A`/`70A`遠心乾燥 |
| 薄板プレス鋼ワッシャー | 金型バリ、平面同士の張り付き | `高周波`トライスター + `JTS5` | 通常はマット/サテンで直接塗装へ | 軟水リンス + `35A` + 温`コーンコブ` |
| レーザー切断軟鋼プレート | 硬い熱影響端面酸化物 | 高切削セラミック + 隔離`MC8` | 塗装前/亜鉛めっき前の均一マット | 清浄スプレーリンス + 即時`70A`乾燥 |
| 焼結鉄粉ギア | 多孔質体、軽微な切削バリ | 微細セラミック + `LC10`(低水量) | 稀(残留水分のリスクあり) | 延長`35A`/`70A` + 温`コーンコブ` |
`304`ステンレスボールによる任意のステージ2光沢バニシング
マット軟鋼から明るい金属光沢へのアップグレード(`JTJ25` / `JTJ20`)
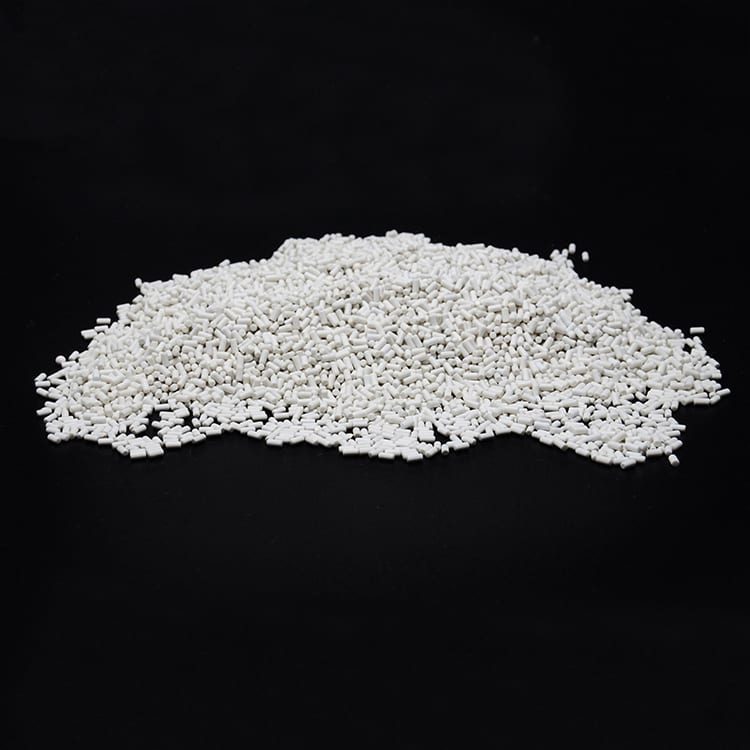
市販の鋼製ハンドツール、南京錠のシャックル、または装飾用ブラケットでニッケルクロムめっきやクリア粉体塗装前の明るい金属光沢が必要な場合は、清浄にリンスしたステージ1軟鋼を、`compound-JTJ25` 粗金属研磨コンパウンドまたは`JTJ20`を定量供給した専用の隔離ステージ2 `304`ステンレスボール充填槽へ移行してください。重い`304`ボールは砥粒なしでマットな`Ra`の凸部を冷間転造で平坦化します。詳細は粗金属研磨コンパウンドガイドをご覧ください。
軟鋼と`304`/`316`ステンレス間の絶対的なセル隔離
軟質炭素鋼と不動態の`304`/`316`ステンレス鋼部品の間で、`304`ステンレスボールボウル、受けバスケット、移送スコップを決して共用しないでください。ステンレス表面に埋め込まれた軟鋼の鉄粉は、数日後にガルバニック点錆を引き起こします。炭素鋼仕上げセルは色分けトートと専用工具を用いて物理的に隔離してください。
`メディア対ワーク比率`&`ZXL`トラフによる重量鍛造品の保護
重い鍛造炭素鋼レンチやパイプエルボは、充填不足のボウル内では激しく衝突し、面取りを凹ませ、ポリウレタンライナーをえぐってしまいます。補強型`ZL`ボウル内で十分なメディア対ワーク比率クッションを維持するか、長尺鍛造バーを仕切り付き`ZXL`/`L1300`–`L1800`リニアトラフに投入してください。
`ノンロッジング・メディアサイズ選定`による穴詰まりの防止
ねじ穴付きの軟鋼油圧ブロックやプレス長穴ブラケットは、小さすぎるセラミック三角石を容易に挟み込みます。ノンロッジング・メディアサイズ選定ガイドに従ってセラミック形状と寸法を選定し、週次でメディア選別・補充SOPに沿って摩耗片をふるい出してください。
鋼ラインにおける通水流量・ペリスタルティック定量供給・水質管理
一過性`フロースルー` vs. 汚れた鉄泥クローズドサンプ
軟鋼セルでクローズドサンプ循環タンクを使用すると、数時間以内に濃厚な赤錆色の鉄スラッジに変わり、部品を黒く汚してセラミック石を目詰まりさせます。連続一過性フロースルー式バレル研磨において精密なペリスタルティック・コンパウンド定量供給を行い、多段バッフル沈殿槽へ直接排水してください。
酸性`MC8`向け耐薬品性ペリスタルティックチューブの選定
金属製チェックバルブが酸性の`compound-MC8`デスケール剤で急速に腐食する標準的なギアポンプとは異なり、ペリスタルティック定量供給では`MC8`を交換可能なエラストマー製絞りチューブ内に完全に閉じ込めて送液します。作業員が酸ラインをアルカリ性の`LC10`や`HM3`ステーションへ誤接続しないよう、`MC8`ドラムは防液堤パレット上に施錠保管し、吸引ランスを明確に色分けしてください。
リンス水における水硬度および溶存塩化物イオンの管理
塩化物イオンが高い水や硬度の高い井戸水は、むき出しの濡れた炭素鋼でピット腐食を加速させ、乾燥後に白くこびり付いた斑点を残します。セパレータースプレーバーとボウルマニホールドにイオン交換軟水を供給することで、むき出しの鋼を保護し`304`ボールベッドを清潔に保てます。バレル研磨における水硬度ガイドをご参照ください。
シリコーン系消泡剤を使わない発泡クッションの抑制
過剰な泡はプレス鋼ワッシャー同士を浮かせて貼り付かせ、`高周波`セラミックの切削を緩衝してしまいますが、シリコーン系消泡剤は後工程の亜鉛電気めっきや粉体塗装の密着性を台無しにします。毎日底部ドレンスリットをブラシ清掃し、振動ボウル内の発泡防止ガイドに従ってください。
フラッシュ錆の防止:セパレーターリンス、`35A`/`70A`乾燥機&`コーンコブ`
`MC8`デスケール後の中性清浄スプレーリンスの徹底
酸性の`MC8`ボウルから出した軟鋼部品を、振動セパレータースクリーン上での徹底した清浄水スプレーリンスを行わずに直接乾燥機や受け箱へ移送しないでください。微量の残留酸性塩が暖かい鋼表面に焼き付き、急速な琥珀色の錆発生を引き起こします。
即時の`35`/`35A`/`70`/`70A`遠心乾燥
すべての炭素鋼セパレーターシュートのすぐ横に加熱式`35`、`35A`、`70`、または`70A`遠心乾燥機を配置し、酸素や工場内の湿気がむき出しの鉄と反応する前に、濡れた部品を暖かい高速気流下で遠心乾燥させてください。遠心乾燥機ガイドおよびタンブリング後の防錆ガイドをご参照ください。
多孔質鋳鉄&鏡面鋼向けの温風乾燥`コーンコブ`バフ
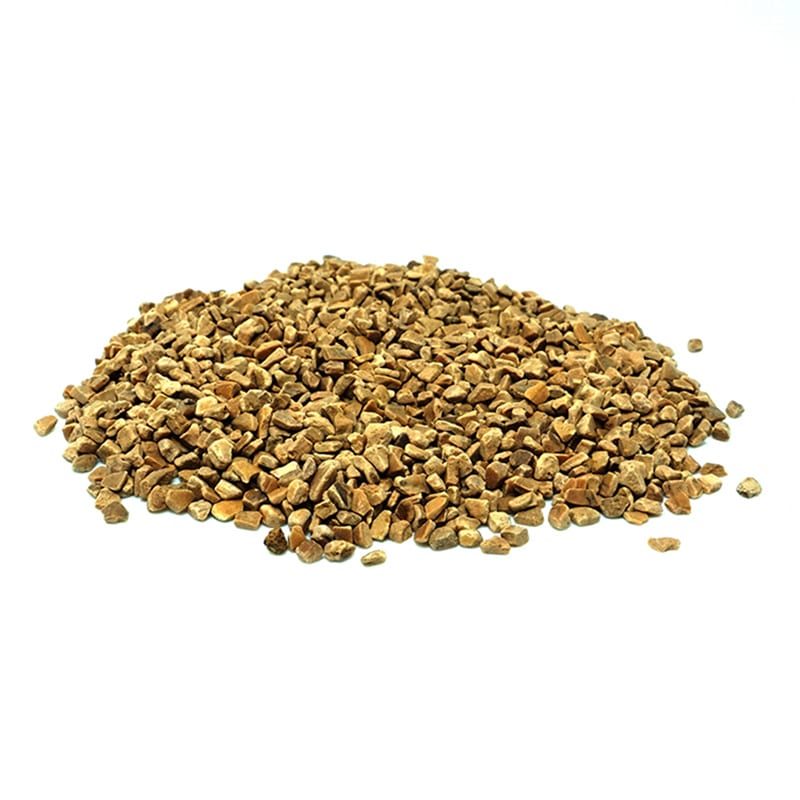
焼結粉末冶金ギア、ねずみ鋳鉄ハウジング、および光沢のある`304`ボールバニシング鋼工具は、`35A`/`70A`遠心乾燥の直後に温`コーンコブ`メディアでの短時間乾式パスを行うことで、気孔内の残留水分を吸い上げ、わずかな水曇りを除去できます。乾燥`コーンコブ`や`クルミ殻`(`8#-80#`)ベッドには水や液体コンパウンドを決して加えないでください。コーンコブ乾燥メディア粒度ガイドをご覧ください。
保管前の清潔な手袋取り扱いとVCI防錆梱包
素手の指紋は、密封段ボール箱内で乾燥直後の軟鋼に2日以内に腐食性の塩分痕を残します。`35A`/`70A`乾燥機の取り出し時には清潔なリントフリー綿手袋またはニトリル手袋の着用を義務付け、非めっき鋼部品は直ちにVCI防錆ライナー付きトートへ梱包してください。
炭素鋼の不良トラブルシューティング&ライナー保守
即時フラッシュ錆、残留黒色スケール、ワッシャー張り付きの解消
軟鋼の不良はすべて根本原因へ直接追跡できます。排出直後の琥珀色フラッシュ錆はセパレーターリンスの省略または`35A`/`70A`乾燥の遅れを示し、残留黒色スケールは油膜付き鍛造品または`MC8`定量供給不足を示し、ワッシャーの張り付きは油分の多いプレス油または`JTS5` + トライスターメディアの未適用が原因です。
| 軟鋼不良 | 主な根本原因 | 即時是正処置 | 予防標準 |
|---|---|---|---|
| 排出直後の琥珀色フラッシュ錆 | 清浄スプレーリンス省略または乾燥遅延 | 清浄再リンス+即時`35A`/`70A`乾燥 | 排出口に加熱式遠心乾燥機を直結配置 |
| 鍛造品に残るまだらな黒色スケール | 焼入れ油による`MC8`酸接触の阻害 | バッチ前脱脂+`MC8`+セラミック復旧 | 上流アルカリ洗浄+一過性`MC8` |
| プレス鋼ワッシャーの強固な張り付き | 打ち抜き油または通常の高発泡石鹸 | ワッシャー脱脂+`JTS5`+トライスターへ切替え | 前洗浄+`JTS5`+段階的ワーク投入 |
| `304`ボール光沢鋼上の鈍い灰色スマット | 汚れたクローズドサンプまたは`JTJ25`不足 | 一過性通水へ切替え+`LC10`ボール洗浄 | 隔離`304`セル+軟水の運用 |
| 摩耗した排出スロープでの部品引っ掛かり | 劣化したポリウレタンボウルライナーのリブ | 摩耗ボウルライナーをきれいに交換 | 計画的なライナー交換 |
鋼ラインにおける休止時`304`ボールおよびポリウレタンライナーの維持管理
重い鋼製鍛造品や酸性`MC8`サイクルはポリウレタンボウルライナーを確実に摩耗させるため、週次で排出リブを点検し、連休前には休止する`304`ボール充填を温`compound-LC10`で洗浄してください。
亜鉛めっき・電着塗装・粉体塗装前の清浄度確認
仕上げ済みの軟鋼ブラケットを電気めっき、リン酸塩化成処理、または粉体塗装ラインへ送る前に、シリコーン系消泡剤の残留ゼロ、ボルト穴内のセラミック砥粒噛み込みゼロ、およびフラッシュ錆のない均一な乾燥素地金属であることを確認してください。
鋼材種別ごとのラミネート済み複数シフトレシピの掲示
すべての`ZL`および`ZXL`装置の横に、ステージ1メディア、`LC10`/`JTS5`/`MC8`定量ダイヤル、セパレータースクリーン品番、`35A`/`70A`乾燥タイマー、および手袋・VCI梱包ルールを記載したラミネート設定カードを掲示してください。
量産炭素鋼セルの設計&塗装前処理の適合性
重い鉄スケールおよびセラミックシルト向け沈殿槽のサイズ選定
軟鋼のバリ取り(`LC10`)や酸性`MC8`デスケールでは高密度の酸化鉄およびセラミック結合材汚泥が発生し、小さな受けパンをすぐに満たしてしまいます。鉄鋼ライン専用の十分な容量を持つ多段バッフル沈殿槽へ一過性の炭素鋼排水を導き、第1室で残留焼入れ油をスキミングし、厳格な週次スケジュールで沈殿鉄泥を汲み出してください。
亜鉛めっき・電着塗装・粉体塗装に向けたスケール除去済み軟鋼の準備
`軟鋼仕上げ`から亜鉛電気めっき、電着プライマー、または建築用粉体塗装へ直送される部品には、完全に乾燥し、フラッシュ錆もシリコーンもない清浄な素地金属が必要です。上流でのアルカリ前脱脂、清浄な一過性`LC10`または隔離`MC8`切削、軟水セパレータースプレーリンス、直後の加熱式`35A`/`70A`遠心乾燥、および清潔な手袋での梱包を徹底することで、後工程の膨れや剥離を防げます。
量産プレス鋼ワッシャーにおけるバッチ処理 vs. 連続フローの管理
1シフトあたり数千個の軟鋼スプリングワッシャーやモーターシムを生産する順送プレスラインでは、低発泡`compound-JTS5`を供給した湿潤`高周波`トライスターセラミックベッドへワッシャーを段階的に投入し、適切な目開きの振動セパレータースクリーン上の軟水スプレーリンスバーの下を通過させ、直ちにペアの`35A`または`70A`乾燥機で遠心乾燥させる方法が最もクリーンに稼働します。
酸性`MC8`の防液管理、換気、および保護具(PPE)基準の監査
酸性`compound-MC8`のドラムは屋内の二次防液堤パレット上に保管し、すべてのデスケールセルに耐薬品ゴーグルと耐酸手袋を常備し、暖かい`MC8`ボウル上部の局所排気換気を点検して、全シフトで作業員が安全に作業できるようにしてください。
黒ずんだ`304`ステンレスボールと目詰まりしたセラミック石の再生
前洗浄がシフト途中で不十分になると、重い鍛造炭素鋼や残留焼入れ油によって`304`ステンレスボールが徐々に黒ずんだり、`高周波`セラミック石が目詰まり(グレージング)したりします。すべての部品を取り出し、軟水と`compound-LC10`を用いた空の温水メディア洗浄を排水が透明になるまで運転することで、鋭い切削エッジと清潔なボール潤滑性が即座に回復します。
鍛造品 vs. 薄板プレス品向けの振動モーター偏心ウェイトの最適化
重い鍛造合金レンチは補強型`ZL`ボウル内で排出ダムに激突せずに安定した循環流動を必要としますが、薄いプレス軟鋼シムは角が曲がらないよう`JTS5`トライスターベッド内で穏やかな低進角流動を必要とします。鋼部品ファミリーを切り替える際は毎回体系的にモーターの偏心ウェイト進角を調整し、週次でポリウレタン排出スロープの摩耗を点検してください。
止まり穴付き炭素鋼ブロックの保管前乾燥確認
切削された軟鋼油圧マニホールドの止まりねじ穴には、標準的な`35A`/`70A`遠心乾燥後でもリンス水が溜まりやすいため、穴あき乾燥機バスケット内で部品を外向きに傾けて配置し、VCI袋詰め前に清浄なオイルフリー工場エアでブロー乾燥してください。
長尺炭素鋼シャフトおよびバー向け`ZXL`仕切り付きトラフの運用
長尺の鍛造バール、切削油圧ロッド、プレス鋼レールは円形`ZL`ボウル内では激しく衝突し、エッジの打ち傷やスケール除去ムラの原因になります。長尺鋼部品はコンパートメント仕切りを備えた`ZXL`または`L1300`–`L1800`リニアトラフに投入し、すべての部品が`高周波`セラミック石と清浄な`LC10`または`MC8`通水に包まれて穏やかに転動するようにしてください。
亜鉛めっきまたは電着塗装前のシリコーン汚染防止
泡を消すために軟鋼用振動ボウルへシリコーン系消泡剤を決して注がないでください。シリコーン油はむき出しの鋼に強固に付着し、後工程で深刻なめっき膨れや電着塗装のハジキ(フィッシュアイ)を引き起こします。毎日底部ドレン格子をブラシ清掃し、`ペリスタルティック・コンパウンド定量供給`流量を校正することで泡をクリーンに制御してください。
量産鋼セルにおける週次メディア選別の標準化
強靭な鍛造鋼の積極的なバリ取りを行うと、`高周波`セラミック三角石やトライスターが徐々に摩耗して細片化し、ねじ穴に挟まったりボウル底部のドレンスリットを塞いだりします。鋼用セラミック充填槽を週次で選別し、新しい研磨石を補充して`メディア対ワーク比率`クッションを維持してください。
工場能力&実証済み軟鋼仕上げ供給体制
1992年設立のXiamen Jin Tai Jin Grinding Technology Co.,Ltd.(`SurfacePolish`)は、24件の中国特許・知的財産権と、認証取得済み施設(`ISO 00726Q01571R001`、`CE M.2023.206.C88121`、および`CE M.2023.206.C88120`)における200,000+件以上のソリューション実績に裏打ちされた21機種の設備プラットフォームを設計・製造しています。`ZL`円形ボウル、`ZXL`/`L1300`–`L1800`仕切り付きトラフ、`LLF120`/`LLB50`遠心仕上げ機、`OBD-30`..`100`磁気バレル研磨機、および加熱式`35`/`35A`/`70`/`70A`遠心乾燥機に加え、`高周波`セラミック、`304`ステンレスボールおよび磁気ピン、樹脂プラスチックコーン、鉄分フリー`高アルミナ`球、`コーンコブ`、`クルミ殻`(`8#-80#`)に適合する`LC10`、`MC8`、`JTS5`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、および`HM3`コンパウンドを供給しています。標準機は25–35日、特注ラインは45–60日で出荷可能です。無料の工程検証のため、`surface-polish.com`宛に未加工の軟質炭素鋼部品をお送りください。誠実な対応範囲として、亜鉛電気めっきライン、粉体塗装オーブン、ショットブラストタービンは取り扱っておりません。
`軟鋼仕上げ`に関するよくある質問(FAQ)
`軟鋼仕上げ`で重い熱処理スケールはどうやって除去しますか?
まず上流で焼入れ油を脱脂し、次に隔離された酸性`compound-MC8`デスケール剤と`高周波`セラミックメディアを一過性通水で運転し、続いて清浄なスプレーリンスと直後の加熱式`35A`/`70A`遠心乾燥を行います。
タンブリング直後の軟鋼部品のフラッシュ錆はどうすれば防げますか?
セパレータースクリーン上の清浄な軟水スプレーリンスバーと、予熱された`35`、`35A`、`70`、または`70A`遠心乾燥機への即時移送を組み合わせ、乾燥後は清潔な手袋で取り扱い、保管する場合はVCI防錆ライナー付きトートに梱包してください。
炭素鋼と`304`ステンレス鋼を同じ`304`ボールボウルで運転できますか?
絶対にできません。炭素鋼の摩耗微粉が不動態の`304`/`316`ステンレス表面に遊離鉄を埋め込み、点錆を発生させます。炭素鋼とステンレスの仕上げセルは厳格に隔離してください。
プレス成形軟鋼ワッシャーがくっついて半分しかバリ取りされないのはなぜですか?
薄い平板ワッシャーは液体の毛細管吸着と打ち抜き油によって張り付きます。油分のあるワッシャーを前脱脂し、湾曲した`高周波`トライスターセラミック石と低発泡`compound-JTS5`を投入して、部品を少しずつ流動ベッドへ供給してください。
スケールのない清浄なCNC切削`1018`軟鋼にも`compound-MC8`が必要ですか?
いいえ、黒色酸化スケールのない清浄なCNC切削軟鋼は、中性/アルカリ性の`compound-LC10`と`高周波`セラミックメディアで十分にバリ取りでき、不要な酸の取り扱いを避けられます。
乾燥`コーンコブ`メディアに液体の防錆剤を直接添加できますか?
乾燥`コーンコブ`、`クルミ殻`(`8#-80#`)、または`硬木`ペグに水や液体防錆剤を決して注がないでください。水分は乾燥有機メディアを即座に団子状に固めてしまいます。まず`35A`/`70A`で遠心乾燥してから、乾式バフをきれいに行ってください。
振動バリ取り後に亜鉛めっきした軟鋼部品に膨れ(ブリスター)が出たのはなぜですか?
膨れは通常、ボウルの泡を消すために使用されたシリコーン系消泡剤の残留、または上流の脱脂を省略したことによる油分・目詰まり皮膜の残留が原因です。シリコーン系消泡剤を排除し、油分のある部品を確実に前脱脂してください。
自社部品で`MC8`/`LC10`デスケールと防錆`35A`/`70A`乾燥をテストできますか?
代表的な未加工の炭素鋼部品を`surface-polish.com`へお送りいただければ、無料のラボテストを実施いたします。当社のエンジニアが湿式仕上げと加熱遠心乾燥の全工程を検証し、ご発注前に清潔で錆のないサンプルをご返送いたします。
 +86-592-2381506


 サポートされているIPv6ネットワーク
