


金属表面処理:種類の完全ガイドと選び方
「金属表面処理(metal finish)」という言葉には、少なくとも5つの異なる工程ファミリーが含まれている。多くの記事が示す一覧は、それらの関係を説明しないまま一つのメニューに均してしまっている。本ガイドは、金属に対して何をするか——材料を除去するか、付加するか、表面の化学的性質を変えるか——で分類し、実際に使われる順序に沿って解説する。
当社の装置で構成する単一の仕上げルートをお探しなら、装置レベルの全体像はこちら:金属表面処理。本ページが地図であり、あちらが実際の現場だ。
「金属表面処理」が実際に扱う範囲
技術者、購買担当者、めっき工場では、生産の異なる段階を指して金属表面処理という言葉を使う。機械加工者は切削工具が残すテクスチャに対して表面粗さの指示を使い、設計者は黒色アルマイトの筐体や粉体塗装に対して同じ言葉を図面に書く。工程順の指示がなければ、塗装が剥がれた部品や、光沢クロムの下に工具痕が残った部品が戻ってくる。
「仕上げ」という言葉が担う3つの異なる役割
金属表面処理のカタログに載るすべての工程は、部品に対して3つの物理的役割のいずれかを果たす。
- 除去型の機械的工程は材料を削り取る:研削、サンディング、ブラスト、バレル研磨は、バリ、鋭い角、スケール、加工の凸部を削り取り、素地の金属形状を整える。
- 付加型のコーティング工程は新しい層を積み上げる:電気めっき、無電解めっき、粉体塗装、湿式塗装、薄膜成膜は、母材の上に異種材料の層を重ねる。
- 化成・熱処理工程は表面そのものを変える:陽極酸化、パッシベーション、黒染め、表面硬化は、外側の金属層と反応して保護性の酸化物やより硬い結晶構造を形成する。
この3グループを互換可能な選択肢として扱うことが、現場での仕上げ不良のほとんどを引き起こす。
一覧が一般的なガイドより長い理由
入門記事は通常、なじみのある工程をいくつか挙げて終わる。しかし生産では、金属表面は組立までに素材除去、エッジ処理、平滑化、洗浄、化成、コーティングという複数段階を通る。
標準的な表面粗さ表や一般的な表面粗さ換算表は、切削工具や砥粒工具が付けた粗さグレードしか扱わない。バレル研磨したアルミブラケットが陽極酸化槽の中でどう振る舞うかは説明しない。実務ガイドは13の主要工程をすべて網羅し、各段階が次の段階をどう準備するかを示す必要がある。
すべての判断を変える1つの区別:前処理か最終仕上げか
金属表面処理の重要な境界は、表面前処理と最終的な保護・装飾層の間にある。機械的バレル研磨は主に前処理工程だが、ステンレス、真鍮、アルミの素地では最終仕上げとして使われることも多い。電気めっき、陽極酸化、粉体塗装は常に最終仕上げだ。
購買担当者が振動バレル研磨と電気めっきを競合する選択肢として扱うと、部品はトラブルへ向かう。薄い皮膜は粗い下地を隠せない。機械的仕上げは金属の表面形状を整え、化学浴やスプレーブースが正しく密着するようにする。現場の順序は、機械的平滑化から洗浄、化成処理、そしてトップコートへと進む。
機械的仕上げ(当社が製造するもの)
機械的表面処理は、摩耗作用や塑性変形によって金属部品の表層を作り変える。1992年創業の厦門工場では、21の機械プラットフォームと6つの製品ラインにわたってバレル研磨装置を製造し、24件の中国国内知的財産権を保有している。当社はこの段階で使う装置、メディア、コンパウンドを製造しており、それが現場の工程の起点となる。
振動研磨 — ボウル型とトラフ型
振動研磨機は、成形メディア、水、コンパウンドを入れたバネ支持の槽に部品を投入する。偏心モーターが槽を3次元方向に振動させ、部品を擦ってバリ除去、角の丸め、フライス加工痕の整合を行う。
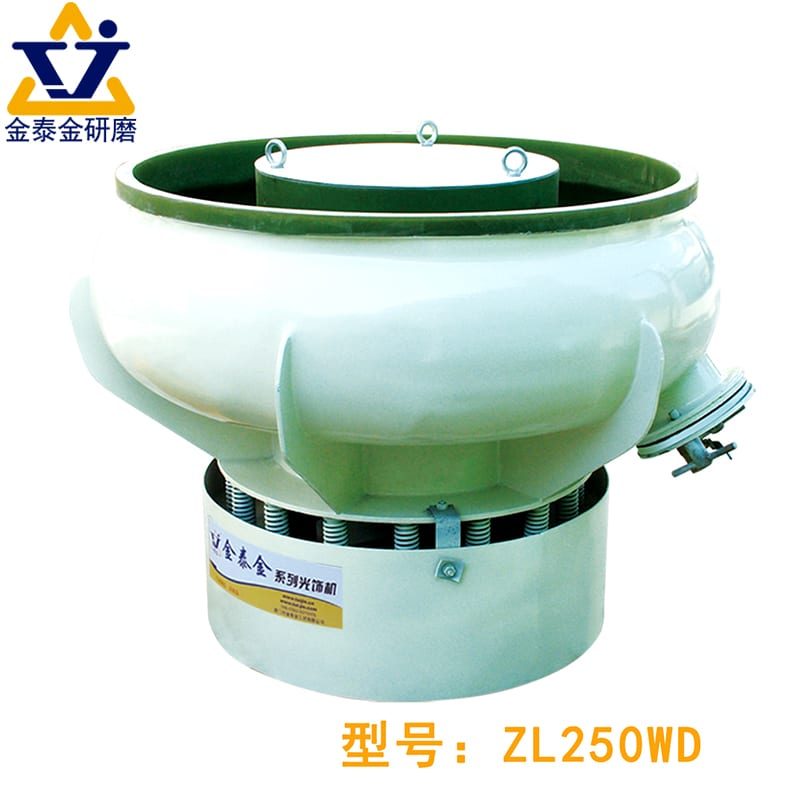
丸型ボウルはセンター柱の周囲を螺旋状に部品を移動させ、中小型のプレス品、鋳物、機械加工継手に適する。ほとんどのボウルには内部に分離デッキがあり、サイクル終了時に部品とメディアを選別する。
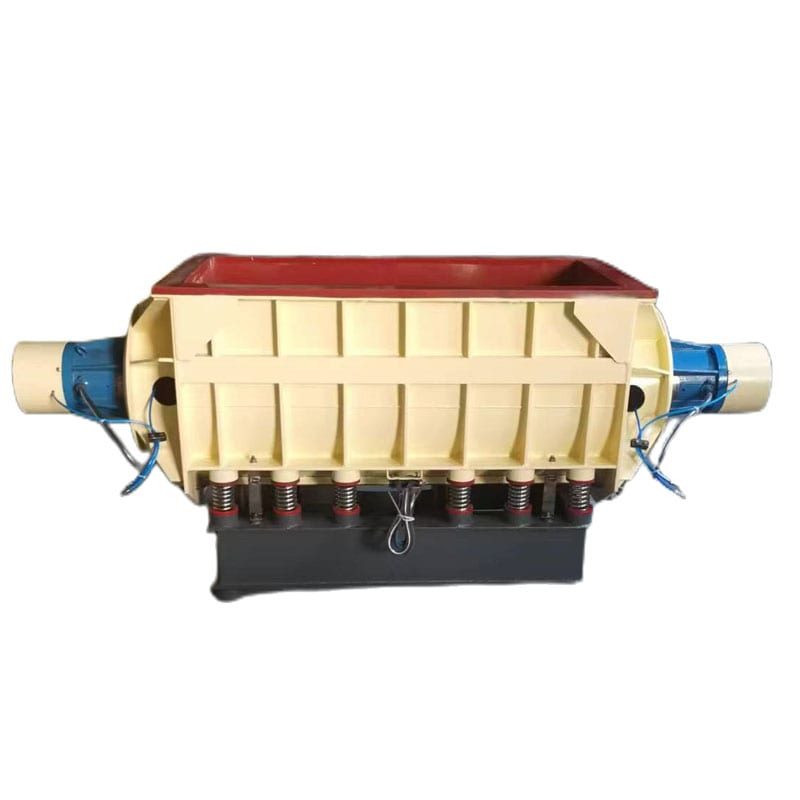
長尺シャフト、ブラケット、押出材など丸型ボウル内で回転できない部品には、トラフ型振動研磨機が直線的な矩形槽を提供する。矩形槽は取り外し可能な仕切りを備え、繊細な航空宇宙部品や医療部品を別室に隔離して衝突を防ぐこともできる。
遠心研磨 — ディスク型とバレル型
振動作用が遅すぎて頑固なバリを落とせない、あるいは光沢に届かない場合、遠心式はメディアと部品の接触圧を何倍にも高める。

ディスク研磨機は、固定されたポリウレタン製リングボウルの底部で高速ディスクを回転させる。遠心力が部品とメディアを外壁へ押し付け、その質量が中心へ戻る際の折り返しでバリを速く除去しエッジを丸める。
打痕を付けずにより高い圧力を得るには、遠心式のバレル研磨機が閉じたドラムを主タレットホイールの周囲に取り付ける。タレットが一方向に回転するとドラムは逆方向に自転し、メディアをワークに強く押し付けて、インプラント、ブレード、時計ケースに滑らかな表面を作る。
回転バレル研磨
回転バレル研磨機はバレル研磨の古典的な形態だ。多角形のドラムが水平軸上でゆっくり回転し、内部に部品、メディア、水、コンパウンドが入れられている。バレルが回ると内容物は壁をよじ登り、重力で上層が崩れて制御された滑り帯ができる。
運動が振動ではなく穏やかな滑りに依存するため、回転バレルは壊れやすいプレス品、薄肉管、徐々にエッジを丸める必要のある高炭素鋼部品に適する。振動式より低速でバッチ単位の排出だが、消耗品の摩耗が少ないため運転コストは低い。
磁気研磨とドラッグ研磨
セラミックやプラスチックの石は、微小な交差穴、狭い溝、深い内ねじには入り込めない。磁気研磨機は、槽の下で回転磁界により細いステンレス製ピンを動かすことでこれを解決する。ピンが凹部の通路を流れ、外径寸法を変えずにねじ底、インジェクターボディ、継手のバリ取りを行う。
ドラッグ研磨は、整形外科インプラント、切削工具、歯車のような重量物や高価値部品に対して逆のアプローチを取る。各ワークは回転スピンドルに固定され、細かいメディアの密な層の中を引き抜かれる。衝突が起きず、圧力が先端エッジに集中する。
各工程が表面に何をするか(一行で)
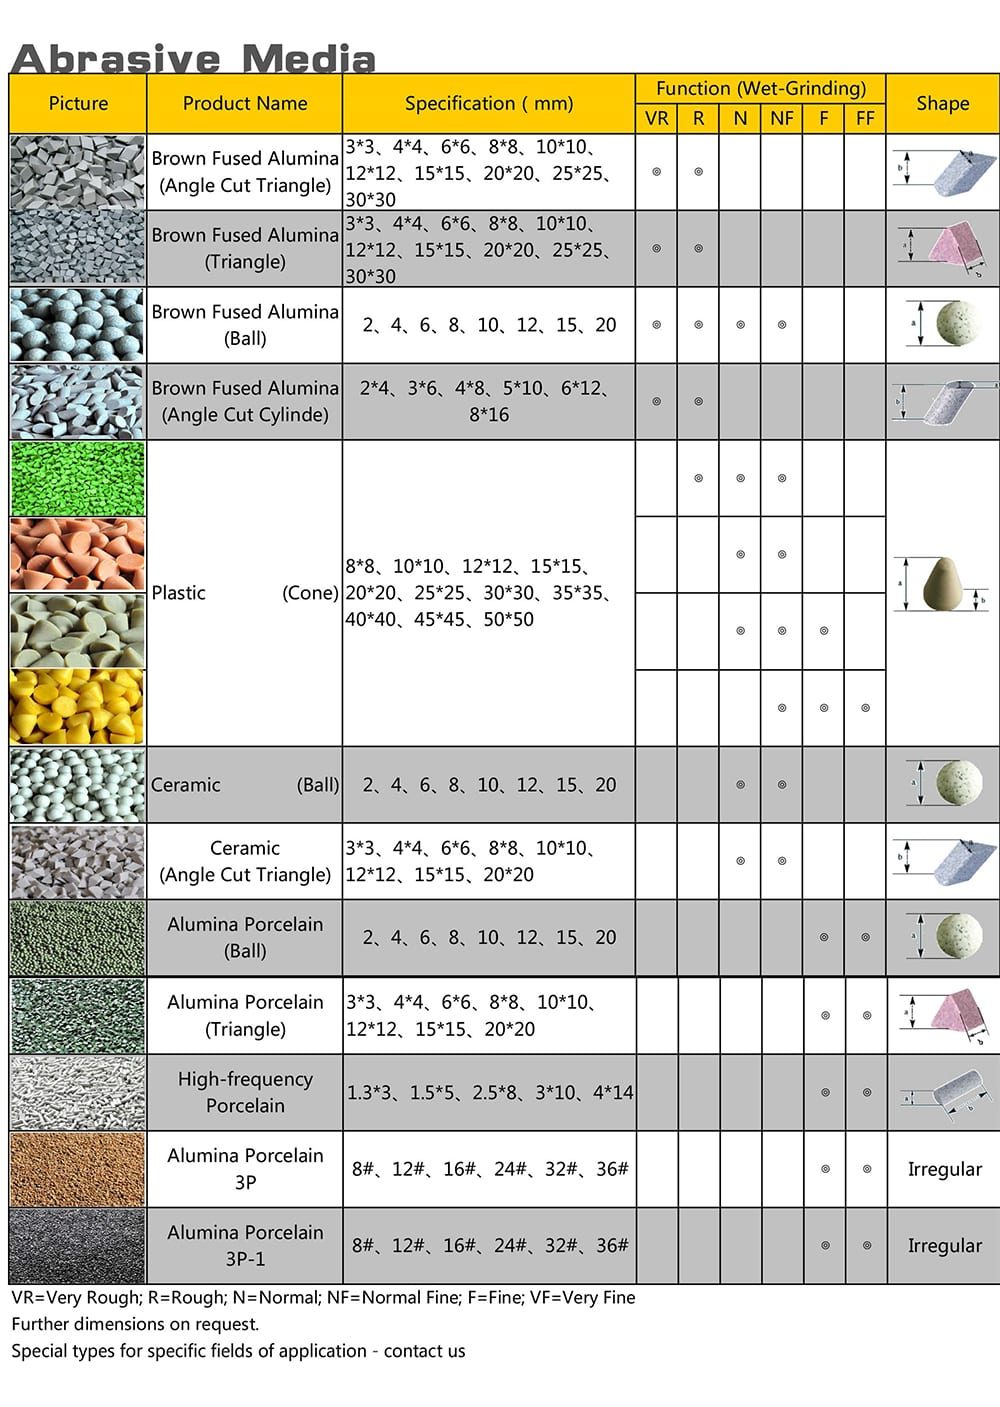
バレル研磨以外にも、今日の現場で使われる一般的な機械的工程を下表にまとめた。装置に適切な研磨メディアを組み合わせることで、各システムの切削やバニシングの強さを制御できる。

| 機械的工程 | 仕組み | 代表的な部品形状 | 得られる表面性状 |
|---|---|---|---|
| 振動ボウル/トラフ | 遊離メディア中での3次元スクラブ | 鋳物、プレス品、機械加工ブロック | バリのないエッジとマットまたはサテン調 |
| 遠心ディスク | 回転する床が高速な転動リングを形成 | バリのある中小型の剛性部品 | 滑らかなエッジとめっき前のサテン仕上げ |
| 遠心バレル | 逆回転するドラムが高い圧力を生む | 医療、航空宇宙、宝飾部品 | 微細なプレポリッシュまたは光沢バニシング肌 |
| 回転バレル研磨 | 低速のドラム回転が滑り帯を作る | プレス品、金物、薄板平物 | 角を丸めた滑らかなマット肌 |
| 磁性ピン研磨 | 磁石がステンレスピンを凹部へ導く | 内穴を持つ小型旋盤部品 | バリ除去された溝と明るい肌 |
| ドラッグ研磨 | スピンドルが治具固定した部品をメディア中へ引く | 歯車、インプラント、曲面形状部品 | 打痕ゼロの均一な高光沢 |
| 平面研削 | 剛性砥石がテーブル上で素材を削る | 平板、ジャーナル、工具鋼 | 砥粒痕のある平坦で高精度な面 |
| ブラシ研磨 | 回転ワイヤまたはナイロンベルトが一方向に擦る | 板金パネル、家電扉 | 傷を隠す平行なヘアライン |
| ブラスト処理 | 空気またはホイールでビーズや砥粒を投射 | 溶接構造物、鋳物、筐体 | 方向性のないマットなアンカープロファイル |
| バフ研磨とラップ | 布ホイールや鉄定盤が凸部を平滑化 | 装飾モール、バルブシート、ゲージ | 鏡面または平坦なシール面 |
装置を選ぶ前に視覚的なグレードを比較したい場合は、ヘアライン vs サテン vs 鏡面仕上げの解説をご覧ください。
当社は機械的装置にできないことも明確にしている。バレル研磨機は大きな平板に光学グレードの平坦な鏡面を作ることはできない。それには平面ラップかホイールバフが必要だ。また、バレル研磨は金属の色を変えたり、塩害に対する化学的バリアを形成したりすることもできない。
付加型仕上げ(当社の後工程で起きること)
金属部品がバリのないエッジと均一なテクスチャで機械的仕上げエリアを離れると、多くの場合めっき槽、陽極酸化ライン、スプレーブースへ運ばれる。これらの付加・化成工程は保護バリアを形成し、導電性を高め、あるいは色を加える。
これらは当社が製造する工程ではない。当社は電気めっきライン、陽極酸化槽、粉体塗装ブース、真空チャンバー、サンドブラストキャビネットを製造しておらず、受託加工も行っていない。しかし当社の装置は毎日これらのラインのためにワークを準備しているため、各後工程が下地の素地金属に何を求めるかを熟知している。
電気めっき — 何を付加し、下地に何を求めるか
電気めっきは電解質浴中の電流によって金属イオンを導電性部品上に薄く析出させる。一般的な析出は、鋼製ファスナーの亜鉛、耐摩耗性のニッケル、装飾用または硬質クロム、接点向けの銅・銀・金など。無電解ニッケルは電気を使わず化学反応で均一な層を析出し、内径の穴も均一に覆う。
電気めっき層はすべて薄く、母材の形状をそのままなぞる。傷、ピット、切削痕を埋めることはなく、光沢ニッケルやクロムは表面の欠陥をむしろ拡大する。母材に残留油、スケール、摩耗した工具由来の埋め込み鉄分があると、めっきは密着せず、やがて膨れ(ブリスター)になる。
陽極酸化 — アルミ専用、そして前処理が重要な理由
陽極酸化は電解パッシベーション工程で、ほぼアルミ合金にのみ使われるが、専門ラインではチタンやマグネシウムも処理する。酸浴と電流が外側のアルミ層を多孔質の酸化皮膜に変え、皮膜は金属の内側と外側の両方に成長する。装飾用陽極酸化は封孔前に染料を受け入れ、硬質アルマイトは緻密な耐摩耗層を形成する。
酸化皮膜はアルミ合金から直接成長するため、外観品質は素地表面の均一性に依存する。工具経路のむら、ビビリ痕、やすり傷は、事前に機械的仕上げで均さない限り、まだらな筋や目立つ線として現れる。
粉体塗装と湿式塗装
天候、塩分、薬品に対する厚いバリアが必要な場合、現場では有機塗装を使う。粉体塗装は帯電させた部品に乾燥樹脂を吹き付け、焼き付けてプラスチック皮膜にする。湿式塗装は熱に弱い部品や大型の組立品に用いる。
厚い塗膜は軽微な工具痕を埋めるが、鋭い角やスケールは密着を妨げる。溶けた粉体は刃物のように鋭いエッジから離れ、角は薄く錆びやすくなる。レーザー酸化皮膜は、事前にバレル研磨でエッジを丸めスケールを除去しない限り剥離を起こす。
PVDおよびその他の薄膜工程
物理蒸着(PVD)は高真空チャンバー内で行われる。窒化チタンなどの固体金属やセラミックターゲットをアーク放電やスパッタリングで気化し、原子単位で堆積させる。PVDは切削工具、金型、時計ケース、金物に硬く極薄い膜を形成する。
他の化成手法は膜厚をほとんど増やさない。酸によるパッシベーションはステンレスから遊離鉄を除去し、加熱黒染めは寸法を変えずに鋼を黒くし、熱処理は金属を硬化させる。極薄のPVD膜で鏡面仕上げを得るには、事前に機械的な鏡面研磨が必要だ。
選び方:判断の順序
購買担当者が一般的な一覧で金属の仕上げを比較すると、紙の上ではすべての工程が成立するように見える。現場では4つの実務的な問いがほとんどの誤選択を即座に排除し、公差や密着の失敗を防ぐ。
第一の問い:仕上げは機能か外観か
まず、その表面が使用中に何に耐える必要があるかを問う。機能的な仕上げは、油圧バルブのバリ取り、歯車の摩擦低減、ねじの焼き付き防止、錆の防止など、誰も見ない部品の内部的な工学的課題を解決する。
外観的な仕上げは、ヘアライン調パネルやサテン調のカメラボディなど、見える部品の光の反射と手触りを制御する。多くの部品は両方を必要とし、バレル研磨のサテン肌と保護的な陽極酸化を組み合わせる。
第二:材料を付加するか、除去するか、変えないか
次に図面の公差を確認する。機械的バレル研磨は微視的な凸部とバリだけを除去し、肉厚や穴径はそのまま残す。パッシベーションや黒染めなどの化成処理も、ねじ上に実質的な膜厚をほとんど加えない。
付加型仕上げは必ず厚みを増す。粉体塗装や厚めのめっきは外径を大きくし、穴を狭め、鋭い角に集中して盲穴には回り込まない。厳しい圧入や細かいねじでは、アンダーサイズ加工や手作業のマスキングが必要になる。
第三:部品形状とバッチサイズはどうか
工程の物理は部品形状に適合しなければならない。大きなセラミック石は小さな交差穴の上で橋渡ししてしまい、微小な凹部の継手には磁性ピンか細かい遠心メディアが必要だ。逆に大きな平板の筐体はワイドベルトサンダーやブラストノズルの下で処理すべきだ。
バッチサイズも同じくらい決定的だ。布ホイールでの手バフは1個の試作なら段取りがほぼ不要だが、大量ロットではばらつきが大きく人手コストも高い。バレル研磨装置は初期段階でメディア比率とコンパウンド流量を調整する段取りが要るが、その後はバッチ全体をまとめて処理し、再現性のある結果が得られる。
第四:後工程は何を要求するか
生産で次に何が起きるかを必ず確認する。溶接前に塗装、めっき、ワックスのコストを払ってはいけない。トーチが塗膜を焼き払い、溶接部を汚染する。めっきやPVDが続く場合は、上流の表面性状を浴に合わせる。
粗いブラストは厚いエポキシ塗装の強いアンカーを作るが、同じ粗い性状が装飾クロムや薄いPVDを台無しにする。逆に、鋼メディアと濃い石けんでバニシングした表面は、めっき前に完全な脱脂と酸活性を行わないと、残留膜が剥離の原因になる。
判断表
以下の4列の判断表を使えば、部品の状態に合った現場のルートを選び、よくある生産上の落とし穴を避けられる。
| 状況 | 取るべきルート | 理由 | よくある間違い |
|---|---|---|---|
| 寸法を変えずにバリ取りと工具痕の整合を行う | 振動、遠心、磁気研磨 | 形状を保ちながら凸部とバリのみを除去 | 深い工具痕を電気めっきで隠そうとする |
| 独自の色付けや屋外耐食性を加える | 前処理後のめっき、陽極酸化、粉体塗装 | バリア層を付加するか、外側の金属層を化成する | バリやスケールの付いた素地をそのまま塗装業者へ送る |
| 非常に小さな剛性部品で高い光沢を得る | 遠心バレルまたは鋼球バニシング | 高い接触圧が凸部を平滑化し明るい肌にする | 小さな部品を低エネルギーで大型振動トラフに入れる |
| バレル研磨できない大きな平板パネルを仕上げる | ワイドベルトサンディング、ブラシ研磨、手仕上げ | 平板を転動させずテーブル上で支持できる | 薄いパネルをトラフ型振動機に入れて反りを出す |
| 単一の試作品や一点物の特注部品を仕上げる | 手作業のバリ取り、手サンディング、バフ研磨 | 1個のために装置の段取りやメディアレシピを組まない | 試作品1個のためにバレル研磨のレシピを開発する |
| 狭い交差穴の内部のバリを除去する | 磁性ピンまたは高エネルギーのドラッグ研磨 | 細い鋼ピンが石では橋渡しされる通路の内部に届く | 小さな穴に詰まるセラミックメディアを使う |
前処理と最終仕上げ:成否を決める順序
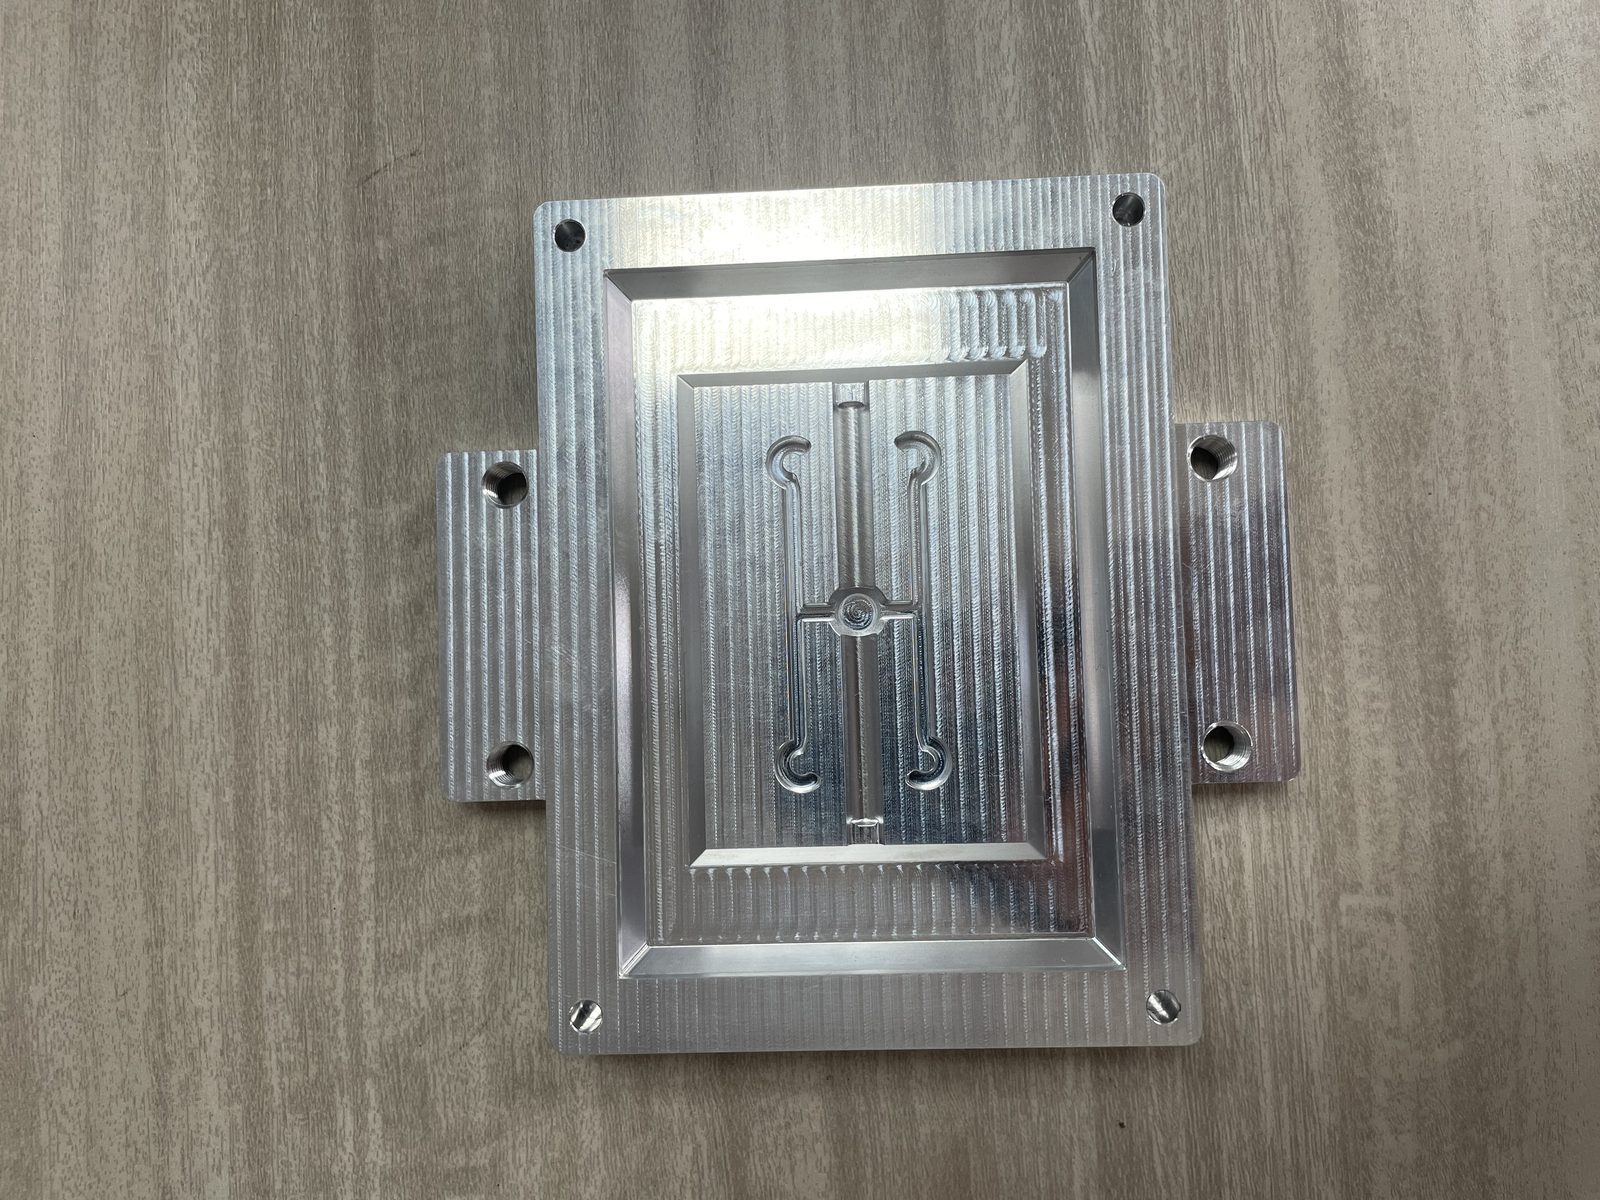
受託製造業者の品質隔離ケージに入れば、膨れたクロム、剥がれた粉体塗装、筋のある陽極酸化を抱えた不合格部品の箱が見える。購買担当者はまずめっき工場や塗装業者を責める。しかし実際には、最終コーティングの失敗のほとんどは、部品が化学浴に触れる前の前処理段階で始まっている。
下地が間違っていると塗膜が失敗する理由
最終仕上げの安定性は、それが掴む金属表層の安定性を超えない。フライス加工、プレス、鋳造、レーザー切断の後、素地の金属表面にはスメア状の金属片、酸化スケール、鋭いバリ、焼き付いた切削油が残る。
日常的な現場の失敗3例と、その真の原因を考える。
- まだらなアルミ陽極酸化:不均一なCNCのステップオーバー痕や手研ぎのパッチは陽極酸化槽でエッチング速度が異なり、染料の下に永続的な曇り筋を残す。
- 膨れる電気めっき:摩耗した金型や重い油から表面の細孔に閉じ込められた鉄粒子が、めっき層の下でガス化して膨れを起こす。
- レーザー切断エッジの粉体塗装剥離:酸素レーザー切断は脆い黒色酸化スケールと鋭いバリを残し、塗膜は脆いスケールに密着して衝撃で剥がれる。
仕上げ工程が次工程に渡すべきもの
こうした欠陥を防ぐには、機械的前処理がコーティングラインに清浄で均一な下地を渡さなければならない。適切なメディアと仕上げ用コンパウンドを組み合わせた振動式・遠心式装置で部品を処理すると、4つの必須目標を同時に達成できる。
- 均一な表面性状:バレル研磨は方向性のある切削痕を消し、すべての面に均一で方向性のないテクスチャを置き換え、反射と密着を安定させる。
- 制御されたエッジR:刃物のように鋭い角を滑らかなRにすることで、めっき時の電流集中をなくし、塗料や溶融粉体がエッジにきれいに回り込む。
- スケールと汚染物の除去:穏やかな砥粒切削が熱スケール、レーザー酸化皮膜、鋳肌、スメア状の薄片を擦り落とす。化学脱脂だけでは溶かせないものだ。
- 清浄で封孔されていない細孔:処方された液状コンパウンドが油分と研削粉をリンス水中に懸濁させ、部品に叩き戻されずに洗い流される。
手順を書き出したもの
コーティングやめっきを施す金属部品の工程票を書くとき、現場の順序は厳密な物理的順序に従わなければならない。工程を飛ばしたり逆にしたりすると、手直しは必至だ。
- 第1段階 — 主加工と溶接:切断、タップ、プレス、溶接をすべて先に終える。後工程が完成した表層を壊さないようにする。
- 第2段階 — 機械的バリ取りと切削:セラミックまたはプラスチックメディアで素地部品をバレル研磨し、バリを落とし、スケールを除去し、均一な表面性状を作る。
- 第3段階 — 機械的プレポリッシュ:光沢めっきや鏡面PVDの場合は、細かいメディアや鋼球バニシングに切り替えて微細な凸部を平らにする。
- 第4段階 — 水系洗浄:クーラント、バレル研磨の残留物、油をアルカリ性コンパウンドで洗い流し、リンス水が均一に水膜を張る状態にする。
- 第5段階 — 化学活性化:清浄な部品を酸活性、リン酸塩、パッシベーション浴に浸漬し、分子レベルの酸化物を除去する。
- 第6段階 — 最終仕上げ:活性化した金属が再酸化する直前に、めっき、陽極酸化、粉体塗装、PVDを施す。
コスト:実際に何が決めるのか
エンジニアリングチームが金属表面処理のコストを尋ねるとき、たいていは安い順から高い順への単純なランキングを求めている。しかし現場では、一律の個数単価で工程を並べるのは誤解を招く。総コストはバッチ量によって変動する5つのコスト項目から成るためだ。
仕上げ見積に現れる5つのコスト項目
仕上げ装置を自社に導入する場合でも外部の加工業者に部品を送る場合でも、どの仕事も同じ5つのコスト要素を支払う。
- 装置とラインの償却:基本的な回転バレルから自動めっきライン、PVDチャンバーまで、すべての装置は生産量に応じて配分される固定の設備費を抱える。
- 消耗品:各サイクルはセラミックやプラスチックのメディア、液状コンパウンド、研磨ベルト、めっき用アノード、浴薬品、粉体樹脂などの物理的資材を消費する。
- 直接労務費:作業者は部品を投入し、めっきや塗装のためにラック掛けやマスキングを行い、浴の化学成分を管理し、完成ロットを排出し、梱包前に表面を検査する。
- 前処理と洗浄:トップコートを塗る前に、機械的バリ取り、エッジR付け、アルカリ洗浄、酸洗、排水処理の費用を誰かが支払う。
- スクラップと手直し率:仕上げが膨れたりねじを潰したりすると、塗膜を剥がし、母材を再バレル研磨し、バッチを再処理する費用がそのまま案件の利益から消える。
最も安い見積が高くつく理由
陽極酸化やめっきを施すブラケットの図面を複数の業者に送ると、1社だけ極端に安い見積が返ってくることが多い。最安値に発注する前に、4番目のコスト項目である前処理を確認する。
電力や塗装材料の原価はどの地域でも同じであるため、極端に安い入札者はほぼ必ず機械的前処理と洗浄を省略している。彼らは切削痕やバリをバレル研磨で落とさず、梱包箱からそのまま部品をラックに掛ける。受入検査で筋やバリだらけのロットが不合格になれば、剥離と再処理のコストにより、最も安い見積が最も高くつく失敗になる。
量産が経済性を変えるところ
バッチ量は固定の段取り費と直接労務費のバランスを逆転させる。試作1個なら、手サンディングやホイールバフは装置の段取り費を回避できる。生産が繰り返しバッチに拡大すると、手仕上げは遅く、ばらつく。バレル研磨はバッチ全体をまとめて処理し、個別のラック掛けが不要なため、1個あたりの労務費が下がり、装置費も生産量に分散される。ユニットエコノミクスは常にバッチサイズごとに評価し、サンプル試作で検証すべきだ。
仕上げを施すべきでない場合
装置メーカーやコーティング業者が公開するガイドの多くは、あらゆる金属部品に表面処理が必要であるかのように示唆している。健全な設計実務では、ある種の図面で最も賢明な指示は、加工肌のまま残すか、その領域を完全にマスキングすることだ。誤った場所への仕上げは、組立の手間を増やし、精密な嵌合を台無しにし、現場修理を複雑にする。
仕上げが役に立たず害になる場所
すべての表面が摩耗や化学皮膜の恩恵を受けるわけではない。密閉された電子機器筐体の内部に隠れた素地アルミブラケットに、外観目的のヘアラインや装飾めっきを加えても、予算を浪費するだけで寿命は延びない。
さらに重要なのは、一部の機能面は加工や研削のままのテクスチャに依存して機能するという点だ。油圧マニホールドのラップ仕上げシール面やホーニング済みのシリンダボアは、ガスケットのシールや油の保持に必要な正確な形状をすでに備えている。そのマニホールドをシール面のマスキングなしに強力な振動トラフに放り込むと、シールランドが丸まり、ラップ面に傷が付き、試験中の液漏れを引き起こす。
仕上げが公差問題になる場合
軸受の圧入、ノックピン穴、厳しい公差のねじなど精密な嵌合部には、マスキングなしの付加型コーティングを避ける。コーティングはすべての面で厚みを増し、ねじの有効径ではその2倍の厚みになるため、旋盤検査に合格した部品が組立時に噛み合わなくなる。ボルトを無理に締めたり穴をリーマで再加工したりすると、新しい皮膜は壊れる。代わりに狭い公差部をマスキングするか、膜厚ゼロのパッシベーションを使うか、穏やかな機械的バリ取りにとどめる。
仕上げが失敗し、5年後の修理が問題になる場合
最後に、部品が工場を出て何年も経った後に現場で溶接、組立、修理されたときに何が起きるかを考える。仕上げを早く施しすぎると、2つの典型的な落とし穴が深刻な下流トラブルを引き起こす。
- 溶接部:溶接前にめっき、陽極酸化、塗装、黒染めをしてはいけない。塗膜は焼けて有害ガスになり、溶接池を汚染し、継手を割る。まず溶接し、その後で機械的に洗浄して仕上げる。
- 盲通路と現場修理される摩耗部品:めっきやスプレーガンは盲穴の奥深くには届かず、閉じ込められた酸のリンス水が後から染み出して重ね継手を腐食する。何年も後に現場で再溶接が必要な厚い摩耗板では、頑固な塗膜のせいで整備士が修理前に有害な残留物を研削しなければならない。
金属表面処理に関するよくある質問
金属表面処理には何種類あるか
技術者は金属の仕上げを、3つのファミリーにわたる13の主要工程に分類する。除去型の機械的工程は研削、ブラシ研磨、ブラスト、バフ研磨とラップ、振動研磨、遠心研磨、回転バレル研磨、磁気・ドラッグ研磨を含む。付加型コーティングは電気めっき、粉体塗装、湿式塗装、PVD、化成・熱処理工程は陽極酸化、パッシベーション、黒染め、熱処理を含む。
機械的仕上げと化学的仕上げの違いは何か
機械的仕上げは物理的な摩耗や接触圧でバリを除去し、切削痕を平滑化し、素地金属の表面を作り変える。一般的な機械的工具には振動ボウル内のセラミックメディア、サンディングベルト、ブラスト流がある。化学的・電解的な仕上げは酸浴、アルカリ塩、電流を用いて金属を洗浄し、保護酸化層を成長させ、あるいは新しい金属皮膜を析出させる。ほとんどの生産ラインでは、化学的仕上げが均一に密着するよう、機械的仕上げが前処理として先に行われる。
加工面の上に直接コーティングできるか
良い結果が得られることはほとんどない。素地の加工品やプレス品にはエッジのバリ、切削痕、埋め込まれた油やスケールが付いている。めっき、PVD、陽極酸化のような薄い層は切削痕を拡大し、厚い粉体塗装は鋭いバリから離れて剥がれる。コーティング前の機械的バリ取りが両方の失敗を防ぐ。
ステンレスに最適な仕上げはどれか
炭素鋼と異なり、ステンレスはクロムを含み自然な耐錆酸化皮膜を形成するため、錆防止のためだけに電気めっきや塗装が必要になることはほとんどない。ステンレスに不慣れな購買担当者は、実際には切削工具が残した遊離鉄を除去する機械的バリ取り、表面平滑化、化学的パッシベーションが必要な部品に、めっきを指示しがちだ。用途に応じて、ステンレスはマットなバレル研磨肌、ヘアライン、光沢バニシングに仕上げられる。当社の処理工程の詳細はステンレスの研磨のガイドをご覧ください。
表面処理は部品寸法を変えるか
その工程が材料を付加するか、既存表面を平滑化するかによる。粉体塗装、湿式塗装、厚めの電気めっき、硬質アルマイトなどの付加型仕上げは、マスキングやアンダーサイズ加工をしない限り、穴を狭めねじをきつくする測定可能な膜厚を加える。機械的バレル研磨は、適切なメディアとサイクル管理を組み合わせれば、微視的な凸部とエッジのバリだけを除去し、公称寸法と公差を保つ。
後で溶接する部品にはどの仕上げを指定すべきか
溶接前にめっき、陽極酸化、塗装、粉体塗装、油性仕上げを指定してはいけない。塗膜はアーク下で焼け、有害ガスを放出し、溶接のポロシティを引き起こす。溶接前は前処理を機械的バリ取りとアルカリ洗浄に限定してエッジを素地のままにし、最終仕上げは溶接後に施す。機械的バリ取りやめっき前処理を自社部品で試すには、お問い合わせページからサンプル試作をご依頼ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
