


医療機器の金属表面処理:プロセスの変化点と対応不可な領域
医療部品は一般工業用部品と同じ系統の機械で仕上げられます。異なるのは設備ではなく、工程で証明すべき事項、許容残留物、そして許容材料範囲の狭さです。一般的な研磨ラインで医療部品を加工する工場は、通常、加工時ではなくバリデーション段階でその現実に直面します。
本ページではその相違点とデバイスごとの適用ルートを解説します。材料別の詳細は個別ページ(特にニチノール:ニチノール製医療機器の研磨)をご覧ください。インプラントの表面完全性に関する技術事例は、インプラントおよび手術器具の共同事例研究を、装置全体の対応範囲は当社が製造するものと対応外の装置をご覧ください。
医療部品は何が異なるのか
機械加工工場が医療部品の表面処理を手掛ける際、技術者は単なる高精度バリ取りと考えがちです。同じバレル研磨機を使い、同じ研磨石を投入し、工場の顕微鏡で検査します。しかしその手法は、顧客からバッチ記録、清浄度検証、工程バリデーション文書を要求された途端に行き詰まります。
通常部品には存在しない4つの制約
医療用金属の仕上げ加工には、一般の工業図面には決して記載されない4つの厳しい製造上の制約が存在します。
- 完全なバッチトレーサビリティ:機械ID、治具位置、研磨材ロット、コンパウンドバッチ、サイクル時間、水質を作業指示書(トラベラー)と紐付ける必要があります。
- 清浄度の検証:部品は、研磨材残留物、コンパウンド皮膜、研磨粉塵、金属微粉を組み立て工程に持ち込んではなりません。
- 生体適合性の維持: 機械的および化学的仕上げにより、不審な結合剤や汚染残留物のない、不活性で非反応性の金属表層を残す必要があります。
- 厳格な公差バランス: 骨ネジのねじ山や摺動嵌合部の重要寸法を損なうことなく軟組織を保護するため、エッジにR面取りを施す必要があります。
「見た目が良い」が仕上げ仕様として通用しない理由
一般産業用部品であれば、作業者が照明にかざして滑らかに見えれば合格と判断できます。しかし医療用部品の研削・研磨において、「見た目が良い」を受入基準とすることは決して容認されません。
検査員やバリデーション技術者は、表面がどのように形成されたか、微細な隙間に研磨材が破砕して入り込んでいないか、今後のロットでもプロセスが再現できるかを評価します。測定可能な検査、文書化されたパラメータ、検証された清浄度を通じて、表面が適正である理由を証明できなければなりません。
トレーサビリティは書類作業ではなくプロセス要件である
トレーサビリティはセル配置に直結します。研磨材が摩耗すれば研磨レートが変動し、コンパウンドを目分量で添加すれば化学組成がばらつきます。ロット間の差異を防ぐため、研磨材バッチの摩耗寿命の追跡、薬品投与の自動化、パスワード保護されたPLCレシピによる機械回転数の固定が必要です。
適用されるプロセス群とそれぞれの用途
医療用部品は手術用開創器のハンドルから繊細な形状記憶合金の血管インプラントまで多岐にわたるため、単一の仕上げ機ですべての品番に対応することはできません。医療機器の金属仕上げは、主に4つの機械的工法に分類されます。
バレル研磨 — 届く部位と届かない部位
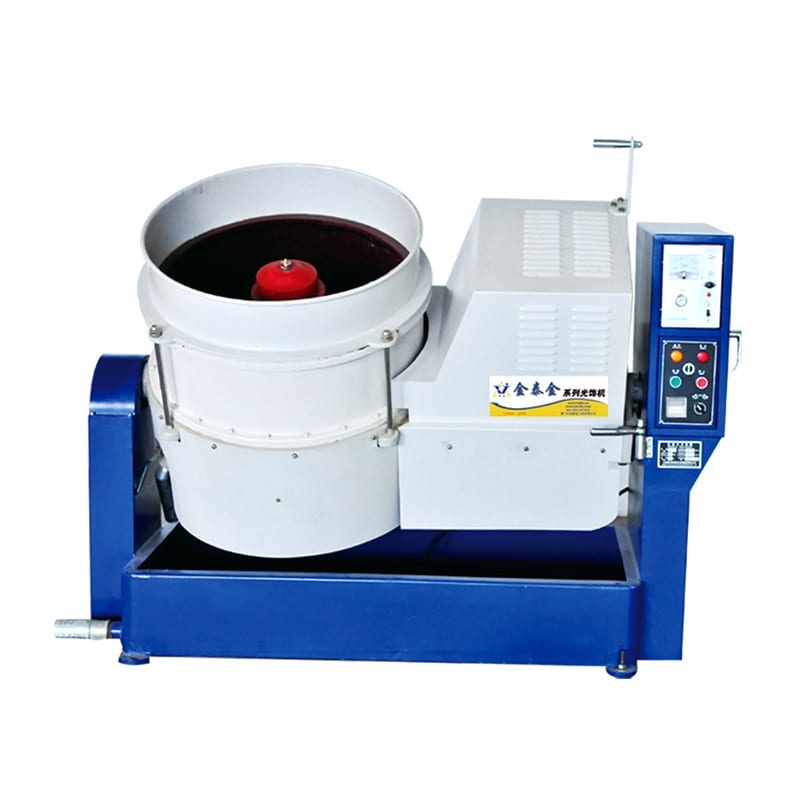
振動ボウルや槽型振動機は、セラミック製またはプラスチック製の研磨メディアを用い、骨プレート、膝関節ステム、器具本体などの医療用金属部品の一括バリ取りを行います。
しかし、自由流動のバレル研磨では深穴カニュレーションや微小な止まりねじ山には届かず、精密インプラントは打痕を防ぐため治具固定や仕切りによる個別区画化が必要です。
磁気研磨とドラッグ研磨 — 内部まで届く工法
微小精密部品に、遊動研磨石が届かない交差穴、内部スロット、微細な歯がある場合、特殊な運動方式へと移行します。
- 磁気ピン研磨:磁気研磨機内の回転永久磁石により駆動される微細ステンレス針が、深穴カニュレーション、骨ねじ山、内部流路内を旋回し、外形エッジを丸めずに微小バリを除去します。
- 治具固定式ドラッグ研磨:重量のある整形外科用股関節ステムや手術器具を回転スピンドルに固定します。スピンドルが部品を高密度な研磨材層内で牽引し、部品同士の衝突を完全に防ぎながら狙い通りのエッジR付けを実現します。
表面処理工法が完全に不適切なケース
機械的マス研磨は表面性状を調整するものであり、母材切削加工ではなく、母材合金の化学組成を変えることもできません。部品に深い切削傷、形状の歪み、鋳造巣がある場合、バレル研磨は欠陥を修復するのではなく磨くだけにとどまります。同様に、機械研磨は後工程の化学パッシベーション、電解研磨、機能的バリアコーティングの代わりにはなりません。
工法選定表
下記の4列の表を参照し、機器の形状に適した機械仕上げ工程を確認してください。
| 機器区分 | 推奨工程 | 形状に適する理由 | 工程上の重要な注意点 |
|---|---|---|---|
| 骨プレートおよび股関節ステム | 治具固定振動仕上げ後に遠心バニッシング | 刃物痕をなじませてサテン肌にし、組織接触エッジを丸める | 部品同士の衝突を防ぐため、ワークを治具固定する必要がある |
| 手術器具 | 振動研磨およびその後の化学的不動態化 | プレスバリを除去し、継ぎ目をなじませ、不動態酸化皮膜を再生 | 刃先や鋭利な機能先端部はマスキングまたは隔離が必要 |
| 形状記憶合金製血管ステント | 低エネルギー磁気ピン研磨または穏やかなドラグ研磨 | 局所的な摩擦熱を発生させずに微小バリを除去 | 高い接触エネルギーは温度感受性合金の相挙動を変化させる恐れがある |
| 中空スクリューおよびチューブ | 専用分離工程を伴う磁気ピン研磨 | 研磨石が目詰まりする内径部を細径ステンレスピンが流動する | 止まり穴にメディアが詰まらないようピンを完全に洗浄する |
| 歯科用ブラケットおよび旋削部品 | 遠心バレル研磨または磁気ピン研磨 | 高い接触圧や微細ワイヤの到達性により微小部品を素早くバリ取り | 小部品の紛失防止には細目メッシュの選別スクリーンが必要 |
| トレイおよび構造フレーム | 仕切り付きリニア槽型振動研磨機 | 開放型長方形トラフが緩やかな転動で長尺部品に対応 | 部品を洗浄へ移す前に深い角部からのメディア排出を確認 |
| インプラントの鏡面 | スチールメディアを用いた多段遠心バレル光沢仕上げ | 高い摺動圧縮により微細突起を平坦化し、反射性の光沢を形成 | 金属表面に潤滑剤や獣脂グリースの皮膜が残っていないことを確認 |
| 陽極酸化または着色された表面 | 外部コーティングライン前のめっき前振動平滑化 | 機械的タンブリングにより酸化皮膜の成長に適した均一な梨地面を形成 | マスフィニッシングでは着色できないため、部品を外部の化学槽に移す必要がある |
小型インプラント向けの高エネルギー遠心研磨の代替手段については、遠心ディスク研磨とバレル研磨の比較ガイドをご覧ください。複雑な合金に対応するメディア形状の選定については、弊社の振動バレル研磨メディア選定ガイドをご確認ください。
実際に扱うことになる材料
医療機器製造では限られた特殊合金群が用いられます。機械的な接触圧力や摩擦熱に対する反応は、材質ごとに異なります。
チタン合金 — 鋼と挙動が異なる理由
Ti-6Al-4Vなどのチタン合金は、整形外科用インプラントや骨ネジに広く使用されています。医療用チタンインプラントの仕上げには注意が必要です。チタンは工具鋼より柔らかく、かじりを起こしやすく、熱伝導率が低いためです。乾式摩擦は接触部に熱をこもらせ、表面のスメアリングを引き起こします。チタンの仕上げには、切削部を冷却するコンパウンドの連続供給と、平滑なプラスチックまたは微細セラミックメディアの組み合わせが必要です。
ニチノール — 熱を嫌う材料
ニチノール(ニッケルチタン形状記憶合金)は、自己拡張型ステントやガイドワイヤーに使用されます。ニチノールは非常に繊細であり、激しい研削による摩擦熱が変態温度を超えると、その超弾性機能が永久に損なわれます。ニチノール製医療用金属のバリ取りには、部品を低温に保てる、液冷式の穏やかな磁気研磨や低速ドラッグ仕上げが必要です。
コバルトクロムと316LVM
コバルトクロムモリブデン合金は高硬度かつ耐摩耗性に優れ、人工関節の摺動部に用いられます。穏やかな振動バレル機では研削が遅すぎるため、コバルトクロム製整形外科インプラントの研磨には、遠心バレル研磨機やドラッグ仕上げ機のような高い接触圧力が必要です。
真空溶解された316LVMステンレス鋼は振動研磨機で予測通りに研削できますが、遊離鉄を溶解して不動態酸化クロム皮膜を再生するため、後工程での酸不動態化処理が必要です。
現場での重要な違い:メディアではなく温度
316LVMステンレス鋼をきれいにバリ取りできる同じセラミック成形メディアでも、繊細なニチノール製血管部材を損傷させることがあります。現場における違いは砥粒鉱物そのものであることは稀であり、機械が接触温度と機械的衝撃をいかに管理するかにあります。安定したクーラント供給、低振幅振動の使用、治具固定搬送の選択により、熱に敏感な合金を永久的な組織損傷から保護します。
残留物の問題
一般的な金属加工では、ブラケットに残った微量の乾燥石けんや石粉は、ウエスで容易に拭き取れる外見上の問題にすぎません。しかし医療機器の研磨において、メディアの残留は致命的な欠陥であり、清浄度検証で製造ロット全体が不合格になる原因となります。
メディア残留物の正体
完成部品に残るメディア残留物は、主に3つのカテゴリに分類されます。
- 研磨微粒子: 微細なセラミック片、プラスチック樹脂の粉末、破損したステンレスピンの先端。
- コンパウンド被膜: 冷水洗浄では落ちにくい、乾燥した界面活性剤、消泡剤、潤滑剤の残留物。
- 金属微粉: 無潤滑接触時に表面へ圧着された、摩耗チタン、コバルトクロム、遊離鉄の付着物。
残留物が潜む場所
メディア残留物は、すすぎスプレーが当たる滑らかで平らな外壁には残りません。骨ネジのめねじ谷部、止まりカニュレーション孔、レーザー刻印されたロット追跡マーク、多孔質コーティング、交差流体ポートなどの窪みに潜みます。特に細長いステンレス製タンブラーピンは、ピンの長さと穴の深さが合致していない場合、内部の交差穴に機械的に挟まりやすくなります。
洗浄が後片付けではなく製造工程である理由
マスフィニッシング後の洗浄は、シフト終わりの清掃ではなく設計された製造工程です。水質基準、超音波周波数、洗浄温度、乾燥パラメータを工程表で確定する必要があります。
バレル研磨中に専用処方の水切れが良い液体仕上げコンパウンドを使用すると、金属微粉が浮遊状態に保たれ、細孔に埋まることなく槽の排出口から洗い流されます。
残留物を捉える検査
部品が不動態化や梱包工程へ送られる前に、現場検査で隠れた残留物を積極的に見つけ出さなければなりません。
- 光学検査: 傾斜光の下でねじ谷、レーザー刻印、交差穴を検査し、残留した切粉を確認します。
- メンブレンフィルター検査: ろ過水でカニューレ内腔をフラッシングし、フィルターパッチ上の脱落粒子を確認します。
- 拭き取り検査: 溶剤で湿らせたリントフリークロスで重要表面を拭き、金属汚れが残っていないことを確認します。
- ブランク部品テスト: 形状のないサンプル部品を洗浄ラインに通し、リンス機構が汚れを再付着させていないか検証します。
仕上げ設備 vs 仕上げ受託サービス — 実際に必要なのはどちらか
医療機器の技術者が医療機器の金属表面処理サービスや医療用研磨サービスを検索すると、受託加工業者ではなく機械メーカーのサイトに辿り着くことがよくあります。機械を購入するか外部委託するかは、調達における最初の大きな分岐点です。
同じ検索ワードで検討される2つの異なる購入形態
これらの用語を検索するバイヤーは、大きく2つのタイプに分かれます。
- 受託加工を求めるバイヤー:機械加工されたインプラントを外部施設へ送り、バリデーション済みパッケージで仕上げ品を受け取り、1個あたりの加工費を支払いたい企業。
- 内製化を検討するバイヤー:自社工場に表面処理装置を導入したい機器メーカーや受託加工工場。リードタイムの短縮、知的財産の保護、自社による完結型生産ラインの検証を目的としています。
どちらに該当するかを見極める質問
自社が真に必要とする方針を明確にするため、次の3つの質問を確認してください。
- 生産ロット数は専用設備の導入に見合っていますか?自社工場でスクリューや手術用金具を毎月大量に機械加工する場合、外部業者への個数払いでは継続的なコストが嵩み、リードタイムも長くなります。
- バリデーションの負担を自社で担う準備はありますか?自社への設備導入は、品質技術チームが据付(IQ)・運転(OQ)・性能(PQ)の各適格性評価プロトコルの策定、洗浄ラインの検証、薬液投入記録の管理を自ら担うことを意味します。
- 外部工場でのコンタミネーションリスクを許容できますか?複数顧客の素材を共用ラインで処理する外部業者に独自のインプラント形状を預けると、交差汚染のリスクが生じ、製造ノウハウの流出にもつながります。
当社が提供するもの・提供しないもの
当社の対応範囲を明確にお伝えします:当社はバレル研磨機、専用治具、メディア、コンパウンドを製造・供給していますが、医療部品の受託仕上げサービスは提供していません。
未加工の医療部品を受け入れ、受託加工契約に基づいてバレル研磨し返送する外部委託業者をお探しの場合は、当社は適したベンダーではありません。当社は、社内での仕上げ能力を構築・自社管理したい製造メーカーや精密加工工場向けに、機械、研磨材、化学調合剤を供給しています。
コストとその真の決定要因
医療部品の内製仕上げラインの予算を検討する際、設備の購入価格のみを評価していては、実際の運用コストの半分を見落とすことになります。
医療部品仕上げ設備における5つのコスト項目
医療部品の内製仕上げ設備には、明確に異なる5つのコスト項目が存在します:
- 装置と治具: 振動バレル機、遠心バレル機、または磁気研磨ユニットと、当社の全機械ラインナップにわたる専用クランプ治具および制御装置。
- 初期メディア充填: セラミックストーン、プラスチックメディア、またはステンレスピンの初回充填。
- 消耗品と水: 補充用メディア、液体コンパウンド、および排水ろ過。
- 作業者の人件費:治具へのセット、鋭利なエッジのマスキング、洗浄工程への部品移送、検査。
- バリデーション文書作成:適格性評価プロトコルの作成、サンプルロットの試験、洗浄効果の検証に費やされる技術工数。
見落とされがちな2つの重要項目
初めて導入するバイヤーの多くは、専用治具一式とバリデーション作業という2つの極めて重要なコスト項目を見落としがちです。医療用インプラントは傷を防ぐためバラ積み加工ができないため、特定部品の形状を固定する専用設計の治具がツーリング投資の大部分を占めます。
同様に重要なのがバリデーション作業です。量産品の初回出荷前には、新規設備の適格性確認、複数テストロットでのプロセス再現性の実証、仕上げ後の洗浄ラインの検証に、多大なエンジニアリングおよび試験リソースが費やされます。
バリデーション作業が「後回し」ではなく「コスト」である理由
一般製造業では、仕上げ機が手作業より高速にバリ取りを行えれば即座に投資回収が始まります。しかし医療機器製造では、プロセスが正式に検証・固定されるまで販売用製品を加工できません。バリデーションを後回しにすると、生産開始の遅延、想定外の試験費用、初期メディアの未検証残留物に伴う高額なツーリングの再製作につながります。
提供すべきものと、サプライヤーから提示されるべき情報
医療用の仕上げパラメータは標準カタログから選択できないため、装置メーカーの評価は、サンプル部品テストやプロセス文書化にどれだけ徹底して対応できるかに左右されます。
本格的な評価のために送付すべきもの
医療用部品の適用評価を依頼する際は、装置サプライヤーに完全な技術的背景情報を提供してください。
- 代表的なワークピース:事前洗浄された試作品ではなく、製造時のバリやクーラントが付着した実際の機械加工部品や鋳造部品。
- 重要指示のある図面:保護が必要なシール面、刃先、ねじ部が明記されたもの。
- 表面仕上げの目標:バリ取り、サテン下地処理、鏡面光沢仕上げなど、目的を定義した現物管理見本または図面注記。
- バリデーションの制約条件:メディアバインダー、水系添加剤、処理温度に関する既知の制限事項。
優れたサプライヤーが答える5つの質問
知識豊富な表面仕上げ装置メーカーであれば、これら5つの質問に書面で回答できるはずです。
- 推奨される装置動作やコンパウンドによって、ニチノールのような感温性合金の金属組織状態を変化させる摩擦熱が発生しませんか?
- 提案されたメディアの形状とサイズは、内孔、交差穴、ねじ底への挟まり込みをどのように防ぎますか?
- 金属微粉を浮遊懸濁させ、仕上げ後の完全なすすぎ性を確保するには、どのような液体コンパウンド配合が必要ですか?
- 交代勤務間での再現性を確保するため、機械制御装置にパスワード保護されたパラメータレシピを保存できますか?
- 社内適格性評価プロトコルを支援するため、どのような文書、稼働パラメータ範囲、保守ガイドラインを提供いただけますか?
見切りをつけるべき危険な回答
ベンダーから以下の3つの警告サイン(レッドフラグ)となる回答があった場合は、すぐに取引を見送るべきです。
- 「当社の標準機なら、調整なしであらゆる医療用合金を研磨できます。」 チタン、コバルトクロム、ニチノールは機械的接触時の挙動が全く異なります。単一の万能レシピを主張することは、医療機器製造の経験不足を露呈しています。
- 「サンプルテストは不要です。標準メディアパッケージをご購入ください。」 実部品のテストを行わずに穴への挟まりを防ぐメディア選定やエッジRの許容値検証を行うことは、医療機器製造において無謀です。
- 「洗浄はサイクルの最後に水で軽くすすぐだけです。」 メディアの残留や研磨後の清浄度検証を軽視するメーカーは、医療機器製造の規制要件を理解していません。
1992年に設立された厦門工場では、中国で認可された24件の知的財産権に裏付けられた21機種の機械プラットフォームと6つの製品ラインにわたりバレル研磨装置を設計・製造しています。当社はボウル型振動機、槽型振動機、遠心バレル・遠心ディスク研磨機、磁気ピンバリ取り機、メディア、コンパウンドを製造しています。当社の事業範囲は明確です。お客様の工場向けに機械と消耗品を製造しており、受託部品加工サービス、薬事申請コンサルティング、化学不働態化処理ライン、クリーンルーム包装、滅菌サービスは提供していません。
医療機器の表面処理に関するよくある質問
バレル研磨は医療機器に適していますか?
はい、バレル研磨は医療機器製造で広く利用されており、整形外科インプラント、骨プレート、外傷固定用スクリュー、手術器具、歯科部品のバリ取り、R付け、研磨に対応します。部品同士の衝突を防ぐ適切な治具固定を行い、清浄で水洗性の高いメディアやコンパウンドと組み合わせることで、手作業でのバリ取りと比べ優れたエッジ均一性と表面一貫性を実現します。
通常の振動バレル研磨機で医療部品を加工できますか?
はい、振動駆動部、スプリングサスペンション、ライニングボウルなどの基本的な機械構成は標準的な産業用機械と同一です。ただし運用環境は医療規格への適合が必要です。専用の清浄なメディアバッチの使用、専用固定治具の設置、コンパウンド自動投入の追加、PLC制御によるプロセス条件のロック、検証済みの後工程洗浄ラインの確立などが求められます。
医療用と産業用の研磨加工における主な違いは何ですか?
主な違いは、工程の再現性、完全なバッチトレーサビリティ、検証された清浄度の要求にあります。産業用研磨では外観が清潔で手触りが滑らかであれば合格とされます。対照的に、医療用研磨では文書化されたパラメータ範囲、認証されたメディアの追跡性、メディアや化学残留物の完全除去が求められます。さらに、機械的作用が重要寸法や合金特性を変化させていないことの証明も必要です。
内部流路からメディアを除去するにはどうすればよいですか?
メディアの挟まり防止は工程設計段階から始まり、開口部より大幅に大きい形状か、挟まらずに通過する細いピンを選択します。挟まったピンや微粒子に対しては、最終乾燥工程の前に、極性反転式磁気揺動、超音波洗浄、専用の振動式磁気選別スクリーンなどを用いて除去します。
ニチノールはバレル研磨できますか?
はい、ただし機械的接触エネルギーと加工温度の厳格な管理が必要です。ニチノールの超弾性や形状記憶特性は局所的な摩擦熱で損なわれる恐れがあるため、低エネルギーかつ液冷式のプロセスで加工する必要があります。低負荷な磁気ピン研磨や低速ドラッグ研磨により、サイクル全体を通じてワークの低温が維持されます。
医療機器の研磨受託サービスを提供していますか?
いいえ。当社はマスフィニッシング装置、カスタム治具、研磨メディア、化学コンパウンドの設計および製造を行っています。受託加工工場は運営しておらず、受託加工を目的とした外部顧客からの部品の受け入れも行っておりません。医療製造ライン向けに振動式、遠心式、または磁気研磨システムの自社導入評価をご希望の場合は、当社のお問い合わせページよりご連絡いただき、エンジニアリングチームによる技術サンプル試験を手配してください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
