


真鍮用バレル研磨メディア:コンタミ管理・噛み込み防止規則・不動態化
バレル研磨装置における銅亜鉛合金の加工には特有の課題が存在します。機械加工現場、薬莢リローダー、バルブメーカーが真鍮用バレルメディアを指定したり、真鍮用バレル研磨機を探す際、研削性やkgあたりのカタログ価格だけで評価しがちです。しかし製造現場では、切削速度の選定ミス以上に、投入チャージのコンタミ履歴、ねじ穴に対する不適切なメディア形状、制御されない湿式化学条件によって真鍮部品が損傷するリスクが遥かに高いのです。
真鍮は軟質かつ高密度で、化学的影響を受けやすい金属です。表面粗さ($Ra$)が主要な品質指標となる鉄系合金とは異なり、配管バルブ、楽器キー、電子コネクタピン、高級時計ケース、薬莢などの真鍮部品は、ねじ部の寸法精度、明瞭なエッジ、均一な黄金色の色調によって評価されます。
以前に鋼材を加工した振動ボウルで精密真鍮継手を研磨した場合、洗浄直後は完璧に見えることがあります。しかし梱包後72時間以内に、見苦しい茶褐色の錆斑や局所的なガルバニックピッティングが黄金色の表面に発生します。その原因は化学的な変色ではなく、共用メディアの気孔に埋着した微細な鉄粉屑です。
本技術資料では、真鍮用バレルメディア選定における4大必須規則、穴やねじ部に対する幾何学的噛み込み防止計算式、脱亜鉛腐食機構と防食対策、主要工業用メディア5系統の比較、容積装入比率の規定、および現場向けトラブルシューティングマトリクスを詳述します。
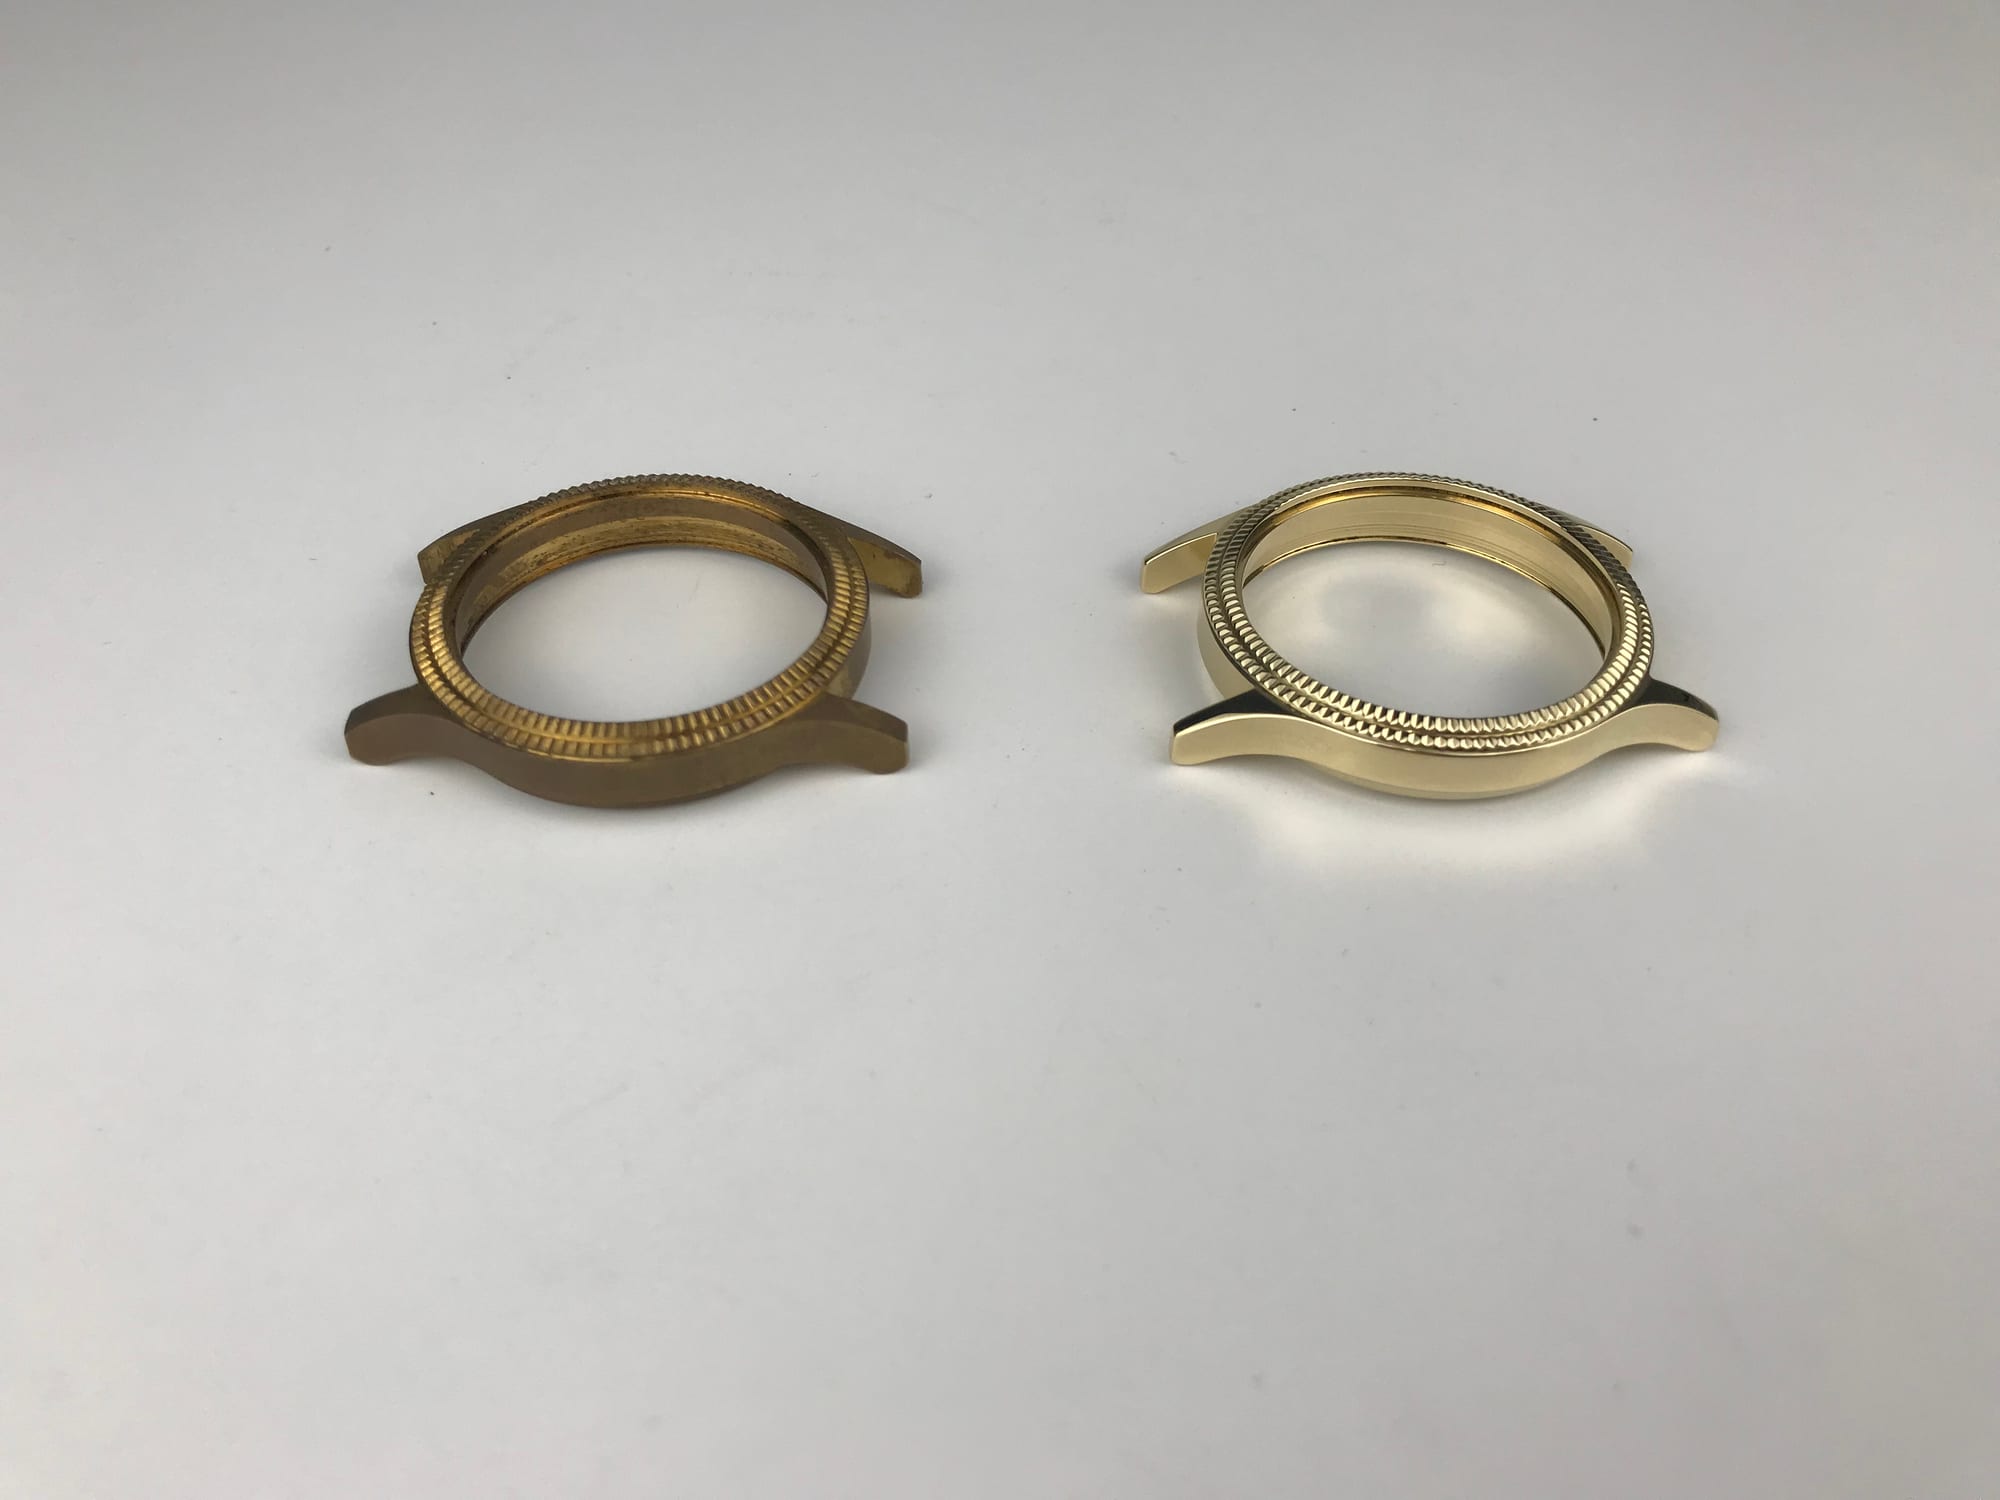
振動バレル研磨前後の精密真鍮製時計ケース。左:酸化や切削ツールマークが残る加工上がりのケース。右:ローレット歯を損なわず、シャープな面取りを維持し、鏡面状の黄金色反射を実現した完成ベゼル。
コンタミ規則:メディア共用が真鍮を劣化させる理由
バレル受託加工現場における最大の損失原因は、研磨メディアを鉄・アルミ・真鍮で使い回す汎用消耗品として扱うことです。
``` 共用バレル研磨メディアにおけるガルバニック汚染サイクル:
鋼加工サイクル:硬質鋼粉屑(Fe) ──► 多孔質セラミック/樹脂メディアに埋着 │ 後工程の真鍮サイクル: ▼ 汚染メディア ──► 軟質真鍮表面(Cu-Zn)にFe粒子を転写 │ 大気暴露(72時間): ▼ 電気化学セル(Fe-Cu)形成 ──► ガルバニック腐食 ──► 研磨後の錆斑発生(廃却) ```
1. ガルバニック埋着のメカニズム
ビトリファイドセラミックやポリエステル系プラスチックメディアで炭素鋼や鋳鉄ワークを加工すると、衝撃で破砕された微細な鉄粉屑($1 \sim 15\ \mu\text{m}$)がメディアペレットの結合材マトリックスに埋着します。* 真鍮(一般的なCDA 360 快削黄銅やCDA 260 薬莢黄銅)のブリネル硬さ($60 \sim 150\text{ HB}$)は焼入れ鋼やセラミックより大幅に低いため、この汚染チャージで真鍮を研磨すると、埋着した鉄粒子が真鍮表面へ微小圧着されます。* 大気中の湿気に晒されると、貴な銅母材と活性な鉄粒子との間で微小ガルバニック対が形成され($E^\circ_{\text{cell}} \approx 0.78\text{ V}$)、急速な電気化学的酸化により赤褐色の錆斑が表面全体に噴出します。* 手直しの実情: 鉄粒子は母材へ機械的に冷間圧入されているため、酸洗いや超音波洗浄では基本寸法を侵食せずに除去することはできません。結果としてロット全体の廃棄処分を余儀なくされます。
2. 運用の徹底:専用チャージとパージ洗浄
* 専用化の原則: 真鍮を継続加工する現場では、非鉄銅合金専用として色分け・密閉した容器に保管し、専用メディアチャージを維持管理しなければなりません。* 必須パージ工程: 緊急の生産計画で鋼から真鍮への切替を余儀なくされる場合、真鍮ワーク投入前に、ボウルライニングおよびメディアチャージを高濃度洗浄剤で45分間自浄パージし、続いて酸性界面活性剤(`compound-LC10`)洗浄で残留鉄粒子を完全に溶解除去する必要があります。
メディアのメンテナンスや容積装入に関する詳細は、当社の振動バレル研磨メディア選定ガイドをご覧ください。
メディア噛み込み防止:穴・ねじ・雷管ポケットの幾何学的寸法選定
真鍮加工における第2の主要不具合モードは、メディアの噛み込み(目詰まり)です。真鍮部品には複雑な流路、止まりタップ穴、交差穴、雷管ポケット(弾薬薬莢の$\varnothing 2.0\text{ mm} / 0.080"$フラッシュホールなど)が頻繁に存在します。メディアペレットが内部空洞に噛み込むと、ポンチによる手作業の叩き出しが必要になり、微細ねじの破損や弁座のえぐれ傷を招きます。
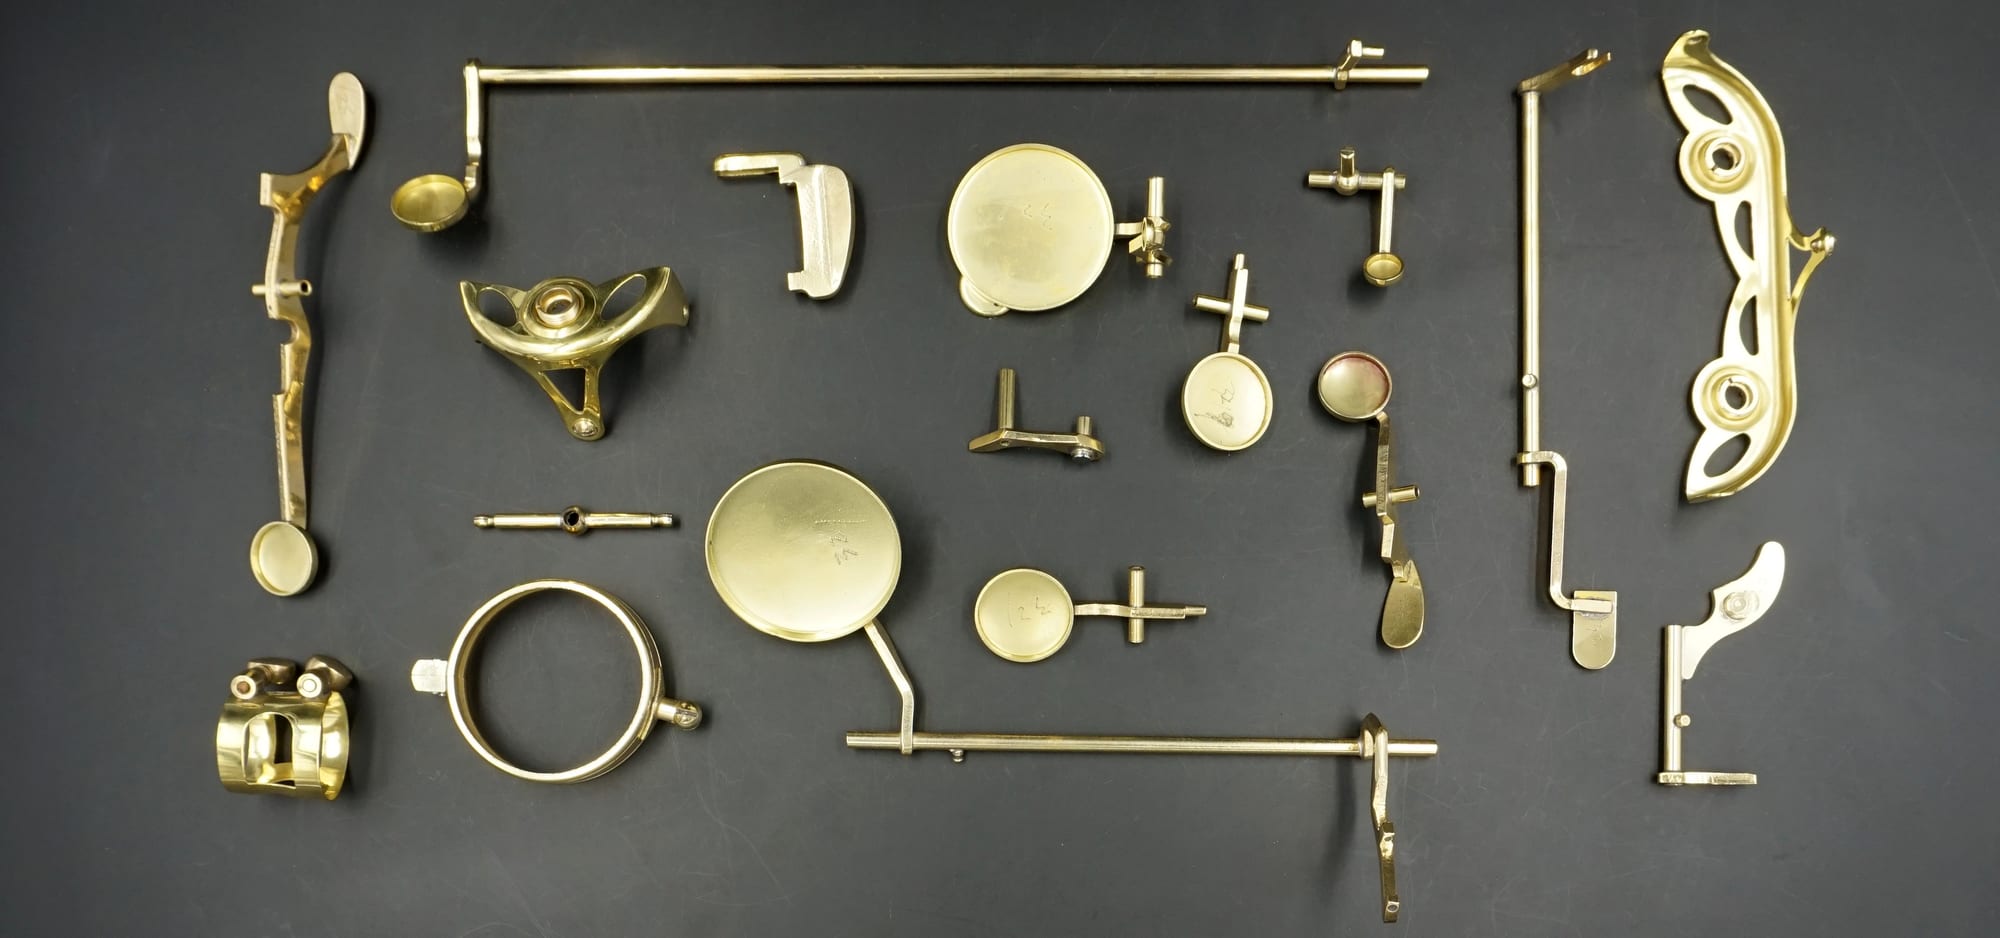
深いカップ、細いピボットアーム、精密取付穴を備えた楽器用真鍮部品。寸法管理されていないメディアを選定すると、カップへの研磨石の噛み込みや、細いヒンジロッドの曲がり損壊を引き起こします。
130% / 70% 寸法排除ルール
メディアが穴、スロット、ねじ部に噛み込まないよう、プロセスエンジニアは数学的排除閾値を適用する必要があります:
$$\text{安全非進入ゾーン: } D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$$
$$\text{安全自由排出ゾーン: } D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$$
``` 開口部噛み込み危険領域:
0 mm 0.70 x D 1.0 x D 1.30 x D ────┼────────────────────────────────┼─────────────────────────────┼────────────────────────────┼──────────► │ 安全通過ゾーン │ 重大噛み込み危険ゾーン(噛み込みリスク) │ 安全ブリッジング │ (メディアが自由に通過) │ (メディア寸法が開口部公差と一致) │ (外部に留まる) ```
- ブリッジング作用 ($D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$): メディアの最小寸法が穴径より少なくとも30%大きくなります。メディアは穴に入ることなく開口部上を転がり、外周エッジのバリ取りを行います。内径部の洗浄は界面活性剤の液流のみで達成されます。
- 通過作用 ($D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$): メディアの最大寸法がキャビティより少なくとも30%小さくなります。メディアが進入して内壁を研磨し、噛み込むことなく排水とともにスムーズに排出されます。
- 噛み込み危険ゾーン ($0.70 \sim 1.30 \times D_{\text{aperture}}$): この範囲に該当するメディアは、振動の運動エネルギーによって進入し、対角角部で挟まって噛み込み、摩擦により強固に固着します。
黄銅ねじ部に対するメディア形状の選定
* 斜角三角(ACT): 22°または45°の斜角カットにより、先端がタップ加工止まり穴の入口やめねじ谷底に進入し、平面同士の密着吸着を起こさずに導入面取り部のバリ取りを行えます。 * トライスターおよびコーン: 黄銅の凹面形状や複雑な配管継手に最適です。コーン型は点接触によりエッジの過度な丸まりを防ぎます。 * 円柱メディアの危険性: 標準ストレートカット円柱は、メディア径と一致する交差穴を持つ黄銅部品には絶対に使用しないでください。円柱が流路と同軸に整列して嵌まり込み、ロックされるためです。
微小開口部を保護する研磨槽設計については、当社のバリ取り機選定ルートに関する資料をご参照ください。
湿式化学、脱亜鉛現象、および表面不動態化
黄銅(真鍮)は主に銅($60\% \sim 70\%$)と亜鉛($30\% \sim 40\%$)で構成される合金です。湿式バレル研磨環境では、水質とコンパウンドのpHが、仕上がり品に輝く黄金色の光沢を与えるか、くすんだ変色面を生じさせるかを左右します。
1. 脱亜鉛現象
作業者が黄銅のバレル研磨サイクルに強力な酸性スケール除去剤や苛性アルカリ洗浄剤を投入すると、電気化学的な浸出反応が発生します: * 亜鉛は銅よりも化学的活性が高く($E^\circ_{\text{Zn}} = -0.76\text{ V}$ 対 $E^\circ_{\text{Cu}} = +0.34\text{ V}$)、過酷な化学作用下で結晶格子から亜鉛原子が選択的に溶解し、多孔質で機械的に脆弱なスポンジ状の銅層が残ります。 * 外観上の兆候: 黄銅表面に不均一なまだら状のピンク色またはサーモンレッドの変色が発生します。一度脱亜鉛現象が起きると、洗浄だけで黄金色を回復させることはできず、微粒子研磨コンパウンドを用いて多孔質な脱亜鉛層を機械的に研磨除去する必要があります。
2. 狭小なpH処理範囲
母材の不動態を保ちつつ研削力を維持するため、薬液供給システムは研磨スラリーを厳密なpH範囲内に制御する必要があります:
$$\text{黄銅湿式処理の最適範囲: } \mathbf{pH\ 5.5 \sim 6.8}$$
* 酸性洗浄: マイルドな有機酸($\text{pH } 5.5 \sim 6.0$に緩衝された工業用クエン酸やスルファミン酸など)は、亜鉛相を侵すことなく酸化銅のくすみやフラックススケールを効果的に除去します。 * 腐食抑制剤(BTA): compound-LC10などの調合液には、ベンゾトリアゾール(BTA)やトリルトリアゾール系インヒビターが配合されています。BTA分子は表面の銅原子と化学結合して不溶性の単分子保護ポリマー皮膜($\text{Cu-BTA}$)を形成し、サイクル後の大気暴露による瞬間酸化やウォータースポットを防止します。
各種非鉄金属におけるコンパウンド化学組成の比較分析については、アルミニウム対鋼用金属コンパウンドをご参照ください。
工業用ベンチマークマトリクス:真鍮用メディア5大系統
最適なメディア系統の選定は、研削力、エッジ保持、表面粗さ($Ra$)、メディア摩耗寿命のバランスによります。以下のマトリクスは、真鍮に使用される主要5大工業用メディア系統を比較したものです:
| メディア系統 & 組成 | かさ密度 & 硬度 | 真鍮研削速度 | 表面粗さ ($Ra$) 性能 | メディア摩耗率 (%/時間) | 主な用途 / ワーク分類 |
|---|---|---|---|---|---|
| 合成樹脂ボンドプラスチック (ポリエステル/ユリア + SiCまたはアルミナ) | $1.5 \sim 1.8\text{ g/cm}^3$<br>ショアD 80–90 | 中程度 ($0.01 \sim 0.03\text{ mm/hr}$) | $Ra\ 0.4 \sim 0.6\ \mu\text{m}$ (滑らかなサテン梨地) | $1.0\% \sim 2.0\%$ / hr | 精密CNC旋削真鍮継手、バルブ、薄肉楽器キー、電気端子。衝撃を緩和し、ねじ山の打痕を防止。 |
| ビトリファイド高アルミナセラミック (褐色電融アルミナ + 粘土ボンド) | $2.4 \sim 2.7\text{ g/cm}^3$<br>モース硬度 8.5–9.0 | 強研削 ($0.04 \sim 0.08\text{ mm/hr}$) | $Ra\ 0.8 \sim 1.4\ \mu\text{m}$ (マット切削肌) | $0.2\% \sim 0.6\%$ / hr | プレス重バリ、粗い砂型鋳造配管ボディ、溶断黄銅ブラケット。*注意:鋭利な精密角部を急速に丸めます。* |
| 304 / 430 ステンレスマイクロピン (磁気ワイヤピン $\varnothing 0.3 \sim 1.0\text{ mm}$) | $7.8 \sim 7.9\text{ g/cm}^3$<br>HRC 35–45 | 研削力ゼロ(純圧縮マイクロピーニング) | $Ra < 0.2\ \mu\text{m}$ (冷間加工鏡面光沢) | 極小 ($< 0.01\%$ / 年;耐用年数 3–5 年) | 止まりねじ穴、薬莢フラッシュ孔($\varnothing 2.0\text{ mm}$)、医療用電子ピンの高速磁気バリ取り。 |
| 粉砕クルミ殻(液体研磨サスペンション含浸) | $1.2 \sim 1.4\text{ g/cm}^3$<br>モース硬度 3.0–3.5 | 超微細マイクロ研削 ($< 0.005\text{ mm/hr}$) | $Ra\ 0.15 \sim 0.25\ \mu\text{m}$ (半光沢) | $0.5\% \sim 1.0\%$ / 時間 | 化学廃液ゼロが求められる眼鏡ヒンジ、高級時計部品、黄銅金物の乾式バレル研磨。 |
| 農業用コーンコブ粒(未処理またはドライルージュ処理) | $0.8 \sim 1.0\text{ g/cm}^3$<br>モース硬度 2.5–3.0 | 研削力ゼロ(拭き取り、吸油&バフ研磨) | $Ra < 0.1\ \mu\text{m}$ (高反射鏡面) | 緩慢な破砕 ($1.5\% \sim 3\%$ / 時間) | 薬莢黄銅や装飾品の二次乾式振動乾燥、残留油脂の拭き取り、最終鏡面光沢仕上げ。 |
作業上の注意:セラミックメディアの使用は粗い砂型鋳造品の初期重バリ取りのみに厳格に限定してください。微細な黄銅自動盤加工品をセラミックメディアでバレル研磨すると、20分以内に精密ピッチ径が摩耗します。
天然砥粒と合成砥粒の包括的な特性比較については、当社の研磨メディア選定ガイドをご覧ください。
容積充填比率、槽内レベル、サイクルタイムの最適化
真鍮加工でワーク相互の衝突打痕やサイクル遅延を防ぎ再現性の高い仕上がりを得るには、3大投入パラメータの精密管理が不可欠です:
``` 真鍮加工における振動ボウル投入分布:
┌────────────────────────────────────────────────────────┐ ◄── 100% ボウル上端リム │ │ │ [スパイラル波頂用ヘッドスペース:20%~25%] │ ├────────────────────────────────────────────────────────┤ ◄── 75%~80% 最適稼働充填レベル │ │ │ [流動化装入ゾーン:充填率75%~80%] │ │ ├── 容積比:4:1~6:1(メディア対真鍮) │ │ └── 連続供給流:コンパウンド-LC10(1.5%) │ │ │ └────────────────────────────────────────────────────────┘ ◄── ボウル底部ライニング(ショア85Aポリウレタン) ```
1. メディア対ワークの容積比率
真鍮は比重が大きく($8.4 \sim 8.7\text{ g/cm}^3$)、振動ボウル内でワーク同士が衝突すると、その自重により目立つ打痕、シール突条の傷、ネジ山頂部の潰れが生じます。* 重工業用鋳物: ワークが堅牢な場合は容積比$3:1$(容積比でメディア3:ワーク1)が許容されます。* 精密ネジ継手・外歯車: すべてのワークが研磨メディア層に完全に包まれて緩衝され、金属同士の衝突をなくすため、$4:1\text{ to }6:1$の比率が必須です。* 薄肉楽器部品/高級金物: 細長い真鍮製リンケージの絡まりや曲がりを防ぐため、容積比$8:1$を維持します。
2. 槽内充填レベルと水分管理
* 振動ボウル(モデルZL150またはZL300など): 稼働充填レベルはボウル全容積の$75\% \sim 80\%$を維持します。充填不足($< 60\%$)はスパイラル回転を減衰させ、ワークが外壁へ偏ってポリウレタンライニングに強く激突する原因となります。金属粉(スワーフ)を排出するため、コンパウンドは$1.5\% \sim 2.0\%$の濃度で連続供給してください。* 回転バレル(モデルOBD-BJ160Bなど): ドラム全容積の$50\% \sim 60\%$で稼働充填を維持します。新水はメディア層の上面と同じ高さまで給水します。水の過多は過度な流体抵抗を生んでスライド流動を停滞させ、不足は激しいタンブリング衝撃を招いて真鍮表面に打痕を生じさせます。
3. サイクルタイムの実用基準値
- 湿式磁気ピンバリ取り(OBD-30 / OBD-60): $\varnothing 0.5\text{ mm}$ステンレスピンを使用し、雌ネジ洗浄、切削バリ取り、薬莢プライマーポケットの修正を30~50分で行います。
- 湿式振動切削研磨(プラスチックメディア): 60~90分でCNC切削目を消去し、外周エッジをR面取りします。
- 磁器ボールバニシング: 25~40分で表面を冷間加工し、高光沢に仕上げます。
- 乾式振動バフ研磨&乾燥(コーンコブ): 15~25分で残留洗浄水を吸収し、防変色バリア皮膜を形成します。
装入密度と歩留まりの定量的関係については、充填比率:歩留まりを左右する変数をご覧ください。
後工程選別、遠心脱水乾燥、変色防止
完璧なバレル研磨サイクルも、ワークを作業台上で自然乾燥させれば台無しになります。水分の蒸発に伴い溶解ミネラルが白っぽい水滴跡(ウォータースポット)として析出し、露出した真鍮表面には不均一な褐色酸化皮膜が急速に形成されます。
``` 後工程選別・乾燥ワークフロー:
振動バレル研磨機(湿式研磨サイクル) └──► 自動選別スクリーンデッキ(90秒でワーク排出) └──► 脱イオン水スプレー洗浄(切削粉フラッシング) └──► 遠心乾燥機モデル35A(熱風スピン乾燥:3分) └──► 100% シミのない不動態化黄金仕上げ ```
1. 高速選別機構
* 振動スクリーン選別: 円形振動研磨機では、内部のウレタンダムがワークを交換可能なパンチングスクリーンデッキへ誘導します。メディアペレット($> 10\text{ mm}$)は開口部からボウルへ落下して戻り、バリ取り後の真鍮継手は受入バスケットに排出されます。* マグネットピン選別: 磁気研磨では、非磁性の真鍮部品をチャンバーから取り出し、マグネットバーまたは連続回転式マグネットベルトがタンク内を掃引して、30秒以内にリンス液から数キログラムの微細ステンレスピンを分離します。
2. 遠心脱水乾燥 vs コーンコブ乾燥
洗浄直後の真鍮部品は直ちに乾燥させる必要があります。* 熱風遠心脱水乾燥機: ワークは、遠心乾燥機モデル35A(定格容量35 kg、モーター0.75 kW、ヒーター1.8 kW)やモデル70A(定格60 kg、モーター1.1 kW、ヒーター3.0 kW)などの専用機の回転式ステンレス多孔バスケットに投入されます。遠心回転により60秒以内に水分を振り切り、高速熱風($60^\circ\text{C} \sim 85^\circ\text{C}$)が微細孔の水分を瞬間蒸発させ、水滴跡を残しません。* 振動式コーンコブ乾燥機: 遠心気流が浸透しない深い止まり穴を持つ部品には、微粒子コーンコブを満たした加熱振動槽が水分を吸収し、表面を同時に光沢仕上げします。
遠心熱風乾燥の技術パラメータについては、遠心乾燥機:乾燥工程が重要である理由をご参照ください。
現場トラブルシューティングマトリクス:真鍮研磨欠陥の診断
| 確認された欠陥 | 想定される根本原因 | 検証方法 | 是正処置(技術対策) |
|---|---|---|---|
| 研磨後の錆スポット(赤褐色斑点)(研磨後24–72時間で発生) | 1. 研磨メディアに微細な鉄粉・切粉が混入。<br>2. 洗浄タンク配管に腐食した鉄管が使用されている。 | 40倍の倍率で斑点を検査。フェリシアン化カリウム試験を実施(遊離鉄が存在すると濃青色に変色)。 | 汚染メディアを破棄。ボウルライニングを徹底清掃・酸洗いし、非鉄金属専用メディアの運用を徹底する。 |
| ピンク/サーモンレッドのまだら変色(真鍮の金色光沢が消失し、くすんだ赤銅色に変色) | 1. 酸性デスケーラーによる激しい脱亜鉛($\text{pH} < 4.5$)。<br>2. 刺激性の強い化学添加剤による過剰な処理時間。 | 処理排水のpHを測定。表面を軽く削り赤銅層の深さを確認する。 | $\text{pH } 5.5 \sim 6.8$を維持するよう薬剤投入量を調整。刺激性の高い洗浄剤を緩衝型`compound-LC10`に代替し、プラスチックメディアによる軽度の平滑処理を行って脱亜鉛層を除去する。 |
| エッジ打痕/ねじ山頂部損傷(ワーク表面に微小な打痕が発生) | 1. メディアとワークの容積比が過小(ワーク同士の衝突)。<br>2. 軟質真鍮合金に対して機械振幅が過大。<br>3. メディアの嵩密度が高すぎる(重質セラミック)。 | 工具顕微鏡で欠陥形状を観察。打痕が隣接ワークの角部と一致するか確認する。 | メディア・ワーク比を最低$5:1$または$6:1$に増加;モーター偏心ウェイト角度を縮小;重いセラミックメディアをポリエステル樹脂プラスチックメディアに変更。 |
| 穴・ねじ底へのメディア噛み込み(止まり穴やバリ穴内にメディアが強固に固着) | 1. メディア寸法が開口径と危険領域である$0.70 \sim 1.30\times$内で一致。<br>2. 割れたメディア片がねじ底コーナー部に噛み込み。 | 噛み込んだメディア寸法を図面の開口公差と照合測定。 | 130%/70%排除ルールを適用:穴径の$> 1.3\times$または$< 0.7\times$のメディアを選定;円柱形状から斜角三角形または磁気ステンレスピンに変更。 |
| 白粉状の水ジミ/黒ずみ変色(乾燥機排出時に部品に白濁輪や暗色酸化が発生) | 1. 水分蒸発に伴う高硬度塩の析出。<br>2. すすぎ工程から乾燥設備への移送遅延。<br>3. すすぎ水へのBTA防錆剤の未添加。 | 希釈クエン酸でシミを拭く:即座に消去すれば原因はミネラルスケール。 | 脱イオン装置または軟水フィルターを設置;最終すすぎに$0.5\%$の防錆剤(`compound-LC10`)を添加;直ちに遠心乾燥機へ移送。 |
適用限界:黄銅へのバレル研磨が不適合なケース
バレル研磨機は極めて多用途ですが、冶金的および物理的な明確な限界があります:
- ヘアライン加工を要する大型建築用黄銅パネル:
遊離砥粒によるバレル研磨は、等方性で無方向の梨地またはタンブル仕上げ面を形成します。建築金物、エレベーターパネル、高級ドアプレート等で連続した#4の方向性ヘアライン筋目仕上げが指定されている場合、バレル研磨槽内ではなく、リニアワイドベルトサンダーやロータリーフラップホイールで仕上げる必要があります。
- 焼鈍砂型鋳造品の極厚鋳造スケール:
粗製黄銅鋳物に焼き付いた厚いガラス質ケイ酸塩砂や重度の炉内スケールは、微細形状を過剰に損なうことなくメディア研磨で除去することはできません。粗鋳物は、バレル研磨サイクルに投入する前に、希硫酸/硝酸浴での化学酸洗い、または乾式グリットブラストによる前処理が必要です。
- 毛細管マイクロ流体オリフィス($< 0.15\text{ mm}$):
ガスクロマトグラフィー用黄銅ノズルのレーザー加工微細孔は、目詰まりやエッジ変形の危険があるため、固体研磨メディアやステンレスピンでは処理できません。これらの微細形状には、超音波溶剤洗浄または電解バリ取り(ECD)が必要です。
実証済みの機械仕様および品質認証
中国・アモイ自社工場(1992年設立)で製造されるすべての振動バレル機、回転バレル機、遠心ディスク研磨機、乾燥機は、国際的な技術・安全指令に準拠しています:
* CE機械指令への適合: 21機種を対象とする欧州公式CE認証により実証済: * 認証書M.2023.206.C88120(水平式、振動式、バレル式機械;有効期限:2028-07-24;試験報告書 DTT230706S003 / S004):対象モデルはZL150、ZL300、ZL450、HG70A、WFX50B、LLG40、LLQ120、YH-680D、YG350、YG450、HBPG-01、HBPG-02、GSLX-120を含む。 * 認証書M.2023.206.C88121(立型および回転式プラットフォーム;有効期限:2028-07-24;試験報告書 DTT230706S005 / S006):対象モデルはLX80B、CJS480A、CJS320、CJG480A、CJG320、BJ160B、BLG400、BLG200を含む。 * ISO 9001品質マネジメントシステム: 表面処理機械および消耗品の製造・エンジニアリング・販売において、Zhongjian Certification Co., Ltd.発行の認証書00726Q01571R001を取得(有効期限:2029-06-02)。 * 知的財産権: 独自の機械構造および選別機構は、1件の発明特許、17件の実用新案特許、6件の意匠設計からなる取得済み中国知的財産権24件により保護。 * サプライヤーの適格性確認: 機械メーカーの検証および無認可ブローカー回避の指針については、バリ取り機メーカーの選定ガイドをご参照ください。
顧客真鍮ワークの実証トライアル試験
真鍮合金は亜鉛含有量、硬度、部品形状が異なるため、量産設備の導入前にプロセスパラメータを必ず実証検証する必要があります。
メーカー様や機械加工業者様からのバリ取り前サンプル部品のテストラボへのご送付を歓迎いたします。当社のエンジニアが樹脂、セラミック、磁気研磨プラットフォームでの比較トライアルを実施し、研削量、エッジ仕上げ、サイクルタイム、化学的不動態化を評価します。品質評価用として、詳細な検査報告書と処理済みサンプルワークをご提供いたします。
プロセストライアルの手配や技術消耗品の見積り依頼は、当社のエンジニアリング申請ポータルよりお問い合わせください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
