


磁気研磨機ガイド:機種形式、研磨槽の設計、産業用途
産業用磁気研磨機は、セラミックチップやプラスチックコーンでは対応できない仕上げ課題を解決します。すなわち、精密な外側エッジを丸めることなく、狭いねじ山、止まり穴の交差穴、複雑な凹部の内部の微小バリ除去と光沢向上を実現します。しかし、磁気研磨機を探している購入者は、コンパクトな卓上型ジュエリー用ユニット、大型の産業用床置きモデル、そして外観が似ている振動式研磨槽マシンの間で混乱しがちです。
本ガイドでは、産業用磁気研磨機の構造、固定式研磨槽が振動槽とどう異なるか、どの非磁性金属に最も適しているか、そしてどのような場合にセラミックメディアやバレル研磨機に譲るべきかを解説します。機器名称の全般的な情報については、仕上げ機の名称および振動研磨をご参照ください。
産業用磁気研磨機の仕組み
容器全体が動く回転バレルや振動槽とは異なり、磁気研磨機は加工チャンバーを固定したまま、内部の微細なステンレス鋼ピンだけを動かします。
[DESIGN: 産業用磁気研磨機の断面模式図。固定式非磁性研磨槽の下に回転磁気ディスクがあり、槽内にはステンレス鋼ピンが充填されている様子]
固定式研磨槽の下で回転する磁界
研磨槽の非磁性底面の下で、高速駆動モーターが強力な永久磁石のバランス配置アレイを回転させます。磁界が槽の底面を掃引すると、何千本もの微細なステンレス鋼ピンが渦巻く三次元のボルテックス状に引き込まれます。槽自体は静止しているため、重い振動フレームや騒音の大きい偏心ウェイトは不要です⟧/IB⟧。
微細なステンレス鋼ピンが止まり穴やねじ山に届く仕組み
標準的なセラミックトライアングルやプラスチックコーンは小さな穴をまたぐだけで、内部のねじ山の谷底には決して触れません。微細な磁気ピンは止まり穴、すり割り付きねじ頭、交差穴に直接入り込めるほど細く、あらゆる内壁に高速で回転しながら当たります。磁気ピン研磨は、鋭い外側コーナーを傷つけることなく内部の交差部を洗浄します⟧/IA⟧。
水とコンパウンドがピン浴を冷却する理由
磁気ピンはコンパクトな浴槽内で高速に動き、局所的な摩擦を生じさせ、微細な金属粒子をせん断除去します。磁気研磨機を清浄な水と液体コンパウンド—例えばステンレス光沢化用の`compound-JTJ50`や微細金属研磨用の`compound-JTJ60`—で運転すると、負荷が冷却され、ピンの動きが潤滑され、剥離したスワーフが懸濁されます。金属部品に磁気ピンを乾式で運転しないでください。熱と金属粉がバッチをすぐに汚染します⟧/IB⟧。
卓上型ジュエリーユニットと産業用生産機の違い
ジュエリー作業台向けに販売されるコンパクトな卓上型磁気研磨機は、軽作業のスタジオ向けに作られた別製品クラスであり、劣っているわけではありません—小規模な職人バッチに適しているだけです。産業用磁気研磨機プラットフォーム、例えば当社の`OBD-30`、`OBD-35`、`OBD-60`、`OBD-70`、`OBD-90`、`OBD-100`、および`OBD-HBPG` / `HBPG-01` / `HBPG-02`シリーズは、重負荷モーター、広い矩形または円形の加工ゾーン、産業用冷却を備え、工場の連続シフト運転に対応します。工場の生産量に対して卓上型ユニットを購入するのではなく、1日のシフト量に合わせて機種のビルドクラスを選定してください⟧/IB⟧。
固定式磁気槽と振動研磨槽の比較
両機とも上部が開放されたチャンバーを備えているため、購入者は磁気式研磨槽と振動研磨機の槽をしばしば混同します。内部機構と現場での役割はまったく異なります。
| 比較項目 | 磁気研磨槽(`OBD` / `HBPG`シリーズ) | 振動研磨槽(`ZL`シリーズ) |
|---|---|---|
| エネルギーの伝達方法 | 固定式非磁性槽の下で回転する磁気ディスク | ばね支持されたポリウレタンライニング槽を振動させる偏心モーター |
| 使用メディア | 微細な磁性ステンレス鋼ピン | 成形セラミック、プラスチック、高アルミナ、またはスチールの研磨メディア |
| 主な作用 | 内径のバリ除去、軽度のエッジ処理、迅速な光沢化 | 重バリ除去、エッジの面取り、フライス加工痕の平坦化 |
| 対応合金 | 非磁性および弱磁性金属(304/316ステンレス、真鍮、銅、アルミニウム、金、銀) | 炭素鋼を含むほぼすべての金属およびプラスチック |
| エッジの保持 | 鋭い外側エッジと微細なねじ山をシャープに保つ | サイクルタイムに比例して外側エッジを丸める |
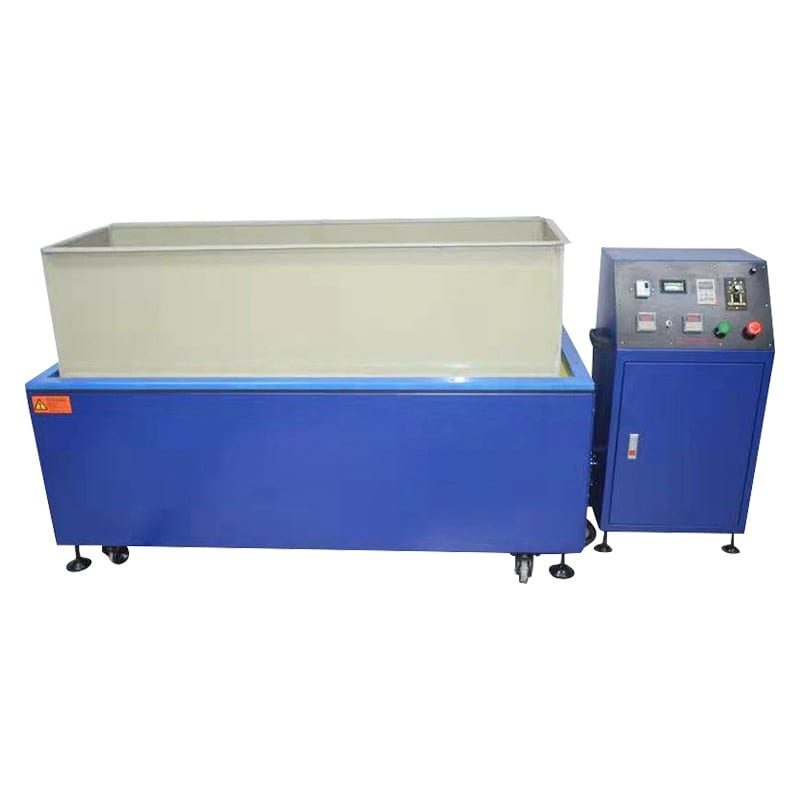
ステンレスピンを入れた固定式磁気研磨槽と、セラミックトライアングルを充填したばね支持振動研磨槽の並列ワークショップ比較
磁気研磨槽に厚い鋼のライニングが使えない理由
回転磁界がチャンバー内のステンレスピンに届くためには、磁気研磨槽の底面が薄く非磁性である必要があります—通常は耐久性のあるポリマーまたは非磁性複合材です。一方、振動槽は厚い鋳造ポリウレタンでライニングされた重い鋼製シェルを使用し、絶え間ないセラミックの衝撃に耐えます。磁気槽に重いセラミックチップを投入しないでください。薄い非磁性底面が割れます⟧/IB⟧。
振動槽が適している場合
部品に大きな鋸刃バリ、レーザードロス、または広い平坦面に目立つCNCフライス加工段差がある場合、微細な磁気ピンにはそれらの痕跡を平坦化する質量がありません。そのような作業は、切削用セラミックまたはプラスチックメディアを装填した振動槽またはバレル研磨機のチャンバーに適しています。磁気研磨は複雑な部品の仕上げと洗浄を行うものであり、重い機械的切削加工の代替ではありません⟧/IB⟧。
振動バレル研削と磁気仕上げパスの組み合わせ
多くの精密金属部品工場では、両方の機械を順番に稼働させています。セラミックまたはプラスチックメディアを入れた振動バレルで大きな外周バリを除去し、磁気研磨機で短時間処理して内部のクロス穴をきれいにし、狭い溝を光沢させます。両工程を組み合わせることで、作業台での手作業バリ取りが不要になります。各バレルは、そのメディア重量が対応するように設計された作業に使用してください⟧/IB⟧。
シングルボウル方式とマルチゾーン・ワイドテーブル磁気方式の比較
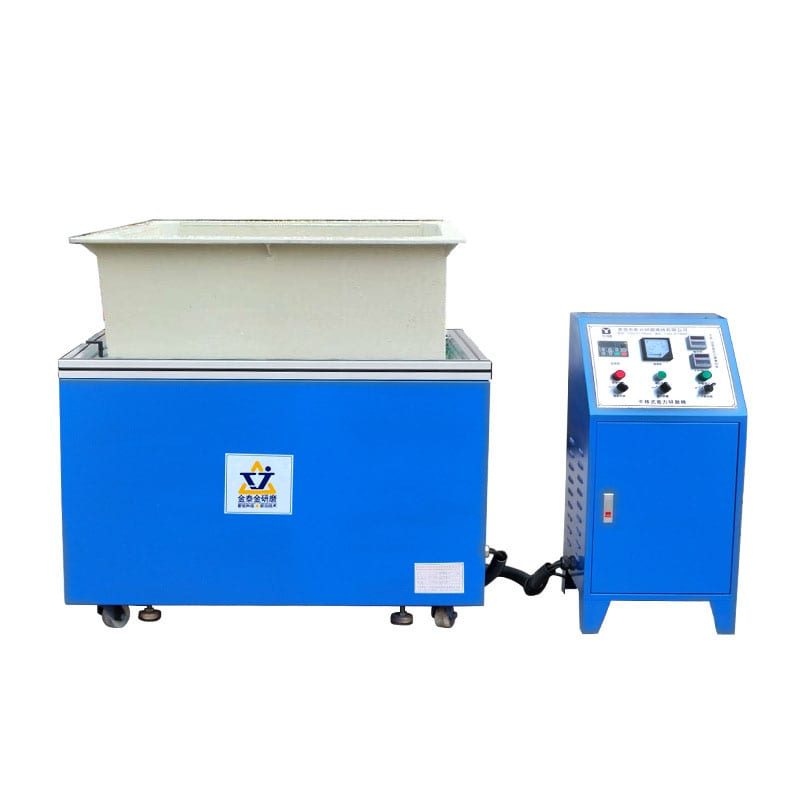
小ロットの部品は円形ボウル(`HBPG-01`、`HBPG-02`)で問題なく処理できますが、より幅広の産業用トレイ(`OBD-30`~`OBD-100`シリーズ)は複数の磁気アレイで駆動する広い矩形処理ゾーンを使用します。ワイドテーブル磁気研磨機のレイアウトでは部品が均等に分散されるため、重い真鍮やステンレスの継手が一箇所に溜まることはありません。部品の分散とシフトあたりのバッチ重量に基づいてボウル形状を選択してください⟧/IB⟧。

コンパクトな円形磁気研磨ボウルと、幅広の矩形OBDシリーズ産業用磁気研磨テーブルを比較した上面図
磁気研磨機に適した部品と合金
磁気ピンは、研磨ボウル下部の回転磁気プレートに吸着しない材料にのみ正常に作用します。合金の磁性を事前に確認することで、バッチの不良を防げます。
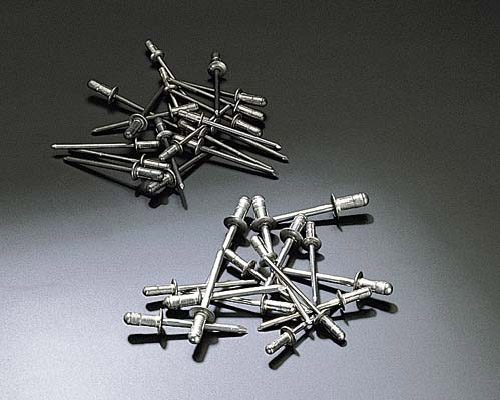
ブラインドリベット、スイッチアセンブリ、カートリッジケース、ボールペンペン先、セラミック-金属複合部品など、磁気研磨機での処理が確認されたワークピースのサンプルボード
オーステナイト系ステンレス鋼、真鍮、銅、青銅
非磁性の304および316ステンレス鋼、真鍮、銅、青銅は磁気研磨機に最適です。磁気ピン浴で実績のある実際の生産部品には、ブラインドリベット、スイッチアセンブリ、カートリッジケース、ボールペンペン先、時計ケース、ねじ付きバルブスリーブなどがあります。合金別のコンパウンド管理については、ステンレス鋼仕上げ⟧/IB⟧および銅合金仕上げ⟧/IC⟧ガイドをご参照ください。
微細な凹部を持つアルミニウムおよび亜鉛ダイカスト
ブラインドねじポケットを持つ複雑なアルミニウムハウジングや亜鉛鋳物は、セラミックトライアングルによる強いショットピーニングなしで、磁気ピン浴中で急速に光沢が出ます。軟質アルミニウムが処理中に変色しないよう、穏やかな中性液体コンパウンドを使用し、薄い冷却フィンや繊細なリブが損傷しないようサイクルタイムを管理してください。非鉄表面を清潔に保ち、アルカリ汚れを防ぐ方法については、アルミニウム仕上げ⟧/IA⟧ガイドをご参照ください。

磁気ピンバリ取り前後の微細な冷却フィン付きアルミニウム鋳造ハウジング(きれいなブラインドねじ穴を示す)
貴金属および精密セラミック-金属複合部品
ジュエリー鋳造品、金・銀の石留め、繊細な金属接点を持つ精密セラミック部品は、磁気ピンが爪の下やフィリグリーのスロット内部に到達し、測定可能な金属重量を損なうことなく処理できます。ピンは研削でバルク素材を削り取るのではなく、滑るように穏やかにピーニングするため、貴金属の損失は最小限に抑えられます。磁気研磨は、布バフホイールが決して入り込めない凹部内部の輝きを引き出します⟧/IA⟧。
炭素鋼およびマルテンサイト系ステンレスが磁気ボウルで失敗する理由
普通炭素鋼、鋳鉄、強磁性の400系ステンレス鋼部品は、磁石が回転すると同時に研磨ボウルの底に吸着し、底面を引きずってライナーに傷を付け、ピンがその周りに塊になります。強磁性部品は絶対に磁気研磨機で処理しないでください—炭素鋼や磁性合金は振動バレルまたは回転バレルに回してください⟧/IB⟧。
磁気ピン、コンパウンド、分離ツールの選択
磁気研磨機がシフトごとに安定した結果を出すには、ピンサイズ、水の清浄度、サイクル後の迅速な分離が鍵となります。

微細なステンレス鋼磁気研磨ピンと、磁気ピン分離器および熱遠心脱水乾燥機のクローズアップ
最も狭い部品形状に合わせたピン太さの選定
磁気ピンには、繊細なフィリグリー用の細径から、 tougherなステンレスバリ取り用の太径まであります。細いピンは狭いねじ山やマイクロスロットの奥深くまで到達し、太いピンはプレスリベットや真鍮端子のエッジ処理に強い効果を発揮します。ピンがブラインドキャビティ内に永久に詰まることなく、重要な穴に自由に入るようピンサイズを選択してください⟧/IA⟧。
光沢出しと防錆のための液体コンパウンド
磁気ピンを真水だけで運転しないでください。部品がくすみ、アイドル時にピンが錆びたり塊になったりします。ステンレス処理には光沢出し用`compound-JTJ50`または精密金属研磨用`compound-JTJ60`を組み合わせ、最終光沢サポートには`compound-HM3`を使用してください。当社は湿式メディアシステム用の液体コンパウンドを供給しており、カスタム化学洗浄処方を設計することはありません⟧/IA⟧。
チャージを失わないきれいなピン分離
ステンレス鋼磁気ピンは非常に小さく、表面張力によって濡れた部品に強く付着します。手作業で部品を引き抜くと、穴の中にピンが残り、バッチごとに数分のロスが生じます。専用の分離スクリーン、リンス浴、磁気ピン回収ツールを使用して、すべてのピンを研磨ボウルに戻し、完成アセンブリ内にピンが同梱されないようにしてください。
細かいメッシュの回収スクリーン上で、完成した真鍮継手からステンレス鋼磁気ピンをリンス・分離するオペレーター
光沢のあるハードウェアのシミ防止のための高速スピン乾燥
磁気浴から引き上げた濡れた部品は、工場の空気中で自然乾燥させるとすぐにシミが発生します—特に真鍮、銅、ステンレスの継手で顕著です。清浄水ですぐにリンスし、熱遠心脱水乾燥機(`35`、`35A`、`70`、または`70A`モデル)で乾燥させてください。クリーンなセルフローについては、後処理の分離洗浄と乾燥⟧/IA⟧ガイドをご参照ください。
磁気研磨機でのステップバイステップ生産ワークフロー
磁気研磨機をスムーズに稼働させるには、投入量、水位、ピンメンテナンスに関する規律が必要です。安定したバッチ処理のために、以下の4ステップに従ってください。
| ワークフロー段階 | 現場での作業 | 注意すべき点 | 避けるべきよくあるミス |
|---|---|---|---|
| 1. 前洗浄・選別 | 重油、グリース、強磁性部品を除去する | 水面の油膜、ハンドマグネットに付着する部品 | ステンレスバッチに炭素鋼ネジを混入させる |
| 2. ボウルとコンパウンドの投入 | タンブラー槽に清浄水、ピン、液体コンパウンドを入れる | 磁気ゾーン全体にピンが均一に循環する | コンパウンドなしでピンを空運転したり、水だけで運転する |
| 3. 部品の投入とサイクル運転 | 非磁性部品を動いているピン層に徐々に投入する | 部品がデッドコーナーに溜まらず、スムーズにタンブリングする | 槽に過積載して部品同士がぶつかる |
| 4. 分離・リンス・乾燥 | 部品とピンを分離し、リンスして遠心乾燥する | 止まり穴やスロットにピンの残留がゼロ | 濡れた真鍮やステンレスをかごに入れたまま自然乾燥させる |
[DESIGN: 4段階の磁気研磨シーケンス。油分のない真鍮継手がピン浴に入り、コンパウンド中で旋回し、スクリーン上で分離され、遠心乾燥機から出てくる様子を表示]
油分の付いた機械加工部品を投入前に脱脂する
切削油やプレス加工潤滑油は細かいステンレスピンにすぐ付着し、ピン同士が固まって金属表面上を滑るだけで光沢が出ません。油分の付いた機械加工部品はタンブラー槽に入れる前に洗浄してください。清浄な水と油分のない部品が、磁気ピンの効果を倍増させる最速の方法です。
部品が自由に循環するように投入密度を確認する
重い真鍮継手を一度に磁気研磨機に投入しすぎると、下層の部品が槽底に押し付けられ、上部の部品はほとんどピンに触れません。部品は管理されたバッチ単位で投入し、ピン層がすべての部品を支えて分離できるようにしてください。部品が槽全体をスムーズに移動すると、サイクルの均一性が高く保たれます。
狭い止まり穴へのピンの噛み込みを避ける
小さなピンでも、スロットや穴の幅がピンの長さや直径に近い場合、内部で詰まることがあります。まず少量の部品でテストし、分離後に明るい照明下で止まり穴を検査してください。特定のスロットにピンが詰まる場合は、ピンの形状を変更するか、上流の穴公差を調整してください。
磁気ピンの充填量を維持・更新する
多くのシフトを重ねると、ステンレスピンは徐々にエッジが鈍くなり、微細な金属スラッジが付着します。タンブラー槽から汚れた水を定期的に排出し、ピンを洗浄し、摩耗したピンの重量を補充して、磁場が常に十分で活発なピン層を駆動できるようにしてください。清浄なピンはスラッジに覆われたピンの2倍の速さで光沢を出します。

新品の光沢ある磁性ステンレスピンと、コンパウンド洗浄が必要な黒ずんだスラッジ付着ピンの比較
磁気タンブラー購入・運転時のよくある失敗
仕上げ部門に磁気タンブラーを導入する際、現場で陥りやすい4つの落とし穴を避けてください。
[DESIGN: 4つの磁気研磨不良を示すトラブルシューティングボード。槽底に張り付いた炭素鋼部品、ピンが噛み込んだ止まり穴、誤ったコンパウンドによる黒ずんだアルミニウム、水染みの付いた真鍮]
磁気ピンで深いCNC加工痕が消えると期待する
購入者は磁気研磨機が旋盤の深い溝や帯鋸の激しいびびり痕を数分で消せると期待することがあります。磁気ピンは軽いバリ取りと表面の光沢研磨はできますが、大きな肉厚除去はできません。深い加工痕はまず振動研磨やバレル研磨の粗研磨工程で均してください—研削・サンダー痕⟧/IB⟧を参照してください。
強磁性合金を槽内で運転する
炭素鋼ブラケットや400系マルテンサイト系ステンレスを磁気タンブラー槽に投入すると、部品が回転する磁石板に平らに張り付き、部品と薄い非磁性槽底の両方を傷つけながらピンの循環が停止します。未知のバッチを投入する前に、必ず簡単なハンドマグネットで合金の磁性を確認してください。強磁性鋼は必ず振動槽または回転バレルで処理してください。
槽サイズと磁石板の冷却を無視する
連続した工業シフトでは、タンブラー槽下部の駆動モーターと磁石板が発熱します。換気不足のホビー用ユニットは過熱して磁力を失ったり、シフト中にサーマルブレーカーが作動したりします。工業用`OBD`および`HBPG`プラットフォームは、適切な換気と重負荷駆動を備え、連続現場運転向けに設計されています。
重要組立品でサイクル後のピン検査を省略する
医療、自動車、流体制御用継手では、止まりポート内に残った1本のステンレスピンが下流のバルブを詰まらせたり、電気接点をショートさせたりする可能性があります。部品が最終組立に移動する前に、エアブロー、照明付き目視ボア検査、遠心乾燥後の二次リンス検査を組み込んでください。内部流体通路、ネジポート、凹んだスイッチハウジングではピン残留の確認を決して省略しないでください。
厦門金泰金が磁気・量産仕上げラインをどのように構築するか
厦門金泰金研磨科技有限公司(ブランド:Jings Polish)は、1992年に工房を開設し、2002年に法人として正式設立され、世界中のお客様に200,000セット以上の研削・研磨ソリューションを提供してきました。当社の機械およびカタログ製品全体において、21の機械プラットフォームを製造しており、24件の中国知的財産権—1件の発明特許、17件の実用新案特許、6件の意匠特許—に裏付けられ、ISO 9001認証`00726Q01571R001`(有効期間2026-06-03~2029-06-02)およびCE認証`M.2023.206.C88121`(縦型、8モデル)と`M.2023.206.C88120`(横型、13モデル、`HBPG-01`および`HBPG-02`を含む)を2028-07-24まで有効で取得しています。
OBDシリーズのワイドテーブル磁気研磨機とHBPG円形磁気バレルを、振動研磨機および乾燥設備とともに展示したJings Polish組立ライン
当社が製造する産業用磁気研磨・振動研磨・乾燥設備
当社は磁気精密研磨機(`OBD-30`、`OBD-35`、`OBD-60`、`OBD-70`、`OBD-90`、`OBD-100`、および`OBD-HBPG` / `HBPG-01` / `HBPG-02`)、振動バレルおよびトラフ(`ZL`シリーズと`L`シリーズ)、バレル研磨機、遠心ディスク式および遠心バレル式ユニット、ドラッグフィニッシャー、熱風遠心脱水乾燥機(`35`、`35A`、`70`、`70A`)、およびメディア洗浄機を製造しています。また、研削メディア、乾式仕上げメディア、および検証済みの`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`LC10`、`MC8`コンパウンドも供給しています。
当社が供給しないものに関する明確な範囲
バレル研磨サプライヤーの選び方およびジョブショップ仕上げの基準に沿って、当社の対応範囲を明確に表明します。当社は請負ジョブショップを運営しておらず、お客様の部品をお預かりして有償研磨を行うことはありません⟧/IC⟧。ハンドヘルドバフ研磨機、布製バフホイール、固形ワックスバーは販売しておりません。サンドブラスト研磨材、電解研磨、化学研磨、めっき、不動態化、PVDコーティングは供給しておりません。また、カスタム洗浄処方を設計することもありません。
標準およびカスタムの納期
標準的な磁気バレル研磨機および磁気研磨機の構成は、25~35日の製作納期です。カスタム設計ライン、特殊分離レイアウト、統合乾燥セルは45~60日が必要です。
部品写真からのエンジニアリング評価のご依頼
当社は、ワークピースを確認する前に無料の郵送サンプル試研磨やサイクルタイムの保証をお約束するものではありません。代わりに、カスタム研磨ソリューションページから、ねじ山、止まり穴、合金グレード、目標仕上げが分かる鮮明な部品写真をお送りください。当社のエンジニアが写真と図面を評価し、磁気バレル槽と振動バレルのどちらが最適かを確認いたします。
よくあるご質問
磁気バレル研磨機ではどのような材質を研磨できますか?
磁気バレル研磨機は、304や316ステンレス鋼、真鍮、銅、青銅、アルミニウム、亜鉛、金、銀など、非磁性または弱磁性の金属に最適です。強磁性の炭素鋼や400系ステンレスはマグネットプレートに付着するため、振動バレルや回転バレルでの処理が適しています。
磁気バレル槽と振動バレル槽の違いは何ですか?
磁気バレル槽は、薄い非磁性の底面を持つ静止槽で、水中およびコンパウンド中で磁石が細かいステンレスピンを回転させます。振動バレルは重いスプリング上で振動し、ポリウレタンライニングの鋼製シェルを持ち、セラミック、プラスチック、または鋼製メディアを使用してより強い切削やエッジの丸め加工を行います。
磁気研磨機は深いCNCフライス加工痕を除去できますか?
いいえ。磁気ピンは軽いバリの除去、内部ねじ山の洗浄、複雑なポケット内部の光沢向上には効果がありますが、深いCNCフライス加工の段差や大きな鋸バリを均すほどの質量はありません。深い加工痕がある場合は、まず振動式のセラミックまたはプラスチックによる粗研磨工程を行ってください。
磁気ピンが固まったり、部品がくすんだ仕上がりになるのはなぜですか?
固まりやくすんだ仕上がりは、油分の付いた部品が水槽を汚染した場合、液体コンパウンドを使用せず水道水のみを使用した場合、または槽内に汚れたスワーフが蓄積した場合に通常発生します。事前に部品の脱脂を行い、検証済みの光沢向上コンパウンド(`JTJ50`または`JTJ60`)を使用し、汚れた水を定期的に排出してください。
磁気ピンが小さな穴の内部に詰まるのを防ぐにはどうすればよいですか?
部品図面の最も狭い止まり穴やスロットに対してピンの直径と長さを確認し、フルバッチ投入前に小規模な目視テストを行ってください。荷降ろしルーチンに、清浄なすすぎ、磁気分離、エアブロー確認を組み込んでください。
産業用磁気バレル研磨機を注文する前に、どのような詳細を送ればよいですか?
内部ボアやスロット、部品全体の寸法、合金の種類、1日あたりのバッチ量が分かる鮮明な部品写真をお送りください。当社のエンジニアが写真と図面から初期の機械およびピンの推奨をご提案し、その後お見積りいたします。
[DESIGN: 磁気バレル研磨用の部品写真の角度、止まり穴のクローズアップ、合金グレードの注記を示す、注釈付き購入者問い合わせチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
