


研削痕とサンディング痕:研磨が傷を除去するのではなく置き換える理由
仕上げの不具合はすべて前工程から始まります。砥石車による平行線、サンディングベルトによる円弧痕、フライスカッターによる削り残りなど、部品に元々ある加工痕が仕上げ工程で必要な作業を決定づけます。いかなる仕上げ工程も、持ち込まれた加工痕の限界を超えて除去することはできません。
現場で最も有用な鉄則は、研磨とは痕跡を除去するのではなく、より微細で浅く均一な痕跡に置き換える作業であるということです。この原理さえ理解すれば、なぜ頑固な研削痕やグラインダー痕が消えないのかという悩みの大半は解消します。
本ガイドと他のリソースとの関連:前工程の工具選定はバリ取り装置の形状と工具の境界で解説しています。持ち込まれた痕跡を均一にならしたら、ブラシ仕上げ/サテン仕上げ/鏡面仕上げで最終的な光沢を指定できます。鏡面加工については、機械研磨でステンレス鋼の鏡面仕上げを達成する方法をご覧ください。
まず3つの異なる問題を区別してください:ボウル起因の痕跡(傷・打痕・ムラに関する振動バレル研磨のトラブルシューティング)、輸送中や現場でのえぐれ傷(表面補修)、そしてロット全体に見られる前工程の均一な工具痕(本ガイド)です。
3つの痕跡、3つの特徴
作業者は目に見える筋をすべて機械加工面の表面粗さとしてひとくくりにしがちです。しかし実際には、研削砥石、サンディングベルト、切削工具はそれぞれ幾何学的に明確に異なる3つの痕跡を残します。
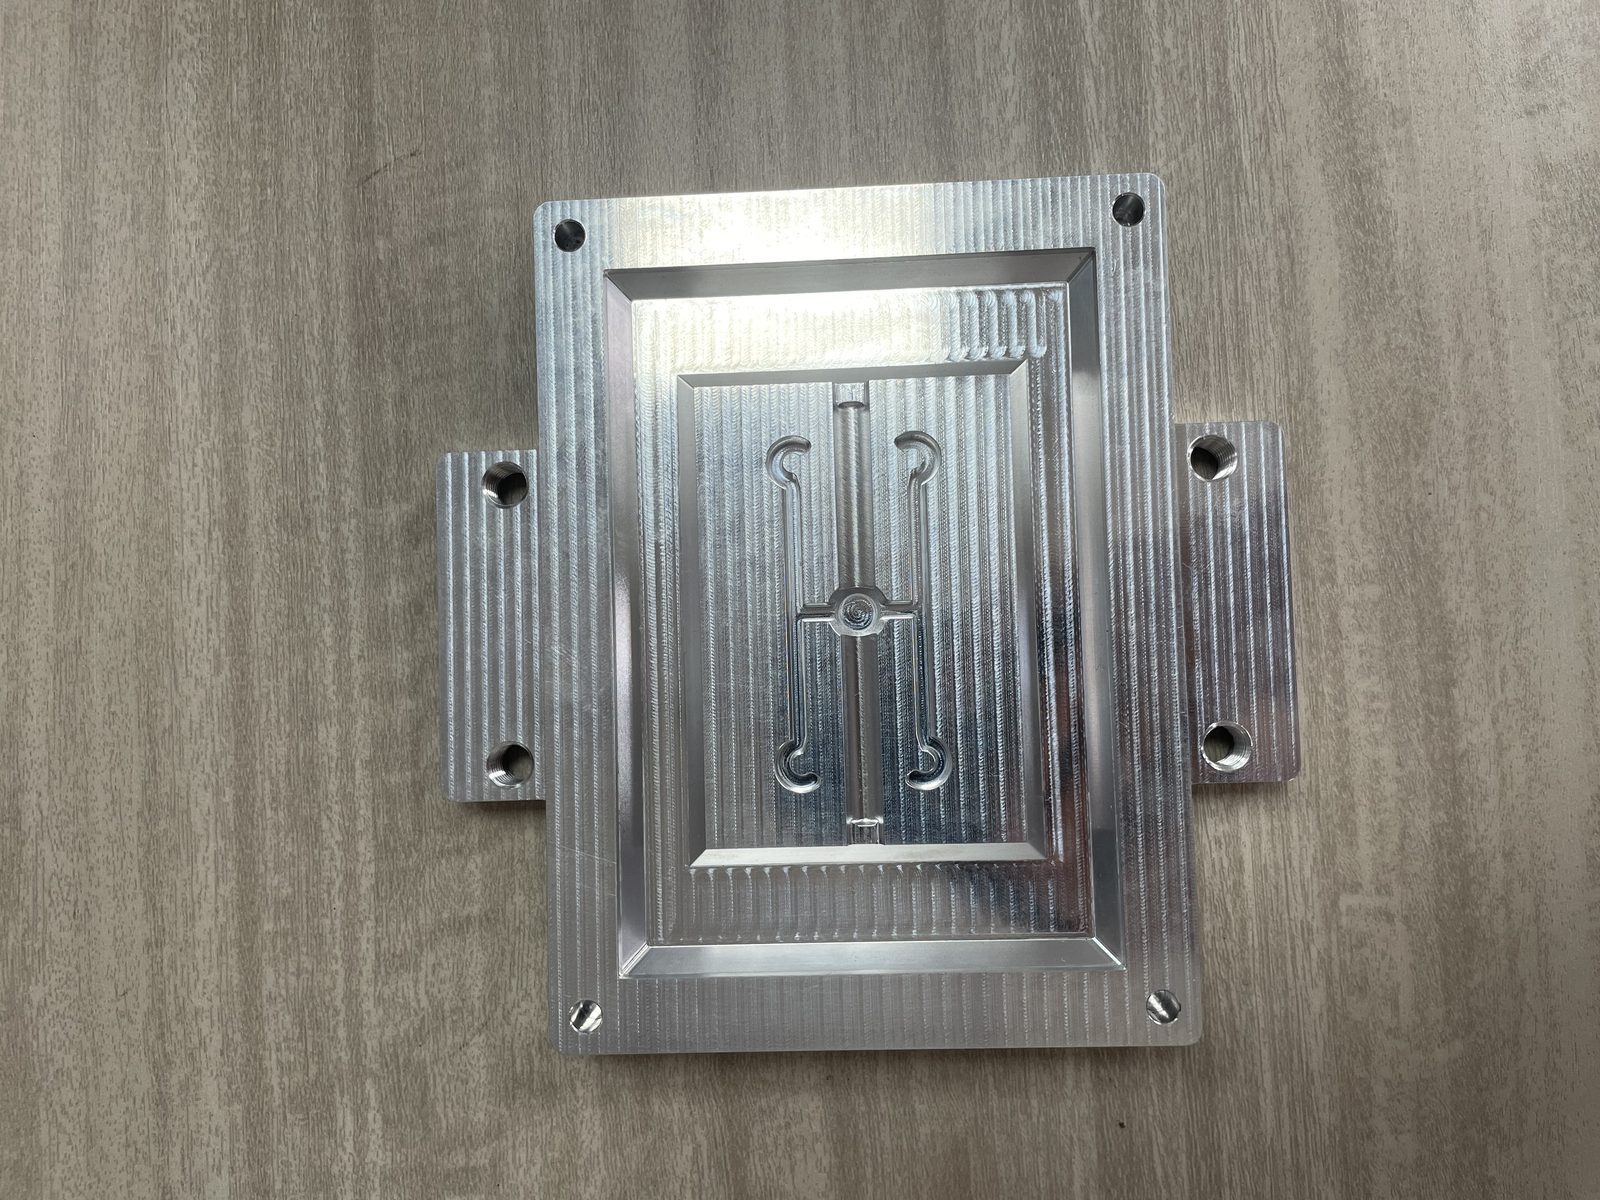
研削痕 — 平行、等間隔、一方向
本来の研削痕は、結合砥石がワーク上を直線的に通過し、一方向に平行で緻密な直線溝を刻むことで生じます。真鍮の平面研削や炭素鋼、工具鋼の加工では、砥石による溝は上部が狭く、底部が急峻で深くなります。
サンディング痕 — 円弧、ランダムな方向、その理由
サンディングベルト、フラップディスク、オービタルパッドには柔軟な基材が使われています。ステンレス研磨の自動ラインでもわずかに蛇行した筋が残りますが、手作業によるステンレス鋼の研磨では、エッジの圧力が平面部より深く食い込むため、大きな円弧や渦、釣り針状の反転痕が生じます。
機械加工痕 — 工具経路に沿うスキャロップ
機械加工痕は、一定のステップオーバーで送られる刃先ノーズによって残される幾何学的な突条です。旋削シャフトには連続した螺旋溝が入り、フライス加工されたプレートには、周期的なスキャロップの突条や時折見られるコーナーのビビリ痕で区切られた平行な加工レーンが現れます。
なぜ形状特徴が加工ルートを決めるのか
これら3種類の加工痕の違いは、単なる手触りの粗さだけではありません。その断面形状によって、仕上げメディアが表面とどのように作用し合うかが決定されます。
| 加工痕の種類 | 幾何学的特徴 | 主な発生源 | 方向性 | バレル研磨で代替可能か? |
|---|---|---|---|---|
| 研削痕(砥石) | 平行で急峻なV字型の直線溝 | 平面研削盤または硬質砥石 | 極めて強く直線的 | 形状は可、深さは不可が多い — 深い溝はベルト前加工が必要 |
| 機械サンディング痕 | 深さが不揃いな平行線 | ワイドベルトサンダーまたはリニッシャー | ベルト走行方向に強い | 浅ければ可 — 細かいベルト研磨目で綺麗に馴染む |
| 手研磨跡 | 大きな円弧、渦巻き、反転フック痕 | ポータブルベルト、フラップディスク、パッド | ランダム、多方向 | 注意すれば可 — バレル研磨で深いフック跡が先に露出 |
| 旋削跡(旋盤) | 均一な山部を持つ連続した螺旋溝 | 旋削インサートの送り | 外径周りの螺旋状 | はい — メディアが鋭い螺旋状の山をきれいにせん断 |
| フライス加工痕(スキャロップ) | 周期的な平行カスプとステップオーバーの畝 | フェイスミル、エンドミル、またはボールノーズ | カッターパスに沿って顕著 | はい — セラミックまたはプラスチックメディアがスキャロップを平滑化 |
| 研削焼け/変色 | 溝のない麦わら色、褐色、または青色の変色 | 乾式研削時の過度な摩擦熱 | なし(熱影響部) | いいえ — テンパーカラーは溝ではなく酸化被膜 |
最終行に注目してください。麦わら色や青色の研磨焼けは溝ではなく熱酸化被膜です。メディアは物理的な凸部を平滑化しますが、テンパーカラーには酸洗いや上流での冷却改善が必要です。
見極めるべき一線:深さ
部品が仕上げ工程に届いた際、最初に問うべきは、持ち込まれた加工痕が表面からどれほど深いかです。
実施すべき順序での3つのチェック
作業台での実践的な表面粗さチェックに測定機器は不要です。熟練技術者は、数値測定を伴わない3つの確認を順次行います:
- 低角度斜光チェック: 懐中電灯を表面とほぼ平行に当て、次に真上から照らします。浅い角度でのみ見える痕は浅く、真上から見える痕は深いです。
- 加工目直交の爪チェック: 爪で加工目を横切るようになぞります。引っかかる場合、バレル研磨では経済的に削れない構造的な深さがあり、滑らかに滑るなら浅い凹凸です。
- 濡れ布拭き取りチェック: 濡れた布で部品を拭き、濡れている間に観察します。水は浅い曇りを隠すため、水を通して見える線は深いです。
各検査でしかわからないこと
各検査は互いの盲点を補い合います。斜光は素早く確認できますが微細テクスチャを誇張し、爪チェックは物理的な壁の急峻さを確認できますが小径穴の内側には届きません。ウェットワイプは凹部でも使えますが、乾くと見え方が変化します。
検査結果が食い違う場合とその意味
最も的確な診断の知見は、3つの検査結果が食い違うときに得られます:
- 斜光では悪く見え、爪は滑らかに滑り、ウェットワイプで隠れる:浅い視覚的テクスチャです。通常の湿式または乾式バレル研磨で綺麗に仕上がります。
- 斜光では並に見え、爪が引っ掛かり、ウェットワイプでも見える:幅が狭く急峻な溝です。バレル研磨では上部の肩部が丸まるだけで、影の線が残ります。
- 真上の光で筋が見え、爪には平らに感じられ、濡らしても変化しない:溝の深さはゼロです。研削焼け、素材の継ぎ目、または擦れた研磨剤の汚れです。
研磨が実際に行っていること
加工前のキズの深さを把握できれば、製造現場における最大の誤解を解消できます。
除去ではなく置換
研磨はキズを除去するのではなく、より小さく浅く均一なキズに置き換える作業です。 ベルト、砥石、ホイールはどれも微細な溝を刻み、古い谷をより密な研磨痕で上書きします。したがって、最初に問うべきはどの機械を買うかではなく、選んだ研削材が元のキズより小さな痕を残すかどうかです。
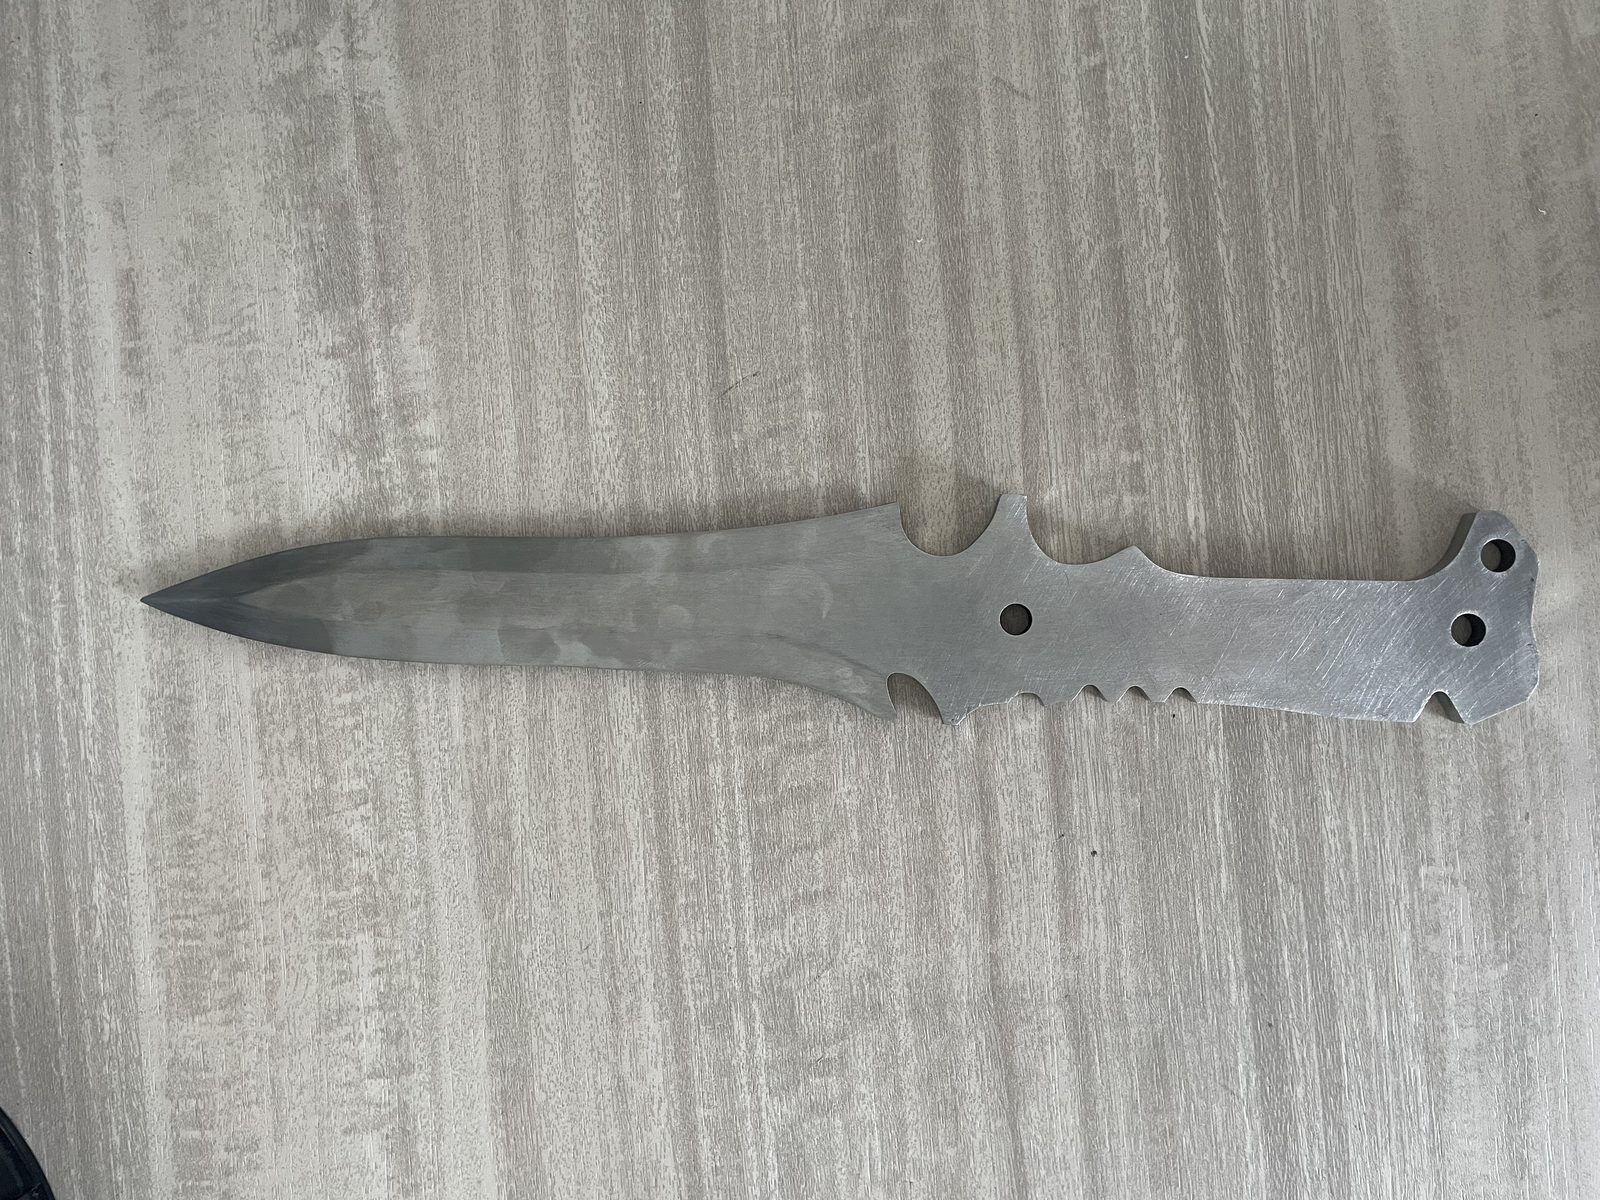
粗い工程で部品の見た目が良くなるどころか悪化する理由
選んだ研削材やベルトが元の機械加工面の粗さよりも深い溝をつける場合、より粗い質感に置き換えていることになります。これが現場でよくある2つの不満の理由です。
- 何時間バレル研磨しても効果がない理由: 超微粒子メディアは深い研削溝の上の凸部しか磨かないため、コントラストが強まって暗い線が余計に目立ってしまいます。
- 部品にムラが出る理由: 粗いメディアは元のツールパスより深いランダムな溝を刻み、粗いオレンジピール状の表面を作り出すためです。
過度な研磨が起きる理由とその代償
深いキズを置き換えるには、周囲の金属を溝の底まで削り落とす必要があります。バレル研磨機で長時間のサイクルを回して深い研削痕を無理に消そうとすると、平面の溝が消えるずっと前に、露出した角やボス、ねじ山が丸まってしまいます。
3つのルートと、あなたがどのルートにいるか
前工程のツールマークを処理する現場の手法は、3つの機械的ルート(および化学処理)のいずれかに分類されます。
機械的除去 — 深い傷に対応する唯一のルート
深い溶接溝や引っかき傷は、突起を素早く削り落とすコンタクト研削やベルト研磨が必要です。当社はベルトサンダーやグラインダーを製造していませんが、爪が強く引っかかる溝はバレル研磨の前にベルトで削り落とす、というのが鉄則です。
マスフィニッシング — ロット全体の一括置換
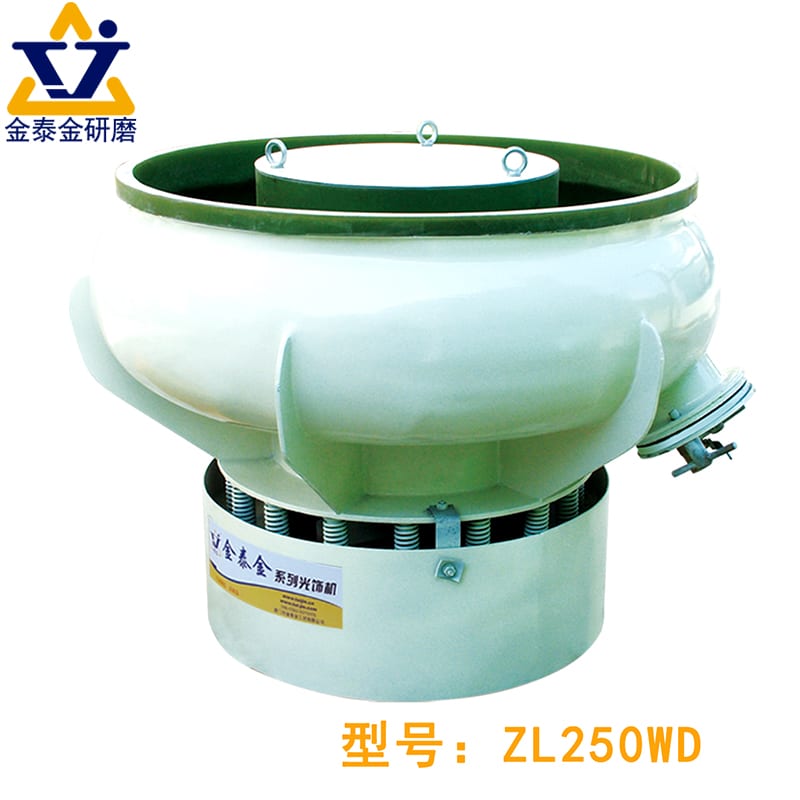
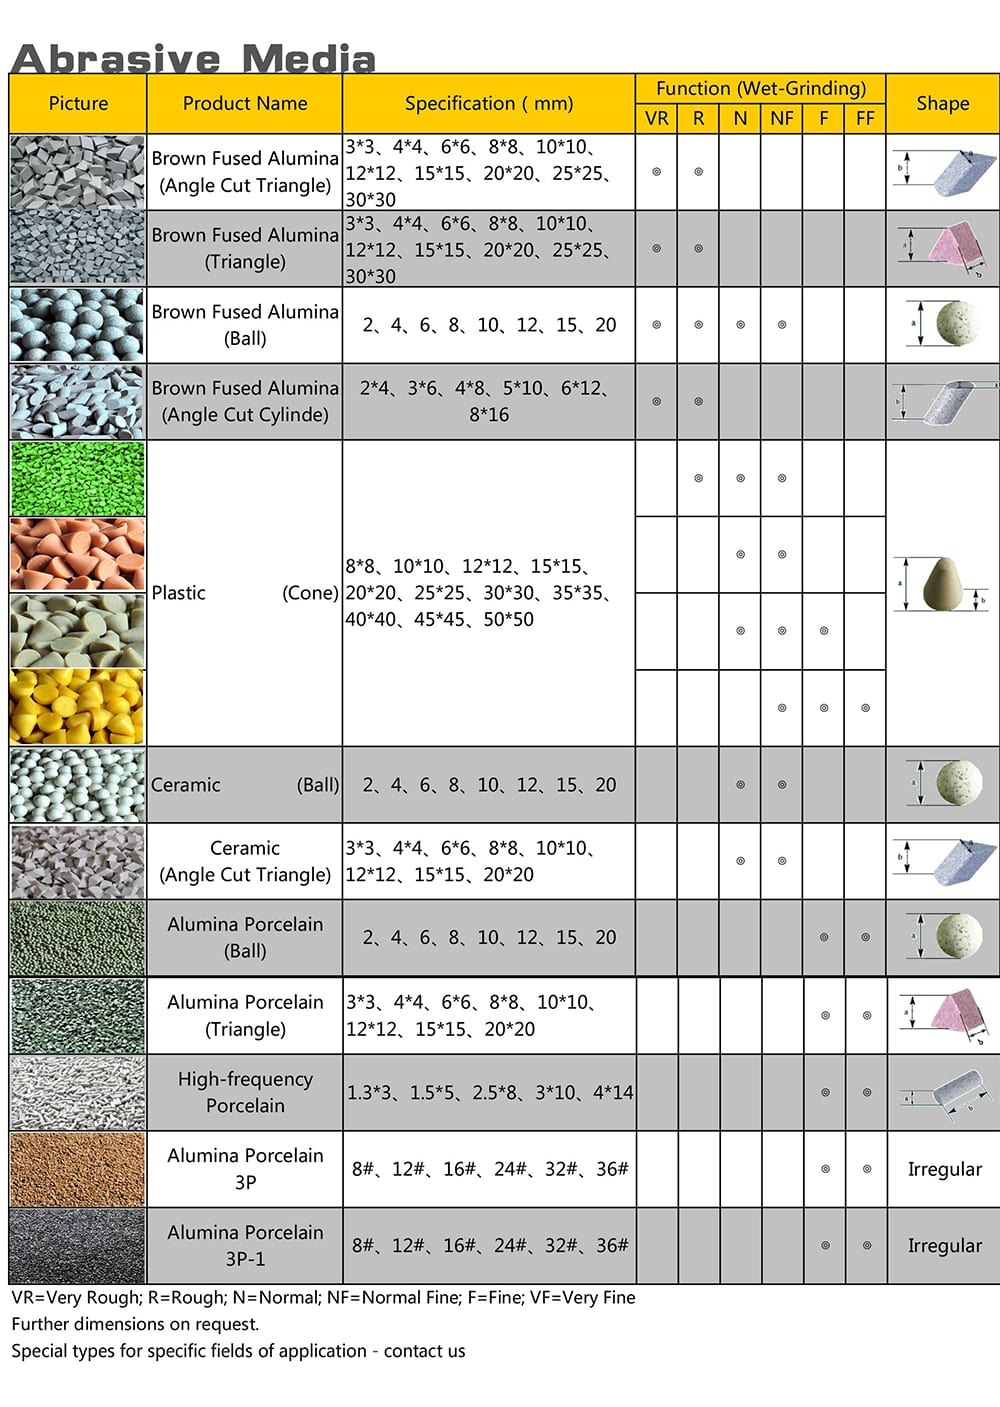
深い溝を事前に平滑化した後は、振動研磨機、トラフ型振動機、または回転バレル研磨機によるマスフィニッシングが引き継ぎます。サンディングタンブラーやタンブラーサンダーを探しているバイヤーは、こうした流動メディア層を利用して、切削痕、旋削痕、軽微なベルト目を、ロット全体で均一なマット、サテン、または光沢仕上げに置き換えます。
手作業によるブレンディング — 局所のテクスチャ再生
第3のルートは、手持ちの不織布パッドやコンディショニングベルトによる手動ブレンディングです。作業者が狭い補修範囲をぼかし、周囲に合わせた目を付けます。大型溶接フレームや据付パネルに適していますが、ロット部品の処理には時間がかかりすぎます。
ルート一覧表
| 加工工程 | 物理的な作用 | 対応するキズ深さ | 最適な用途 | 当社装置で対応可能? |
|---|---|---|---|---|
| 機械式ベルト/ホイール | 高い局所圧力で深い畝をせん断除去 | 深いホイール傷、溶接余盛 | 平板、溶接構造物、局所平坦化 | いいえ — 当社はベルトサンダーや研削機を製造していません |
| 湿式バレル研磨 | 方向性のある研磨痕を均一な質感に整える | 浅〜中程度の切削痕、軽微なベルト研磨痕 | 機械加工ブラケット、バルブ、ギア、プレス品 | はい — 振動ボウル、タブ、バレル、遠心研磨機 |
| 乾式バレル研磨 | 微細な曇りを除去し、温かみのあるサテンや高光沢を実現 | 下地調整済みの極浅いサテン仕上げのみ | 真鍮、鋼材、金具の最終光沢仕上げ | はい — 乾式バレル、ボウル、有機メディア |
| 手作業によるブレンディング | 局所をなじませ、直線状の目を再現 | 孤立したキズや溶接継ぎ目 | 設置済みパネル、大型タンク、現地補修 | いいえ — 手作業パッドと携帯工具の作業フロー |
| 電解研磨 | 微細な凸部を電気化学的に溶解 | 微小な粗さとくすみのみ | 医療用チューブ、内部マニホールド、ラック | いいえ — 薬液槽と整流器ライン |
| 酸洗い&不動態化 | 熱酸化スケールやテンパーカラーを化学的に除去 | 溝深さゼロ(変色のみを除去) | 研削焼け、溶接スケール、不動態化 | なし — 化学酸浸漬ライン |
キズを取りきれない場合
どの現場でも、入荷時のキズを完全に取り除くことが物理的に不可能、または高コストとなる図面に直面します。これら4つのケースを早期に見極めることで、ロット単位の廃棄を防げます。
届かない深さ
バレル研磨は無数のメディアに低圧を分散させ、部品形状を維持しながら切削深さを制限します。重度の研削痕が深すぎる場合、追加でバレル処理を行っても溝の壁面を磨くだけで、部品を摩耗させてしまいます。
維持できないエッジ
深い傷の除去とシャープなエッジや厳しい公差の維持は両立しません。溝底まで削り落とすと角の摩耗はさらに加速するため、真の論点は部品がどれほどのエッジRを許容できるかです。

「十分」が工学的な最適解である場合
「目に見える傷をすべて消すこと」は工学的な目標ではなく、図面の機能グレードを達成することこそが目標です。これらを混同すると過剰加工につながります。図面で機械加工表面粗さ規格の目標値が指定されている場合、適切にシールや塗装ができるかすかな切削痕であれば良品です。さらに削り落とすのは費用の無駄であり、公差を損ないます。
率直に言って別の工法が正解である場合
次の3つの状況において、マスフィニッシュは明らかに不適切な工法です:
- 深穴や止まり穴:狭い穴の内部ではメディアが切削力を持って循環できないため、代わりにホーニングや磁気ピン研磨を使用します。
- 精密基準面:バレル加工中はシャープな取付パッドをマスキングするか、最終CNC基準面フライス加工の前に鋳物をバレル加工します。
- 研削焼け:青色や麦わら色の焼け色は酸化層です。過剰なバレル加工を行うのではなく、酸洗いを行い前工程のクーラントを改善します。
工程シーケンスと、どこで問題が生じるか
部品を粗加工や研削の状態から滑らかなサテン仕上げや光沢仕上げへ綺麗に移行させるには(特にステンレス鋼のサンディングと研磨や真鍮金物)、途切れのない段階的な研磨工程が不可欠です。
実際の工程手順の全体像
確かな工業シーケンスはすべて5つの段階を踏み、各工程で前の工程よりも確実に小さく浅い加工痕を残します:
- ステージ1(一次成形): 機械加工、研削、または粗いベルト研磨で形状を整え、最も深い方向性のある加工痕を残します。
- ステージ2(粗さ低減): より細かいベルト研磨または中粒度セラミック研削メディアの湿式サイクルで鋭い山部を削り落とし、より浅いマットな質感にします。
- ステージ3(サテンブレンディング): 低密度プラスチックメディアがセラミックのディンプル痕を均し、滑らかなサテン肌に整えます(アルミニウム、真鍮、スチール部品におけるセラミックメディアとプラスチックメディアの選び方を参照)。
- ステージ4(最終光沢仕上げ): 処理済みのクルミ殻またはコーンコブの乾式仕上げメディアに金属研磨コンパウンドを組み合わせることで、鮮やかな光沢を引き出します。
- ステージ5(洗浄&不動態化): 部品を洗浄・乾燥させます。摩耗により本来の耐食被膜が除去されるため、その後ステンレス鋼の不動態化処理を行います。

最も失敗しやすい2つの移行工程
仕上げ不良の多くは、次の2つの工程移行時に発生します:
- 粗目ベルト研磨から軟質プラスチックメディアへの直行: 粗目ベルトでステンレスを研磨する際、軟質プラスチックコーンは深い研磨溝に届かず、角ダレや目立つ筋が残ります。細目ベルト工程やセラミック粗研磨工程を追加してください。
- 粗研磨工程から最終光沢仕上げへの直行(「光沢はあるが波打つ」): 粗研磨から乾式研磨へ飛ばすと、凹凸が平滑化されずに反射率だけが上がり、斜光下でワークが「光沢はあるが波打つ」または「ゴーストマークが浮き出る」状態になります。
工程を省略する方が二度手間よりも高くつく理由
段階的な研磨工程で手順を省くことは、追加工程を行うよりもほぼ確実に高くつきます。粗いキズは梨地面に隠れ、最終光沢仕上げ後に初めて浮き出るため、ロット全体の再加工が必要になります。
| 工程段階 | 投入時の表面状態 | 本工程の役割 | 省略した場合の影響 |
|---|---|---|---|
| 前研削/ベルト平滑化 | 深い砥石傷、溶接余盛 | 深い溝を削り平坦部に揃える | バレル研磨は傷を消さずにエッジを丸める |
| セラミック粗研削バレル研磨 | フライス加工痕、旋削加工筋 | 山部を削り均一な梨地ディンプルにする | 直線的な工具痕が最終研磨まで残る |
| プラスチックサテン仕上げ | つや消しセラミックディンプル | ディンプルを浅くし緻密なサテン肌に整える | 最終光沢仕上げが梨地やゆず肌状になる |
| 乾式研磨/コンパウンドバフ研磨 | 滑らかで極めて浅いサテン仕上げ | 形状を削らずに反射率を向上させる | 部品がつや消しグレーのままで光沢がない |
| 洗浄・乾燥 & 不動態化 | 石鹸皮膜や活性層が残る光沢金属 | 残留物を除去し耐食性を回復 | コンパウンドのにじみ出し、ステンレスの茶サビ発生 |
当社が行うこと、行わないこと
ISO 00726Q01571R001およびCE認証を取得しているXiamen Jin Tai Jin Grinding Technology Co.,Ltd.では、6つの製品群にわたり21の機械プラットフォームと24の知的財産権を基盤とするバレル研磨システムを製造しています。加工痕の仕上げは複数の業界にまたがるため、当社は対応能力として製造するものと製造しないものの境界を明確に定めています。
当社設備が対応する加工領域
当社は、前工程の切削痕やサンディング痕を除去・置換するバッチ式バレル研磨装置および消耗品を製造しています:
- 装置・消耗品: 当社は、ボウル型・槽型振動バレル機、回転バレル機、遠心流動・遠心バレル機、磁気研磨機、乾燥機、セラミックおよび樹脂製湿式メディア、有機乾式メディア、コンパウンドを製造しています。
- 当社の真の価値提案: バレル研磨で砥石による深い研削溝を削り取ることはできません。その真価は、方向性のある不均一な切削痕や微細なサンディング筋を除去し、バッチ内の全ワークにわたって均一かつ無方向性のマット、サテン、または光沢仕上げに整えることにあります。
当社が対応しないこと — 明確な指針
貴社のプロセス計画を明確にしていただくため、当社が提供していない設備を以下に示します:
- 重研削グラインダーやベルトサンダーは非対応: 平面研削盤、ベルトサンダー、ディスクグラインダー、CNC工作機械は製造しておりません。
- 化学処理・めっき・不働態化ラインは非対応: 電解研磨槽、酸洗・不働態化タンク、電気めっきライン、アルマイト処理装置、粉体塗装ブースは提供しておりません。
- 手作業用ブレンディング工具や受託加工サービスは非対応: 手持ち式サンディングパッドの販売は行っておらず、部品の個数単価による再仕上げ請負加工も承っておりません。
個別補修ではなくバッチ工程の問題である場合
単一部品の傷は取り扱い上のミスですが、バスケット内の全品にある同一の痕は工程の欠落です。すべての切削ブラケット、真鍮継手、プレス品に同じツールマークやベルト痕がある場合、振動バレル工程に置き換えることで、手作業によるぼかし加工を再現性の高いバッチ処理へと変えられます。
よくある質問
バレル研磨で研削痕を除去できますか?
可能です(適度な深さまで)。厳密には、バレル研磨は金属を跡形もなく削り落とすのではなく、研削痕をより微細で均一な質感に置き換える処理です。浅いホイール痕やベルト痕はセラミックメディアできれいに馴染みますが、爪が引っかかる深い研削溝は、バレル研磨の前に細目のベルト工程が必要です。
研磨でサンディング痕は消えますか?
研磨工程がサンディング痕の谷底に達するほど深く削れる場合、または事前により細かい中間メディアへ段階的に移行する場合にのみ消えます。粗いステンレス鋼のサンディングからバフホイールや乾式バレルへ直接移行しても、凸部が光るだけで下層のサンディング痕の筋は見えたまま残ります。
マスフィニッシングでどの程度の深さの傷を除去できますか?
装置に投入する前に、数値測定不要の3つの現場チェックを行ってください。斜光下で見え、爪が滑らかに滑り、水で拭くと消える傷は、マスフィニッシングの得意範囲です。爪が引っかかり、水をつけても見え続ける溝は深すぎます。
部品に光沢があるのに傷が見えるのはなぜですか?
溝の起伏を平滑化せずに最終光沢仕上げを行うと、表面反射率のみが向上し、「光沢はあるが波打っている」または「ゴーストマークが残って光る」欠陥が生じます。乾式バレルやバフ研磨は既存の輪郭を光らせるだけなので、粗い研磨痕を消すにはセラミックやプラスチックによる中間平滑化工程が先に必要です。
研削痕と機械加工痕の違いは何ですか?
研削痕は剛性砥石の砥粒によって刻まれた狭く急勾配の直線状の溝であるのに対し、機械加工痕は旋盤インサートやフライスカッターの送りピッチで生じる周期的な幾何学的スキャロップです。バレル研磨メディアは、深い研削溝を削り取るよりも、隆起した切削スキャロップをはるかに速く除去します。
バレル研磨の前にサンディングは必要ですか?
それは加工前の傷や溝の深さによります。標準的なCNCフライス加工のスキャロップ、旋削の筋目、軽微なマシンベルト痕は直接振動バレル機に投入できますが、深い溶接研削溝や重いディスク痕、粗いパーティングラインには事前のベルトサンディングが必要です。
 +86-592-2381506


 サポートされているIPv6ネットワーク
