


生産現場での金・銀の仕上げ:過酷な浸漬処理ではなく大量仕上げチャンバーの選択
ジュエリー工場、時計ケースメーカー、貴金属金具工場が1つの作業台を超えて規模を拡大すると、金の仕上げやスターリングシルバーは手回しホイールの作業ではなくなります。排気フードに掃き込まれたり、攻撃的な化学銀磨き⟧/IB⟧液にエッチングされた金粉の1グラム1グラムが、そのまま材料マージンを削ります。同時に、鋳造リング、フィリグリーリンク、プレス金具には、布ホイールが届かない狭いアンダーカットがあります。
本ガイドでは、工業用大量仕上げチャンバー—磁気ピンポリッシャー、遠心ディスク機、乾式有機バレルタンブラー—を使用したバッチ式の金の仕上げと銀のワークフローを扱い、真の生産設備と家庭用の金磨きクリームや化学浸漬液を区別します。カタログ全体の設備名称については、仕上げ機の名称と銅合金の仕上げをご参照ください。
金と銀が異なる仕上げルールを必要とする理由
貴金属は軟らかく、高密度で、非磁性で、グラム当たりのコストが高い。鋼のバリ取りに使われるすべてのルールは、ワークピースがカラット金や純銀になると変わります。
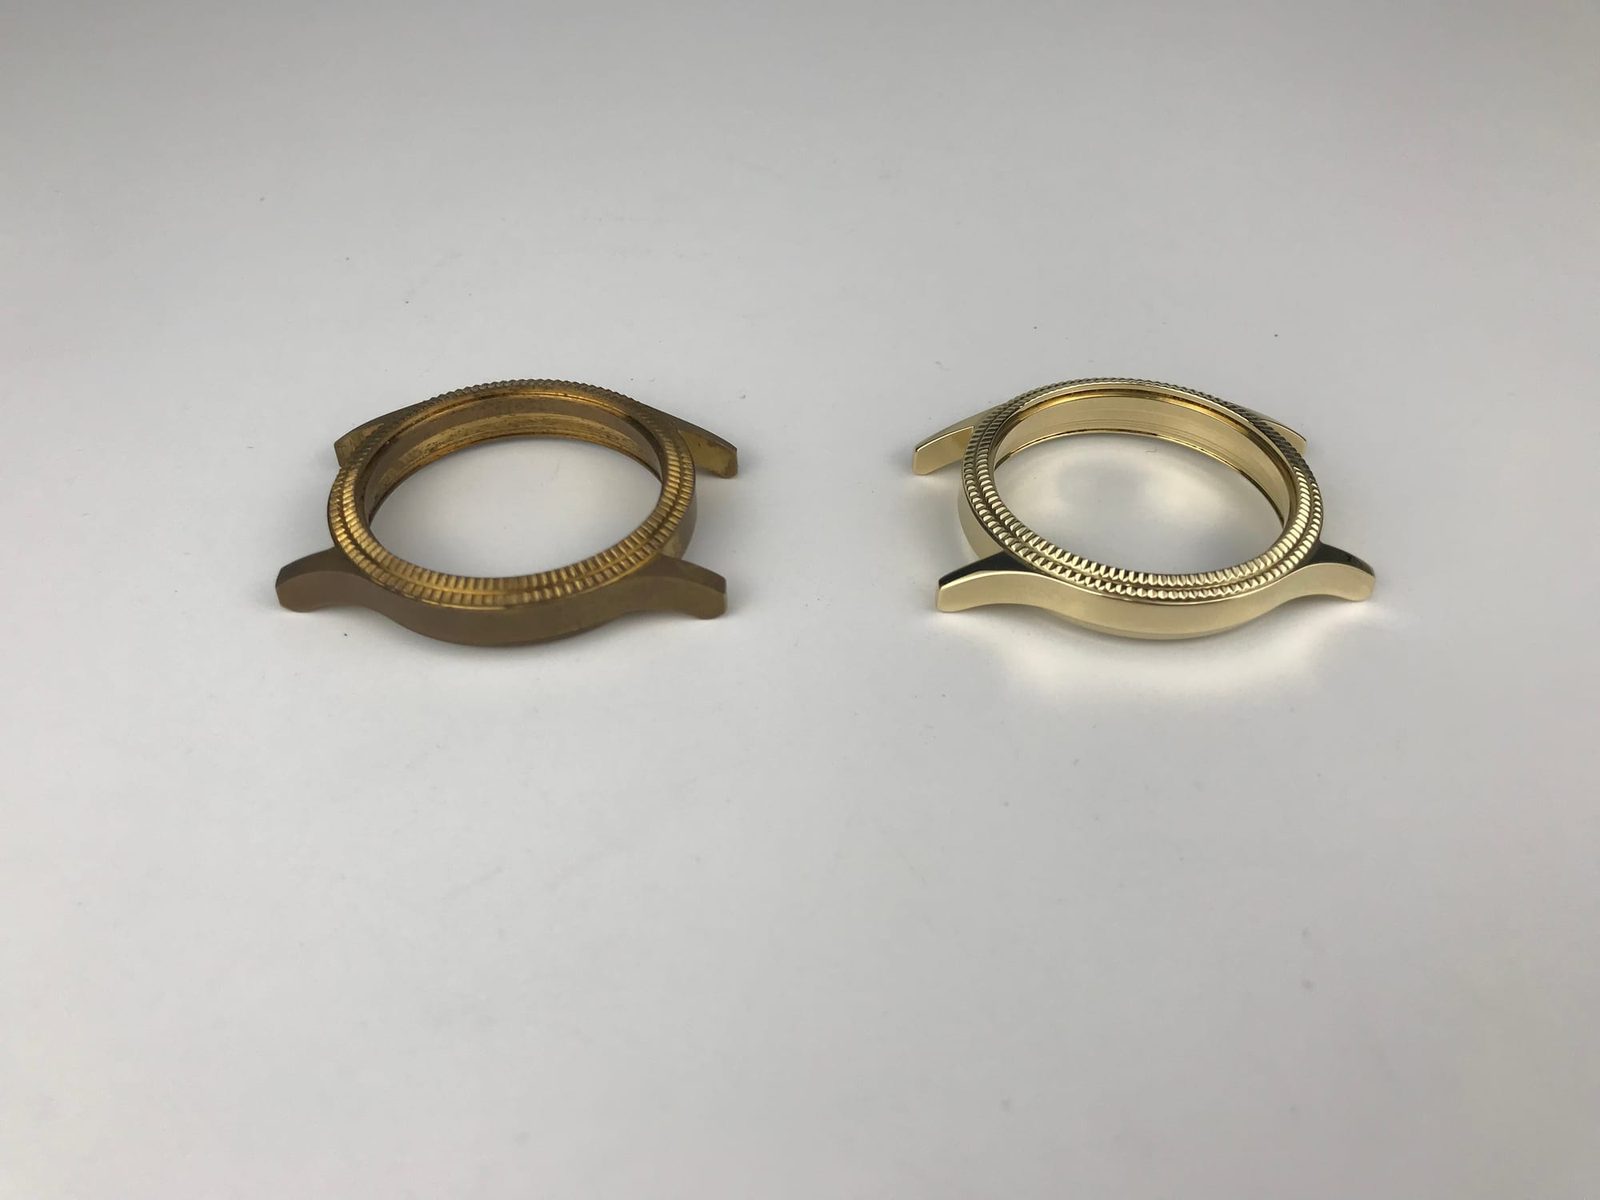
未加工のインベストメント鋳造金リング、磁気ピンブライト仕上げしたフィリグリーリンク、乾式バレルで光沢仕上げした銀チャームを比較する貴金属仕上げサンプルトレイ
平滑化中の貴金属素材ロスの最小化
攻撃的なセラミックトライアングルで鋼を切削すると金属が素早く除去され、誰も切り粉の重量を測りません。金の仕上げでは、鋳造品から削り取られた1マイクログラムごとに、回収されない限り汚れたコンパウンド水の中に閉じ込められます。生産現場では、素材金属を研削除去するのではなく表面の突起を圧縮する、穏やかなプラスチックカットダウンメディア、非研磨ブライトニングボール、磁気ステンレスピンに依存しています。
爪、フィリグリー、中空リンクの下への到達
インベストメント鋳造リング、中空チェーンリンク、時計ベゼルは、ギャラリーの切り抜き内部や石爪の下に粗い鋳造肌を隠しています。回転する布ホイールをこれらの凹部に押し付けると、繊細な爪が丸められ、内側の角はくすんだままになります。大量仕上げ用ピンと細かいタンブリングメディアは、外側の石留め形状を歪めることなくフィリグリーの切り抜き内部に流れ込みます。

ステンレス磁気ピンが爪の下やギャラリー切り抜き内部にきれいに到達する様子を示す金リング石留めの拡大図
ウェット処理中に銀が金より早く変色する理由
純銀およびスターリングシルバーは硫黄、塩化物、残留水分と容易に反応し、タンブリング後に濡れたままにすると灰色や黄色に変色します。金は酸化に耐えますが、銅を多く含むローズゴールドやイエローゴールドの合金は、すすぎが不十分だとやはり変色します。清潔で非腐食性の液体コンパウンドを使用し、スピンドライヤーで部品を直ちに乾燥させることで、処理後の変色を防ぎます。
卓上スタジオタンブラーと工業用生産機の比較
単一作業台のスタジオ向けに販売されるコンパクトな卓上タンブラーは、軽量な職人向け処理用に作られた別の製品クラスであり、劣っているわけではありません—単に小規模な工芸量に対応するものです。毎日生産ロットを処理する工業用ワークショップは、当社の`HBPG-01`、`HBPG-02`、`OBD`、`LLF120`、多連バレル乾式タンブラーなど、繰り返し可能なバッチ分離、冷却、シフト信頼性のために設計された重 duty 床置き機へとステップアップします。
金と銀の仕上げのための4つの工業的ルート
当社の機械ポートフォリオ全体では、4つのチャンバールートが貴金属鋳造品、プレス品、装飾金具を処理します。それぞれが、原料のスプルー除去から最終プレゼンテーションまでの間の異なる段階に対応します。
| 仕上げルート | メディア&作用 | 最適な貴金属段階 | 金属ロスリスク |
|---|---|---|---|
| 磁気精密ポリッシャー(`OBD` / `HBPG`) | 回転磁石で駆動される細かいステンレス鋼ピン | 鋳造後のクリーニング、フィリグリーの光沢化、爪の凹部 | 非常に低い — ピンは研削せずに圧縮・洗浄 |
| 遠心ディスク / バレル(`LLF` / `LX`) | 細かいレジンボンドプラスチックまたは磁器による高速G回転 | インベストメント鋳造肌と軽いスプルー跡の平滑化 | 低〜中程度 — プラスチックメディアのグレードで制御 |
| 振動ボウル(`ZL`シリーズ) | ポリウレタンライニングチャンバー内での穏やかなスパイラルタンブリング | 銀金具、バックル、カトラリーの大型バッチ | プラスチックコーンや高アルミナボールと組み合わせると低い |
| 乾式有機バレルタンブラー | 研磨ペーストと混合した粉砕クルミ殻またはコーンコブ | 最終的な温かい光沢、油分除去、鏡面光沢 | 実質ゼロ — 純粋な乾式バーニッシング |

磁性精密研磨機、遠心ディスク機、ポリウレタン振動バレル、ダブルバレル乾式タンブラーを示す4パネル構成の設備概要
フィリグリーや鋳造品向けの磁性精密研磨機
金も銀も非磁性であるため、磁性精密研磨機(`HBPG-01`、`HBPG-02`、`OBD-30`~`OBD-100`)に最適です。微細なステンレス鋼ピンが水と液体コンパウンド中で旋回し、石留めの下、リングの甲丸内、チェーンのリンク間に入り込みます。磁性仕上げは、ベゼルの鋭いエッジを丸めることなく、複雑な鋳造品を均一に光沢仕上げします。
スプルー部の迅速な平滑化に適した遠心ディスク機
インベストメント鋳造品には、磁性ピンだけでは平坦化できない微細な多孔質や軽微な肌理があります。当社のバレル研磨機およびディスクラインの遠心ディスク機(`LLF120`シリーズなど)は、微細なレジンボンドプラスチックメディアを鋳造表面全体に滑らかに送り込みます。遠心ディスク作用により、繊細な爪を損なうことなく鋳造表皮を均一に平坦化します。
大型シルバー金具やカトラリー向けの振動バレル
スターリングシルバーのスプーン、ベルトバックル、宗教メダル、重量級の装飾金具には、コンパクトなジュエリードラムではなく開放型バレルの容量が必要です。滑らかなポリウレタンライニングを施した振動研磨機は、プラスチックコーンや高アルミナセラミックボールとともに部品をタンブリングしながら、柔らかいシルバーを保護します。開放型バレルの螺旋流が部品同士の傷を防ぐ仕組みについては、振動研磨ガイドをご参照ください。
最終的な温かい光沢を得るための乾式バレルタンブラー
湿式平滑化とリンス後、乾式仕上げメディアラインの砕いたクルミ殻やコーンコブによる乾式バレルタンブリングが、歪みのない鮮明な金研磨および銀研磨光沢をもたらします。予混合研磨ペーストが各粒を均一にコーティングし、爪に引っかかることなく曲面や凹面を優しくバフ研磨します。乾式有機タンブリングは、手作業ホイールの筋を残すことなく、バッチ全体に均一な光沢を生み出します。

貴金属の光沢仕上げ用にコンディショニングされたクルミ殻とコーンコブメディアを装填したダブルバレル乾式研磨タンブラードラム
マスフィニッシング vs 化学浸漬および布バフ研磨ホイール
金研磨や銀研磨を検索する購買担当者は、マスフィニッシング槽と液体酸浸漬や固定式布ホイールを比較することがよくあります。各方法が実際に何をするのかを理解することが、壊れやすい鋳造品を保護します。
| 比較項目 | マスフィニッシング槽(磁性/遠心/乾式) | 液体化学銀浸漬液 | 布バフ研磨ホイール&ルージュバー |
|---|---|---|---|
| 仕組み | 機械的ピンピーニング、プラスチック平滑化、または乾式有機バフ研磨 | 硫化銀変色の化学的溶解 | オペレーターがワックスバーを塗布した回転布に部品を押し当てる |
| 凹部&フィリグリーへのアクセス | リンク内、爪、彫刻細部に到達 | 液体が濡らす場所すべてに到達するが、表面をエッチング/マットにする | 狭いフィリグリーやリング内側の凹部には入り込めない |
| 表面性状への影響 | 金属の凸部を平滑化し、より明るくバニシング | 変色のみ除去;過浸漬すると鏡面を曇らせる可能性あり | 開放された外面に高い鏡面光沢を付与 |
| 当社の供給範囲 | 槽、メディア、液体コンパウンドを製造 | 非供給 — 化学浸漬液や酸浴は販売しておりません | 非供給 — 布ホイールや固形ワックスバーは販売しておりません |
[DESIGN: 磁性ピン浴で均一に仕上げられた複雑な金フィリグリーペンダントと、外縁のみ不均一な手作業ホイールアクセスの並列比較]
化学銀研磨浸漬液が真の研磨でない理由
スーパーマーケットの銀研磨浸漬液は、暗い硫化銀変色を化学的に数秒で溶解し、変色した食器類には便利に見えます。しかし、化学浸漬液は引っ掻き傷を平滑化したり、くすんだ鋳造表皮を明るくしたりすることは決してなく、繰り返し浸漬するとチョーキーで多孔質な表面が残り、その後さらに早く変色します。当社は化学銀浸漬液、めっき浴、電解研磨、パッシベーションサービスは供給しておりません。
布バフ研磨ホイールが依然として適する場面—そして失敗する場面
最大限の開放面鏡面反射が必要な幅広の平らな金カフブレスレットや重量級トロフィープレートでは、経験豊富な研磨者が布ホイールを使用することで比類のない板面の透明感が得られます。しかし、繊細なリングや中空チェーンのバッチでは、ホイールがリンクに引っかかり、鮮明なファセットを丸め、石留め内部に油性ルージュを詰まらせます。当社は布バフ研磨ホイール、ハンドヘルドバッファー、布ホイール用固形ワックスバーを製造しておりません。
マスフィニッシングで手バフ研磨時間を劇的に削減
中~大規模ジュエリー工場のほとんどは、バッチ槽と最小限の最終タッチアップを組み合わせています。磁性ピン洗浄と遠心プラスチック平滑化により、バッチ全体の粗い鋳造肌理が除去され、開放された平坦面には迅速な最終パスのみ、あるいはまったく不要となります。プリポリッシュおよび凹部光沢化工程の自動化により、熟練ベンチワーカー一人当たりの生産量が倍増します。
貴金属粉の回収をシンプルに保つ
湿式バレル研磨では、摩耗した金や銀の微粒子がすべてコンパウンド水や排水沈殿物の中に捕捉され、工場の空気フィルターに飛散することはありません。沈殿タンクと清潔なフィルターバッグにより、工場はリンス水から貴金属微粉をクリーンに回収できます。密閉湿式処理は作業者の空気環境と貴金属回収の両方を守ります。

コンパウンド排水中から貴金属微粉を捕捉するために設計された密閉湿式リンスおよび沈殿ろ過設備
金・銀バッチ向けのメディアとコンパウンド
誤った研磨材を選ぶと、鋼よりも早く軟らかい貴金属を傷めます。研削メディアと乾式仕上げメディアを、カラット硬度と表面処理段階に合わせて慎重に組み合わせてください。
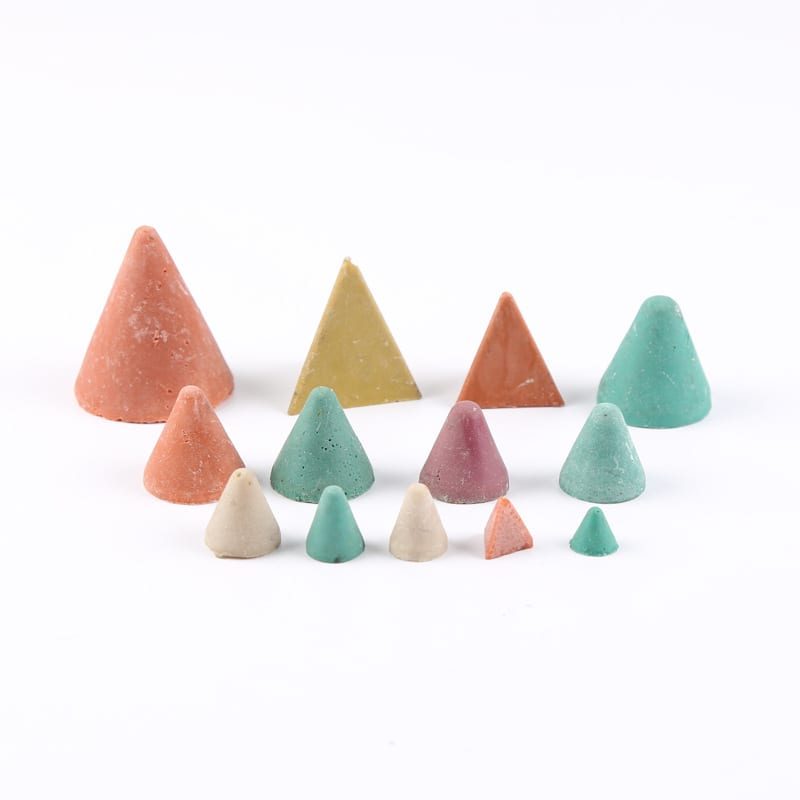
微細なレジンボンドプラスチックコーン、滑らかな高アルミナバーニッシュボール、ステンレス磁性ピン、乾式トウモロコシ穂軸顆粒を示す4種類の貴金属仕上げメディアボウル
鋳造肌向けの微細レジンボンドプラスチックコーン
生鋳物は、光沢処理を始める前にインベストメント肌と微細な段差痕を穏やかに切削する必要があります。微細なレジンボンドプラスチックコーンやピラミッドは、軟らかい金や銀のエッジをへこませることなく滑らかに切削します。薄肉の金鋳物には粗い重量級スチールグレードのセラミック三角は絶対に使用しないでください。
バーニッシュ用の高アルミナボールとステンレス磁性ピン
鋳造肌が滑らかになったら、非研磨性の高アルミナセラミックボールまたは微細な磁性ステンレスピンが表面の山を圧縮し、金属除去をほとんど伴わずに明るく清潔な光沢に仕上げます。磁性ピンはフィリグリーの内部や爪の下で機能し、高アルミナボールは開放的な曲線の上を穏やかに転がります。バーニッシュメディアは素材を研削するのではなく、山を圧縮することで金属を輝かせます。
最終乾式金研磨用のクルミ殻とトウモロコシ穂軸
最終乾式光沢処理には、清潔な研磨クリームをまぶした粉砕クルミ殻と軟らかいトウモロコシ穂軸顆粒が、バッチ全体に温かみのある筋のない金研磨仕上げをもたらします。金用と銀用に専用の乾式バレルを分けておくことで、銅や銀の微粉が高カラットのホワイトゴールドに移ることはありません。繊細な石留め品向けに乾式有機メディアを注文する際は、トウモロコシ穂軸のメッシュグレードを確認してください。
変色させずに輝かせる液体コンパウンド
湿式遠心、振動、磁性の貴金属サイクルは、清潔な水と検証済みの液体コンパウンド(`compound-JTJ60`(微細金属研磨)、`compound-JTS5`(繊細な薄板仕上げ)、`compound-HM3`(最終研磨)など)で運転してください。当社は湿式メディアシステム用の液体コンパウンドと乾式タンブリング用の厳選ペーストを供給しており、カスタム化学洗浄処方を設計することは一切ありません。
金・銀仕上げのためのバッチ別ステップバイステップワークフロー
一貫した金仕上げラインは、粗い砥粒が最終光沢処理バレルを汚染しないよう、厳格な工程分離に従います。
[DESIGN: 生鋳造リングが遠心プラスチック平滑、磁性ピン光沢処理、清潔なスピン乾燥、乾式トウモロコシ穂軸仕上げに入る4段階の貴金属ワークフロー]
ステージ1:スプルー除去と超音波または洗浄による前洗浄
研削とサンディング痕で概説されているように、バレル研磨チャンバーに投入する前にスプルーをきれいに切り取り、重いゲート跡を上流で研削除去してください。インベストメント石膏の残留物と手の油を完全に洗い流し、メディアベッドを清潔に保ちます。残留したインベストメント石膏は軟らかい金に傷を付け、微細な磁性ピンを詰まらせます。
ステージ2:穏やかな湿式平滑または磁性ピン洗浄
繊細な鋳物を微細プラスチックメディアを装填した遠心ディスクマシンに投入して肌を平滑化するか、微細ステンレスピンを装填した磁性精密研磨機(`OBD` / `HBPG`シリーズ)に投入して凹部を洗浄しフィリグリーを光沢バーニッシュします。重いリング同士が衝突しないよう、メディア対ワークの体積比を十分に確保してください。繊細な爪やホールマークを保護するため、まず小バッチでサイクルタイムをテストしてください。
ステージ3:即時の清浄リンスと遠心スピン乾燥
スターリングシルバーやローズゴールドを湿式浴から引き上げてバスケット内で自然乾燥させると、水染みや急速な変色リングが発生します。部品は速やかに清浄水ですすぎ、加熱遠心スピン乾燥機(`35`、`35A`、`70`、または`70A`モデル)内で乾燥させてください。清潔で迅速な乾燥が明るい金属色調を保つ理由については、仕上げ後の分離洗浄と乾燥ガイドをご覧ください。

清浄水リンス直後に、明るく染みのないスターリングシルバーチャームを加熱遠心スピン乾燥機のバスケットから取り出す様子
ステージ4:クルミ殻またはトウモロコシ穂軸による乾式バレル光沢処理
完全に乾燥した部品を、事前調整済みのクルミ殻またはトウモロコシ穂軸メディアと軽い研磨ペーストを装填した専用の乾式回転バレルに移します。表面が均一で鮮明な光沢に達するまで運転し、その後メディアをきれいにふるい分けます。湿った部品を乾式有機メディアに投入しないでください。チャージが固まり、銀に染みが付きます。
金・銀仕上げ時の一般的な不良と工場での解決策
貴金属バッチが曇ったり、打痕が付いたり、変色したりした場合、機械を変更する前に現場のこれら4つの原因を確認してください。
| 観察された不良 | 考えられる根本原因 | 即時確認項目 | 現場での解決策 |
|---|---|---|---|
| 平らなバンド上のオレンジピール状くぼみ | メディアが重すぎる、または部品同士の衝突 | メディア対ワークの体積比とチップ重量を確認 | より軽いプラスチックコーンに切り替えるか、メディアクッションを増やす |
| 銀上の灰色または黄色がかった皮膜 | 使用済みコンパウンド、汚れた水、または遅い自然乾燥 | すすぎ水の透明度と乾燥時間を確認 | 浴槽をフラッシュし、新鮮なコンパウンドを使用し、スピンドライヤーで即座に乾燥 |
| フィリグリーに挟まったステンレスピン⟧/IA⟧ | ピンの長さ/直径が狭い設定スロットに適合 | 拡大鏡で爪とチェーンリンクを検査 | ピンゲージを切り替え、徹底的なリンス・アンド・スクリーン回収を使用 |
| 乾燥トウモロコシ穂軸研磨後の乳白色の曇り⟧/IA⟧ | 湿った部品が乾燥バレルまたは使用済み有機メディアに入った | 乾燥メディアの湿気または暗灰色の粉塵を確認 | 部品が完全に乾燥していることを先に確認し、飽和した乾燥メディアを交換 |
[DESIGN: 貴金属の4つの欠陥のクローズアップトラブルシューティングチャート:金の指輪のメディア打痕、銀の水染み変色、爪に挟まった磁性ピン、トウモロコシ穂軸の曇り膜]
重い指輪やバングルでの部品同士の打痕を防ぐ
重い金の印章指輪や無垢の銀バングルは、メディアクッションが薄いと研磨チャンバー内で互いにへこみをつけるのに十分な重量があります。バッチ密度を控えめに保ち、メディア量を満杯に維持するか、重い個別品には仕切り付きバレルを使用してください。平らなバンドを衝突痕から保護することで、手作業のサンディングの何時間も節約できます⟧/IA⟧。
スターリングシルバーの暗い変色斑点を防ぐ
スターリングシルバーは、汚れたすすぎ水や湿ったバスケット内の湿気にさらされると急速に暗くなります。荷降ろし後は常に清潔な水ですぐにすすぎ、完全にスピン乾燥させ、仕上げた銀は乾燥した覆い付きトレイに保管してください。迅速な乾燥が銀の仕上げ後変色に対する最も簡単な防御です⟧/IA⟧。
チェーンリンクに挟まったピンやメディアを排除する
細かいチェーンリンクや中空の留め具ハウジングは、小さなプラスチックチップや磁性ピンを簡単に閉じ込めます。本番生産を実行する前に、常にメディアとピンの寸法を最も狭いリンク開口部に対してテストしてください。摩耗したメディアは時間とともに収縮し、新しいメディアが通過した開口部に挟まる可能性があることを覚えておいてください⟧/IA⟧。
卑金属との交差汚染を避ける
以前に真鍮、鋼、またはアルミニウムを処理したバレル、振動ボウル、またはメディアチャージ内で金や銀を仕上げないでください。埋め込まれた鋼や真鍮の粉塵は軟らかい金に傷をつけ、銀にガルバニック汚染を引き起こします。貴金属専用に別々のチャンバーとメディアビンを専用化してください⟧/IA⟧—ジョブショップ仕上げ⟧/IB⟧でカバーされる核心ルールです。
厦門金泰金が貴金属仕上げラインを構築する方法
厦門金泰金研磨科技有限公司(ブランド:Jings Polish)では、当工場は1992年に始まり、会社は2002年に正式に設立され、世界中のお客様に200,000セット以上の研削・研磨ソリューションを提供してきました。当社のカタログ⟧/IA⟧全体で、24件の取得済み中国知的財産権—1件の発明特許、17件の実用新案特許、6件の意匠特許—に裏付けられた21のマシンプラットフォームを製造しており、ISO 9001認証`00726Q01571R001`(有効期間2026-06-03から2029-06-02)およびCE認証`M.2023.206.C88121`(縦型、8モデル)と`M.2023.206.C88120`(横型、13モデル、`HBPG-01`および`HBPG-02`を含む)を2028-07-24まで有効です。

HBPG磁気精密研磨機、LLF120遠心ディスクユニット、乾燥バレルタンブラー、スピンドライヤーを示すJings Polishのクリーン組立ベイ
当社が製造する設備、メディア、コンパウンド
当社は磁気精密研磨機(`OBD-30`から`OBD-100`および`OBD-HBPG` / `HBPG-01` / `HBPG-02`)、遠心ディスクおよびバレルユニット(`LLF120`、`LX`シリーズ)、ダブルバレルおよびダブルデッキ乾燥研磨タンブラー、振動ボウル(`ZL`シリーズ)、熱遠心スピンドライヤー(`35`、`35A`、`70`、`70A`)、メディアクリーナーを製造しています。また、レジンボンドプラスチックコーン、高アルミナボール、ウォールナットシェル、トウモロコシ穂軸、検証済み液体コンパウンド(`HM3`、`JTJ50`、`JTJ60`、`JTS5`など)も供給しています。
当社が供給しないものに関する正直な境界
標準およびカスタムリードタイム
標準の磁気、遠心、乾燥バレル、スピン乾燥設備は25~35日⟧/IA⟧の生産リードタイム内に出荷されます。カスタム構成ラインおよび特殊なマルチバレルレイアウトは45~60日⟧/IB⟧の製作リードタイムがかかります。
部品写真による初期評価の依頼
当社は無料の郵送サンプル試験や、ワークピースを確認せずにサイクルタイムを保証することは約束しません⟧/IA⟧。金または銀の鋳造品、フィリグリー開口部、合金タイプ、バッチ数量の鮮明な写真をカスタム研磨ソリューション⟧/IB⟧ページからお送りください—当社のエンジニアは写真と図面から初期の機械とメディアの推奨を提供できます。また、多素材工場がアルミニウム仕上げ⟧/IC⟧やステンレス鋼仕上げ⟧/ID⟧と比較検討するお手伝いもできます。
よくある質問
複雑な爪を持つ金鋳造品の仕上げに最適な機械は何ですか?
磁気精密研磨機(`OBD`または`HBPG`シリーズ)は、複雑な金鋳造品やフィリグリーの標準的な選択肢です。なぜなら、細かいステンレスピンが狭い凹部や爪の下で旋回し、外側の石留めエッジを丸めたり、測定可能な金の重量を除去したりしないからです。
磁気タンブラーは金や銀の重いスプルーマークを除去しますか?
いいえ。磁気ピンは軽い表面テクスチャを清浄し、凹部内の輝きを引き上げますが、重いスプルースタブや深い埋没皮膜を研削除去することはありません。上流でスプルーをクリップして整え、次に遠心ディスク機で細かいプラスチックメディアを使用してから、磁気光沢仕上げを行ってください。
化学銀研磨剤は生産ジュエリーバッチに安全ですか?
液体化学浸漬剤は表面の変色を急速に除去しますが、傷を平滑化せず、過度に使用すると多孔質でマットな表面を残す可能性があります。プラスチックメディア、磁気ピン、乾燥トウモロコシ穂軸による大量仕上げは、過酷な酸浸漬なしで銀を機械的に平滑化およびバニシングします。
バッチタンブリング中の貴金属損失を最小限に抑えるにはどうすればよいですか?
柔らかい金や銀には、研削力の強いセラミックメディアの使用を避けてください。鋳肌を平らにする必要がある場合にのみ微細なレジンボンドプラスチックコーンを使用し、光沢仕上げには非研磨性の磁気ピン、高アルミナバニシングボール、乾燥クルミ殻またはトウモロコシ穂軸メディアをご使用ください。
湿式研磨の直後に銀部品に斑点や変色が生じるのはなぜですか?
オープンバスケット内で金属上のコンパウンド水がゆっくり乾燥すると、銀は急速に斑点が生じます。仕上げた銀は直ちに清水ですすぎ、梱包前に熱風遠心スピン乾燥機(`35`または`70`シリーズ)内で急速乾燥させてください。
金や銀の仕上げ設備を注文する前にどのような詳細を送るべきですか?
フィリグリーや穴の開口部を示す鋳造品またはプレス品の鮮明なクローズアップ写真、全体寸法、合金の種類、1日のバッチ量をお送りください。当社のエンジニアが写真と図面から適切なチャンバー構造とメディアグレードをご提案いたします。
[DESIGN: 金および銀向けの鋳造品クローズアップ、爪・フィリグリー開口部、バッチ量メモを示す注釈付き購入問い合わせチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
