


バリ取り自動化:自動ラインが投資を回収できるとき、できないとき
バリ取り自動化を決めるのは機械ではない。決めるのは機械の周囲の人手であり、そこがほとんどの自動化プロジェクトがつまずく点である。機械は価格を出すのが容易な部分で、回収期間を決めるのはハンドリングの部分だからだ。
バスケットを手で積み込む作業者が依然として必要なラインは、仕上げだけを自動化して人手をそのまま残している。サイクルタイムは改善したが人件費は変わらず、そのプロジェクトは現場では成功、会計では期待外れと評価される。
本ページはその判断について述べる。自動化が実際に変えるもの、それを決める4つのコスト項目、投資が回収できる生産量のしきい値、そして手作業のままにすべき処理量である。自動バリ取りシステムとは何かの説明ではない——機械は同じ機械である。変わるのはその周囲のマテリアルハンドリングだ。
ビジネスケースの成否を分ける区別
「バリ取り自動化」と呼ばれるものには3種類あり、その経済性はまったく異なる。
| 自動化する対象 | 取り除けるもの | 取り除けないもの | 回収のドライバー |
|---|---|---|---|
| 仕上げサイクル(PLCのプログラム記憶、自動薬注、時間管理されたサイクルを備えた機械) | 作業者の判断とサイクルのばらつき | 投入、取出し、工程間の搬送 | バッチの安定性であり、人手ではない |
| マテリアルハンドリング(バスケット搬送、コンベア、ロボット投入、自動選別) | ワークに触れる作業者の手 | プロセスの判断、検査 | 一個あたりの人件費 |
| セル全体(ハンドリング+仕上げ+乾燥+検査インターフェース) | 手作業の大半 | 設備費、設置面積、段取り替え | 生産量、および品種ファミリーの安定性 |
「自動化」として販売される見積の多くは1行目である。購入者が期待する回収の大半は2行目にある。この2行の差が、自動化プロジェクトが失敗する場所であり、PLC付きの機械が自動ラインと同じ買い物ではない理由でもある。
セルに手で運び込まれるワッシャー:自動化の判断が本当に問うハンドリング。
4つのコスト項目と、購入者が驚く項目
仕上げ設備は通常4つの別個のコストからなり、それぞれ別に見積もられる。初めてのプロジェクトでは、機械は通常総額の半分程度にすぎない。
- 機械。 単一では最大の項目であり、ほとんどの購入者が比較する唯一の項目でもある。
- メディアとコンパウンド。 購入費ではなくランニングコスト。到着後すぐに初回テストを回せるよう、機械と一緒に購入すべきである。
- 治具と乾燥設備。 治具はワークに合わせて製作されるため、4つの品種があれば4セット必要であり、作り直しになる治具は生産開始を遅らせる。乾燥が2つ目の理由となるのは、遠心乾燥機のないウェットプロセスでは入り組んだ形状に液膜が残り、数週間後にシミとして現れるためである。
- 運送費、据付、そして初月の工数と訓練。 これらが見積書に載ることはほとんどなく、実際のコストである。
自動化の根拠は3行目と4行目にある。 ロボットは機械を安くしない。3行目と4行目を変え、さらに見積書が省略しがちな5つ目の項目、あなたの品種ファミリーでハンドリングを成立させるためのエンジニアリングを追加する。
一つの品番だけを前提に設計された自動セルは、作るのは安いが変更は不可能である。ファミリーを前提に設計された自動セルは、作るのは高いが製品変更に耐えるのはこちらである。
生産量のしきい値:実際に決めるもの
普遍的な損益分岐量は存在しないが、問いには構造があり、その構造はどの工場でも同じである。
一個あたりの工数がワークの価値に対して高く、品種ファミリーが安定しているときに自動化は回収できる。
4つの変数が、その案件がどちら側に属するかを決める。
- バッチあたりのサイクルタイム。 軽いバリ取りは振動バレルで10〜20分、高品位の研磨は2〜8時間かかる。この幅が議論のすべてである。短い側では、投入と取出しがサイクルを容易に超える——機械は制約ではなく、機械を自動化してもほとんど何も変わらない。長い側ではサイクルが支配的で、ハンドリング工数は稼働時間のごく一部にすぎないため、自動化が買うのは人手ではなく安定性である。
- シフトあたりの個数。 個数が多いほど、ハンドリング工数をなくす価値は大きい。シフトあたり数百個の工場と数万個の工場では答えが異なる。
- 品種ファミリーの安定性。 自動化は専用的である。4つの品種を頻繁に段取り替えしながら流すラインは、手作業セルのほうが安く吸収できる段取り替えコストを負う。これが自動セルがビジネスケースを下回る、最も一般的な理由である。
- ワークの価値。 高価値部品では、自動化の論拠は人手ではなく安定性と損傷の低減であることが多い——自動搬送はワークを落とさず、作業者間でもばらつかない。
この4つのうち2つは自動化を後押しし、2つは押し戻す。だから誠実な答えはしきい値ではなく計算である。品種構成を無視した公表値はエンジニアリングの数字ではなく、営業の数字である。
手作業のままにすべき処理
これを具体的に示すほうが、自動化に関する一般論より役に立つ。失敗は予測できるからである。
混在・少量・多品種の仕事。 40品番を少量ずつ流す工場では、段取り替えと治具のコストが工数削減分を食いつぶす。手作業セルのほうが通常安く、常に柔軟である。
判断を要する形状を伴うワーク。 交差穴の交点のバリ、切れ味を保たなければならないねじ、触れてはならない化粧面——これらは自動化が行わない検査判断を必要とする。自動セルはサイクルを回せるが、そのワークが合格かどうかは決められない。
非常に小さい、または非常に軽いワーク。 搬送、姿勢決め、供給が仕上げよりもエンジニアリング上の問題になる。一個ずつ姿勢を決めなければならないワークは、受ける仕上げ以上のコストを自動化にかけることになる。プロセスを律するサイズの原則は自動化も律する。メディアは最小形状のおよそ3分の1を超えてはならないため、3 mmの形状を持つワークには3 mm未満のメディアが必要であり、小さなメディアは小さなスクリーン、遅い選別、そしてワークではなく微粉を中心に組まれたハンドリングシステムを意味する。
絡まる、または入れ子になるワーク。 自動化は予測可能な供給を前提に組まれる。サイクルごとに入れ子の状態が変わるチャージは、自動取出し機が扱いに苦労するチャージであり、作業者が異変に気づけるという能力が実際に仕事をしている。
まだ安定していないプロセス。 実証されていないプロセスを自動化すると、誤ったパラメータを固定してしまう。まず手作業で実証すべき理由の一つは、手作業セルは変更が容易で、自動セルはそうではないことである。
騒音がすでに限界にあるライン。 振動バレルは1メートルの位置で75〜85 dB(A)で運転する。手作業セルでは作業者が出入りするが、自動セルでは機械が連続運転し、その横で人が作業するため、許容できる断続的曝露が連続的曝露に変わる。防振マウント、フレキシブルドライブ、密閉槽がこれを低減する3つの対策であり、据付後の苦情ではなく仕様に含めるべきものである。うまくいく順序は、手作業セル → プロセスの実証 → レシピの安定化 → そのうえで既知のプロセスの周囲でハンドリングを自動化、である。先に自動化することは、誤った結果を確実に出す機械を買う方法である。

大量の小型チェーンピン、ローラー、リンクプレート:ハンドリングの自動化を正当化する処理。
機械の中で変わること、変わらないこと
サイクルを自動化することとハンドリングを自動化することの区別は、装置の内部にも現れる。
制御された機械が与えるもの: 記憶されたプログラム、再現可能なサイクルパラメータ、作業者に依存しない薬注と時間管理。これは本当に価値がある——結果を保持するプロセスと、シフトごとにドリフトするプロセスの違いだからである。ハンドリングが手作業のままでも、制御された機械が良い第一歩である理由もここにある。
それが変えるもう一つのこと: 消耗品が測定可能になる。メディア寿命は20〜200稼働時間であり、交換の兆候——仕上がりが向上しなくなる、マットな灰色の曇り、同じ結果に20%長くかかる——は、まさに自動ラインが検出しなければならないものである。誰もワークを見ていないからだ。これらの兆候を伴わない自動化は、検出されないドリフトの生産を自動化するだけである。
それが与えないもの: ワークは依然として入れなければならず、出さなければならない。選別機を備えた機械はこれを変える。サイクル終了時の自動選別は手作業のハンドリングと取出し時の損傷リスクを減らし、選別が作業者の手順ではなくサイクルの一部になるためプロセスがより安定する。これは自動化への確かな一歩であり、多くの場合ロボットより前に置くべき最も価値の高い一歩である。
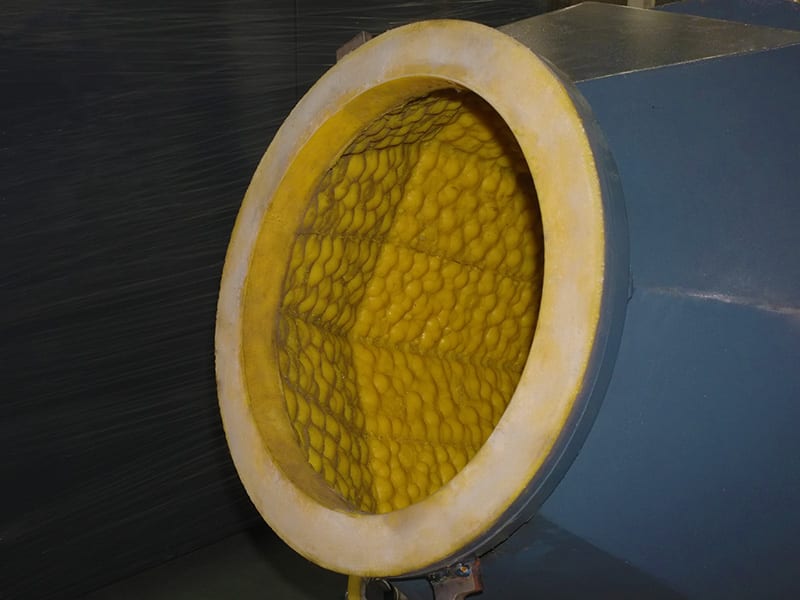
ボウルの内部:機械が自動化できるのはこの槽の内側のサイクルであり、外側の手ではない。
うまくいく順序
自ら回収できるラインを目指すなら、投資額よりも手順の順序のほうが重要である。
- 手作業セルでプロセスを実証する。 試験でメディア、コンパウンド、サイクル、合格基準を確定する。これが済むまで他は何も決められない。
- 最もコストのかかる手作業を一つずつ減らす。 通常は選別が第一、乾燥が第二、搬送が第三である——付加価値を生まずに工数を消費するのはこれらの手順だからだ。
- レシピを安定させ、文書化する。 自動セルは与えられたとおりに動く。作業者の頭の中にあるレシピは自動化できない。
- 実証済みのプロセスの周囲でハンドリングを自動化する。その際、一つのワークではなく品種ファミリーを前提に設計する。
- 次に検査インターフェースを自動化する——セルでのバーコードまたは個数計測により、誰かが記録しなくても処理能力のデータが存在するようにする。
期待外れに終わるプロジェクトの多くは1の手順または3の手順を飛ばしている。実証されていないプロセスを自動化するラインは、人手と一緒にばらつきも自動化する。
日程は着想ではなく製造枠に合わせて計画する。 標準機は手付金から25〜35日で出荷され、受注生産仕様は45〜60日かかり、選別機や乾燥機を加えるとさらに延びる。自動化のエンジニアリングと治具セットは、その製造枠の後にではなく並行して進む。だから1の手順は後回しにできない——機械が完成した後に終わる試験は、機械を変えられない試験だからである。
自動化予算を承認する前に確認すべきこと
- 何を自動化するのか——サイクルか、ハンドリングか、セル全体か。三者は回収モデルが異なるため、書面で答えを得ること。
- どの工数項目がなくなるのか、一個あたり何分か。 数字を示せないなら、ビジネスケースはまだ存在しない。
- 段取り替えでは何が起きるか。 何品種を流せるのか、段取り替えにどれだけかかるのか。ほとんどの自動セルを潰すのはこの数字である。
- 品種あたりの治具コストはいくらか。 治具はワークに合わせて製作される。4品種の仕事には4セットが必要で、5品種目にはさらに1セットかかる。
- 見積書に何が含まれ、何が含まれないのか。 機械は総額の半分程度にすぎないことが多い。4つのコスト項目を別々に提示してもらい、総額が本当の総額になるようにする。
- 設置面積と電源要件はどうか。 床面積と三相380 Vまたは415 V、50 Hzは機械の変更ではなく建屋の変更であり、415 Vの機械用のトランスは納期の長い品目である。電源を誤って計画したラインは待つラインになる。
- 自動セルの受入試験は何か。 どの条件で、どのワークで、何シフトにわたる処理能力の数値か。実演で受け入れた自動ラインは、量産運転で受け入れる場合に劣る結果となる。
よくある質問
PLC付きの機械はバリ取り自動化に数えられるか。 それはサイクルを自動化するが、人手は自動化しない。制御された機械は再現可能なパラメータを与え、プロセスから作業者の判断を除く。これは価値がある——しかしハンドリングも自動化しない限り、ワークは依然として手で投入・取出ししなければならない。両者は別の買い物であり、回収も別である。
どのくらいの生産量が自動バリ取りラインを正当化するか。 普遍的な数字はなく、品種構成を無視した公表値は営業の数字として扱うべきである。判断はバッチあたりのサイクルタイム、シフトあたりの個数、品種ファミリーの安定性、ワークの価値で決まる。有用な計算は、一個あたりのハンドリング工数(分)×個数を、ハンドリング設備のコストと比較することである。
小規模な工場はそもそも自動化すべきか。 付加価値を生まずに工数を消費する手順を一つずつ自動化する——選別、次に乾燥、次に搬送。選別と乾燥を自動化するだけで、ロボットを買わずに得られる削減分の大半を得られる小規模工場も多い。自動化は単一の判断ではなく順序である。
ロボットによるバリ取りはバレル研磨より優れているか。 両者は異なる問題を解く。ロボットはワークを工具に供給し、バレル研磨はチャージを多数のワークに同時に供給する。ロボットは大きく単一の高価値ワークや、遊離したチャージが届かない形状に適した答えである。バレル研磨は中小ワークのバッチに適した答えである。多くの工場は品種ファミリーごとに両方を必要とする。
自動化の見積書から通常抜け落ちるものは何か。 治具、乾燥設備、運送費と据付、ハンドリングをあなたの品種ファミリーに統合するためのエンジニアリング、初月の工数と訓練。初回プロジェクトでは機械は総額の半分程度にすぎないことが多く、購入者が驚くのは機械以外の項目である。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事はバリ取り自動化プロジェクトの評価方法を述べるものであり、特定ラインの価格を提示するものではなく、特定の設置事例の回収期間についての主張でもない。仕上げプロセスは材料、除去すべき取り代、要求される仕上げによって決まるため、特定ワークのプロセスウィンドウはそのワークでの試験によって確認される。当社は仕上げ設備と、そこで使用するメディア・コンパウンドを製造しており、受託仕上げサービスは提供していない。
 +86-592-2381506


 サポートされているIPv6ネットワーク
