


銅・真鍮・青銅の研磨仕上げ:最大の難関は「色調維持」
ステンレスやアルミニウムは自己保護皮膜を形成して酸化が止まりますが、銅は止まりません。研磨加工後も大気と反応し続けて変色します。つまり銅合金では、所定の仕上げに到達することではなく、それを維持することこそが真の難所なのです。
そのため「銅が黒ずんだ」という一言だけでは対策を特定できません。銅の暗色化には4つの形態があり、そのうち3つは修復可能ですが、1つは決して手を触れてはならない状態です。
銅合金ガイドとの連携:本ページは銅、真鍮、青銅の診断ハブです。金属全般の概要は金属表面仕上げをご覧ください。個別ワークの工程については銅製品の表面研磨および銅合金製水回り器具の研磨を、精密流体継手についてはネジ部やシール面を傷めない真鍮バルブ・継手の研磨方法をご覧ください。
銅研磨が鋼と根本的に異なる理由
ステンレス製ブラケットの研磨から銅バスバー、真鍮バルブ、青銅製金物の研磨へと移行した現場では、研削・研磨加工は工程の半分にすぎないことを作業者がすぐに痛感します。
反応が止まるステンレス・アルミ、反応し続ける銅
清浄な大気中でステンレスやアルミニウムを研磨すると、両合金とも薄く透明な自己修復性不動態酸化皮膜を形成して反応が止まります。ステンレスはクロムの働きによりミリ秒単位で不浸透性不動態皮膜を生成し、アルミは安定したアルミナバリアを形成します。機械研磨が止まると、通常の工場環境下ではその表面は化学的に不活性となります。一方、銅合金にはこのような自己密閉バリアがありません。露出した銅、真鍮、青銅は、通常の大気中の酸素、水分、微量硫黄と連続的に反応し続けます。
光沢出しは容易、色調維持こそが困難
銅合金は比較的軟質なため、振動バレル機でバレル研磨真鍮や研磨銅をサテン仕上げや光沢仕上げにする機械的加工は容易です。真の課題は排出ゲートが開いた直後から始まります。銅原子はポーラスな表面酸化物を容易に透過・拡散するため、機械加工直後の露出した高活性な金属面は、大気中の水分や皮脂と瞬時に結合します。多湿な工場や倉庫の作業台に無保護で放置された光沢研磨直後の真鍮継手や銅バスバーは、わずか数時間で変色し始め、くすんだ金色からまだらな褐色へと変化します。銅合金製造におけるボトルネックは光沢の達成ではなく、保管や組み立て工程を通じてその正確な色調を維持することです。
銅の変色は表面の汚れではなく化学反応
黒ずんだ真鍮や青銅を洗剤で洗い流せる表面汚れと見なす人は少なくありません。しかし実際には、銅の変色は表面原子が酸化銅、硫化銅、炭酸銅へと変化する不可逆的な化学反応です。洗浄では落とせず、研磨除去するしかありません。
銅研磨に「ロック(封孔・保護)」工程が不可欠な理由
露出した銅は大気と反応し続けるため、その工程には鋼では不要な追加ステップが必須となります。それが「ロック」工程(不動態化インヒビター処理やクリア塗装・ラッカー塗布)です。ステンレスやアルミでは狙いの仕上げに到達できるかが問われますが、銅合金ではその仕上がりをいかに長く維持できるかが問われます。
「黒ずみ」4つの状態:欠陥とみなされるのは1つのみ
顧客が「黒ずみ」を理由に真鍮の変色を訴えたり青銅用洗浄剤を求めたりする場合、1つの言葉で全く異なる4種類の表面状態を指しています。
4つの黒ずみ状態:外観的特徴と発生原因
変色した銅、真鍮、青銅部品に対処する前に、これら4つの状態を識別してください。
- 第1:変色(通常の酸化): 大気中の酸素や硫黄に起因する、部品全体を覆う均一なくすんだ褐色または煙色の皮膜。正常な経年変化であり、軽度の研磨で清浄な金属光沢を取り戻せます。
- 第2:レッドステイン(工程欠陥): 水滴の垂れ跡に沿って生じる、まだらで筋状の赤紫色の斑点。レッドステインは現場の工程欠陥であり、残留した研磨コンパウンドや溶出した銅・鉄イオンが水分と反応することで生じます。
- 第3:脱亜鉛現象(黄銅の構造的損傷): 黄銅特有の現象で、腐食性液体が合金から亜鉛を浸出させ、多孔質で脆い海綿状の銅を残します。白みがかったピンクや鈍い赤色を呈し、手触りは粗く粉っぽく、不可逆的な構造損傷です。
- 第4:意図的なパティナ(意匠資産): 建築用銅、青銅製金物、美術鋳物に意図的に施された、深みのある均一で安定した褐色または緑色の酸化皮膜。パティナは設計者が対価を支払った価値であり、決して研磨で落としてはなりません。
4つの状態を一目で見分ける方法
作業台上で分布パターンと表面性状を照合:
- 部品全体への均一な分布 + 滑らかで緻密な金属: 通常の変色(復元可能)。
- 局所的な斑点または方向性のある垂れ跡 + 滑らかな金属: レッドステイン(工程欠陥)。
- 局所的なピンク/赤色の斑点 + スポンジ状・粗面・粉っぽい感触: 脱亜鉛現象(不可逆的な構造損傷)。
- 青銅品や建築部材上の均一で深みのある安定した暗色皮膜: 意図的なパティナ(手を加えないこと)。
温水と柔らかい布による拭き取りテスト
温水で湿らせた柔らかい白布で、目立たない小さな箇所をしっかりと拭きます:
- わずかに拭き取れるが完全には消えない: 通常の変色。
- まったく拭き取れず、濡れると赤みが増す: レッドステインまたは脱亜鉛現象。
- 粉が落ち、布越しにざらつきやスポンジ状の感触がある: 脱亜鉛現象。
- 擦った箇所がより明るく輝き、周囲の暗色層は深みのある色合いを保っている: 意図的なパティナ — 台無しにしてしまうため、直ちに中止してください。
まず診断すること。さもないと部品を台無しにします
機械を稼働させる前に、このルールを徹底してください:顧客から「銅や青銅の部品が黒ずんだので、磨いて光沢を出してほしい」と言われた場合でも、4つの暗色状態のどれに該当するかを確認しないまま研磨を行ってはなりません。
黒ずみが単なる変色なら、機械研磨で金属をきれいに復元できます。建築や美術用の意図的なパティナ(古美)なら、研磨は何十年もの歳月や熟練の化学処理で築かれた貴重な仕上げを剥ぎ取ってしまいます。脱亜鉛腐食なら、研磨では合金を修復できず、脆く多孔質な銅スポンジ層を破壊するだけです。必ず事前に表面状態を見極めてから作業してください。
3種の合金、3つの挙動
純銅、黄銅、錫青銅は、研磨槽内でまったく異なる挙動を示します。
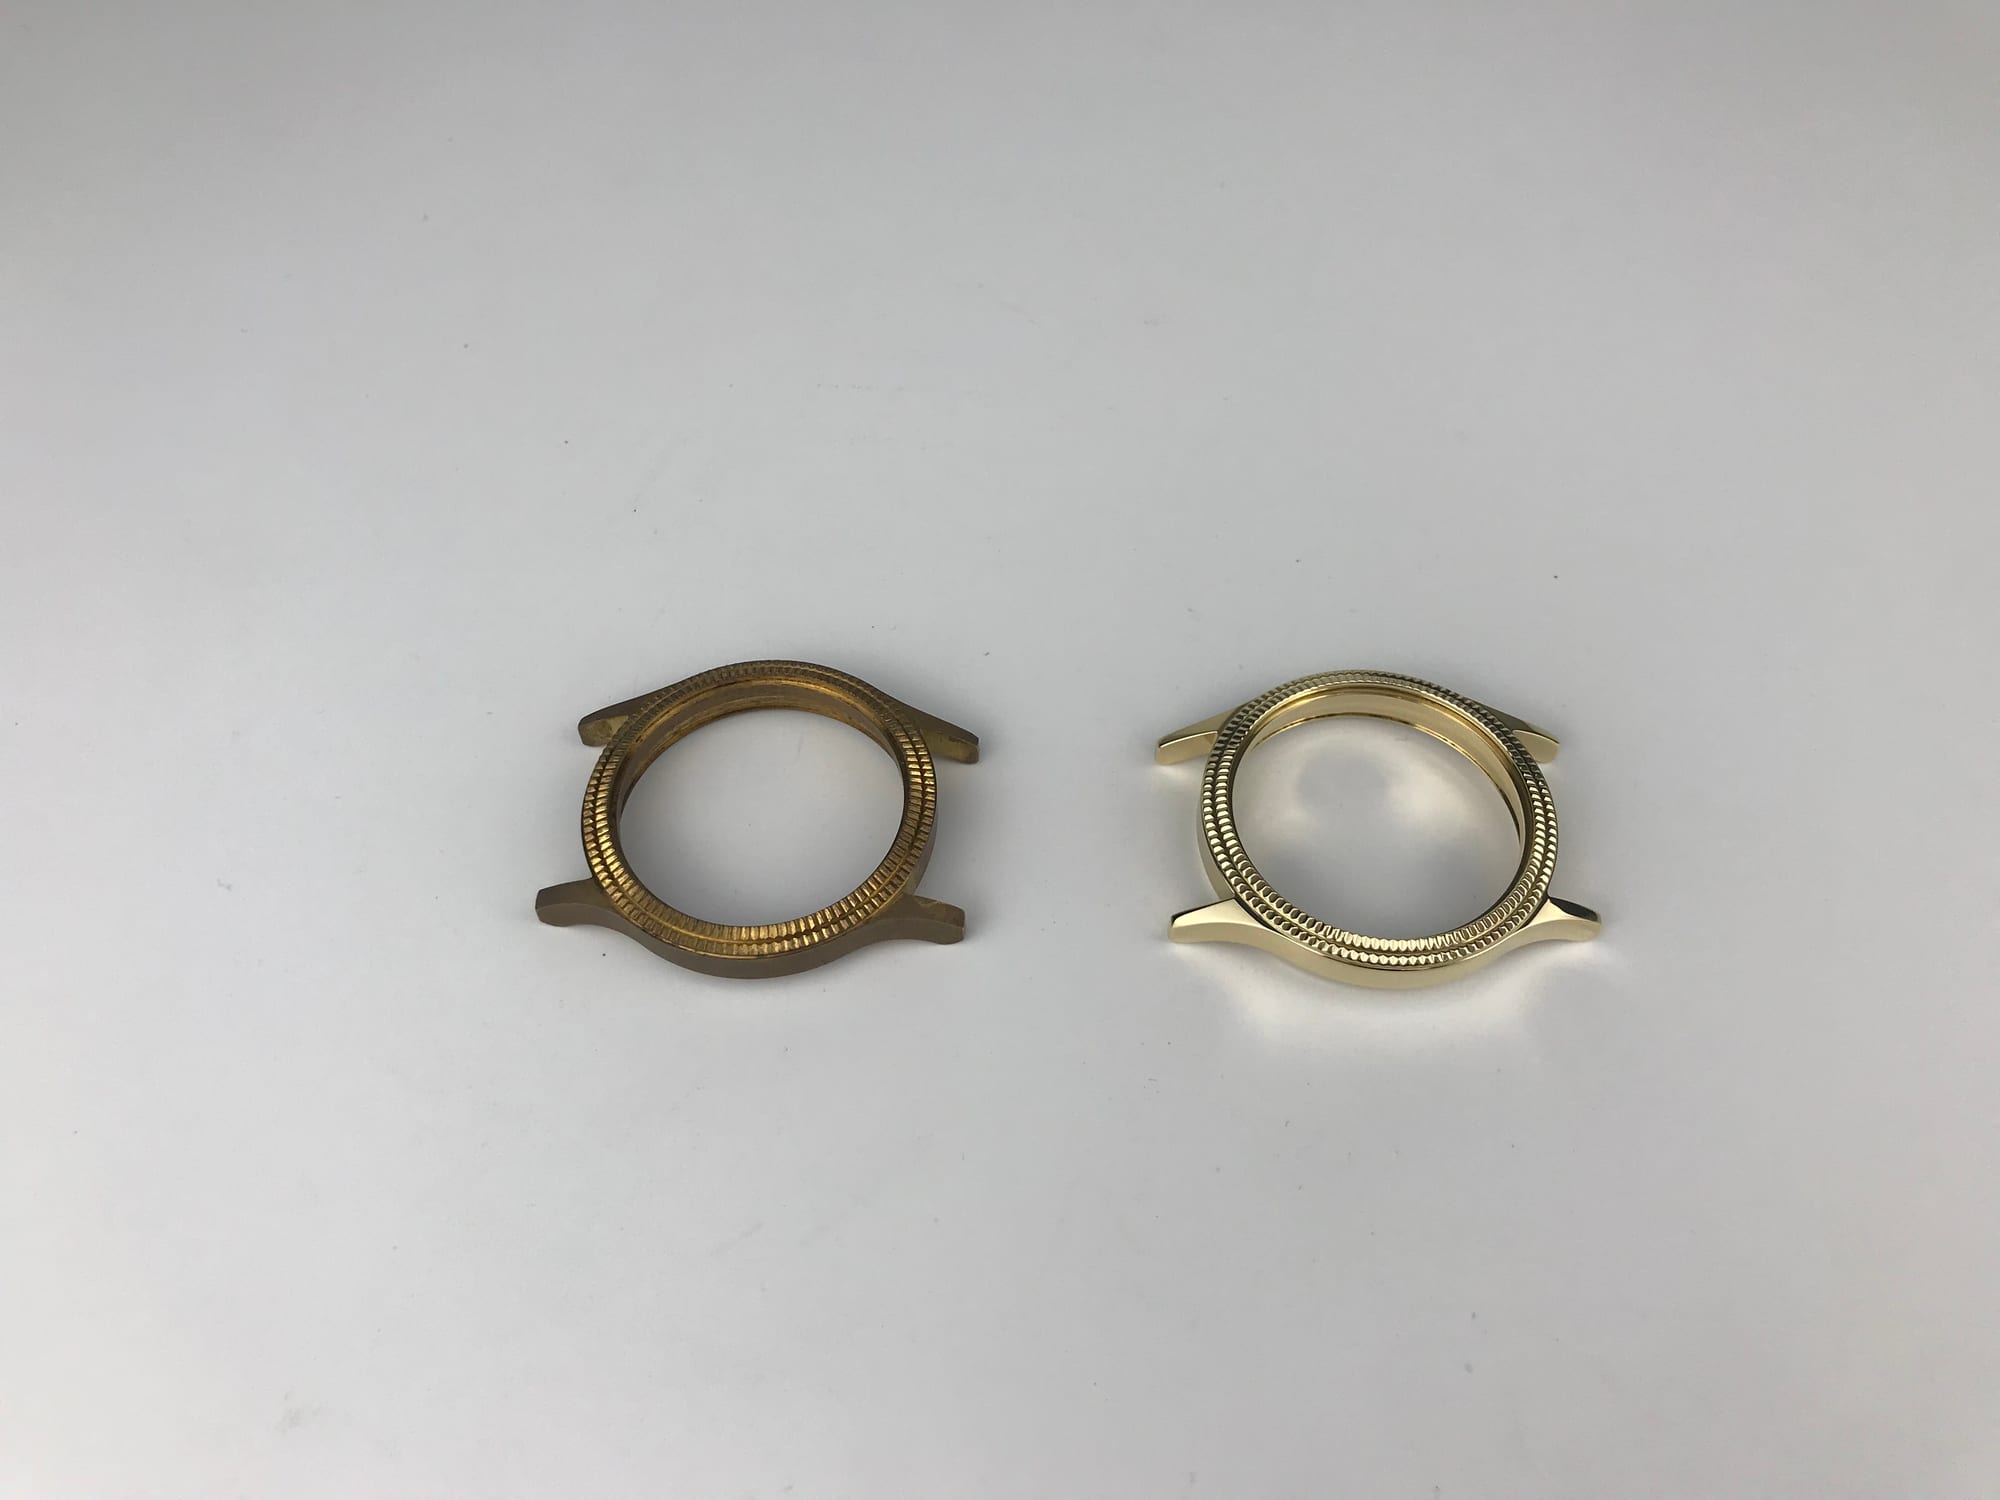
純銅 — 最も軟らかく、発熱しやすく、最もスメアしやすい
純銅は3種の中で最も軟らかく、熱伝導率が最も高く、熱を持つと急速に酸化します。純銅(非合金銅)は極めて延性に富み粘り強いため、研磨メディアやバフホイールは切粉をきれいに剪断できず、隣接する結晶面に沿って軟質金属を押し広げ、削り寄せてしまいます。研磨銅の仕上げ時、過酷な乾式バレル研磨や乾式バフ研磨を行うと、軟らかい表面層がスメアして砥粒を巻き込み、摩擦熱で変色が進行します。純銅のバレル研磨では、低振幅、界面活性剤による十分な液体潤滑、および摩擦熱を除去する連続的な研磨液循環が不可欠です。作業者は、停止中の研磨工具の下にワークを決して滞留させてはなりません。超平滑な電気・熱伝導部品には、機械的スメアを生じさせずに凹凸を平滑化する、穏やかな低温化学処理を用いた銅の等方性超仕上げ研磨(または銅の超仕上げ研磨/銅の超仕上げ)が用いられます。
黄銅(銅+亜鉛) — 脱亜鉛腐食のリスク
黄銅は純銅よりも硬く、切削・研磨性も優れていますが、亜鉛成分により特有の危険性である脱亜鉛腐食が生じます。初期の脱亜鉛腐食は無害な表面の曇りや赤色の斑点に類似しているため、現場作業者が誤認しがちです。実際には、脱亜鉛腐食は酸性の洗浄水や残留コンパウンドによって合金から亜鉛原子が選択的に溶出し、脆く多孔質な銅スポンジのハニカム層を残す深刻な組織劣化です。作業者は作業台上で簡単な引っかき試験により状態を確認できます。通常の変色なら擦ると下地の輝く黄銅が現れますが、脱亜鉛した部分は爪や木製スクライブで擦ると粉状の赤い破片が剥落します。黄銅部品を停滞した洗浄槽や強酸性浴に放置してはならず、湿式バレル研磨後は直ちに徹底的なすすぎと熱風乾燥へ移行しなければなりません。
青銅(銅+錫) — 最も安定、かつ無闇な研磨が最も危険
青銅は最も硬く安定した合金であり、軸受、船舶用金物、鐘、建築用鋳物、彫刻などに広く採用されています。青銅は何十年もかけて保護性のある安定した酸化パティナ(古美皮膜)を自然形成するか、熟練職人による意図的な化学パティナが施されているため、青銅は決して無闇に研磨してはならない合金です。建築用青銅鋳物や船舶用金物から深みのある重厚なパティナを剥ぎ取ると、価値ある意図的な「生きた仕上げ」が生々しい黄褐色の下地へと損なわれ、容易には復元できなくなります。必ず図面や顧客の作業指示書を確認し、仕様が新たに光沢仕上げされた青銅研磨を求めているのか、それとも手つかずの歴史的パティナの厳格な維持を求めているのかを確認してください。
銅合金3系統の比較
| 合金 | 硬度 | 酸化傾向 | 代表的な不良モード | 無闇に研磨可能か? |
|---|---|---|---|---|
| 純銅 | 最も軟質 | 最も高い | 表面のスメアおよび急速な熱変色 | 注意 — 低負荷・冷却・潤滑サイクルが必要 |
| 真鍮(銅+亜鉛) | 中程度 | 中〜高 | 脱亜鉛現象(不可逆な多孔質スポンジ化) | 事前確認 — 脱亜鉛していないことを確認 |
| 青銅(銅+錫) | より硬質 | 最低 | 貴重なパティナの誤除去 | 不可 — まず意図的なパティナでないことを確認 |
| 建築用ブロンズ | 中硬度 | 管理可能 | 過剰洗浄による斑点状の素地露出 | 不可 — 自然な経年変化を前提としたリビングフィニッシュ |
変色を実際に除去できるもの・できないもの
バイヤーは機械的な作業を伴わず拭くだけで変色を落とそうと、常にブロンズクリーナーや真鍮用洗浄液を探しています。
機械研磨が反応層を除去する
変色は化学結合した酸化・硫化被膜であるため、輝きを取り戻すには穏やかな機械研磨が必要です。これにはブロンズ研磨や真鍮研磨における微細メディアでの湿式バレル研磨、有機粒材での乾式バレル研磨、バフ研磨などが挙げられます。研磨によって薄い反応層を物理的に除去し、新鮮な金属素地を露出させます。
「洗浄」液単体で光沢仕上げが得られない理由
家庭用ペースト、食酢、塩、レモン、あるいは酸性の真鍮用洗浄液は、表面の脆い酸化物を溶解するに過ぎず、微細にエッチングされた曇った表層を残し、次回より早く変色させます。大気中の硫黄や水分は表面に留まらず、金属の結晶粒界に沿って微細に浸透します。酸性クリーニングシートや化学浸漬液は最外層の酸化層のみを溶解し、下層の腐食を残したまま露出した結晶粒界をエッチングします。この化学剥離は表面を機械的に平滑化せずに自然不動態被膜を除去するため、エッチングされた金属は作業場の空気中で指数関数的に早く再酸化します。化学洗浄後数日以内に部品は再び変色し、多くの場合以前より黒ずみ、まだらになります。洗浄は汚れを除去し、研磨は反応物質を除去して光沢を復元します。 兼用タイプの青銅用クリーナー兼研磨剤であっても、表面を平滑化し微細な気孔を塞いで金属の輝きを出すには微細研磨砥粒に依存しています。
変色の放置よりも過剰洗浄が有害な理由
現場の直感に反する事実:過剰洗浄は全く洗浄しないことよりも有害です。
銅や真鍮の部品を研磨ペーストや強力な洗浄剤で繰り返し擦ると、表面が摩耗して不均一になります。凸部は素地が露出して不自然に光る一方、凹部は残渣を巻き込んでより速く黒ずみ、均一な自然変色よりもはるかに見栄えの悪い「*過剰洗浄*」と呼ばれるまだらな表面が残ります。
レッドステインが研磨だけで解決できない理由
レッドステインは単なる空気酸化ではなく、化学的汚染物質です。レッドステインは研磨コンパウンドの残渣や金属イオンが水分と反応して発生するため、事前に洗浄せずにバフ掛けや再バレル研磨を行っても効果はなく、赤い斑点が再発するだけです。再研磨を行う前に、清浄な洗浄工程で残渣を完全に除去しなければなりません。
効果的な作業手順
銅合金の確実なバッチ研磨には、厳格な6段階の工程フローが必要です。
6段階の生産工程
- ステップ1(診断): 変色、レッドステイン、脱亜鉛、パティナ(緑青)を識別する。
- ステップ2(残渣除去): 油分を脱脂し、古い研磨ペーストや銅粉を除去する。
- ステップ3(バレル研磨): 目標とするサテンまたは光沢グレードまでバレル研磨または研磨する。
- ステップ4(徹底水洗): 孔や凹部からすべてのコンパウンドや金属微粉を洗い流す。
- ステップ5(即時乾燥): 温風遠心乾燥機で脱水乾燥するか、加熱したコーンコブで完全に乾くまでバレル乾燥する。
- ステップ6(「保護」工程): クリアコート、ラッカー、または保護皮膜を塗布する。
残渣除去と即時乾燥を省略できない理由
残渣除去を怠るとレッドステインが発生し、即時乾燥を怠るとウォータースポットが残り一晩で変色を引き起こします。これこそが、排出時には光沢のあった部品が翌朝にはまだらになってしまう主原因です。
バッチ不良が最も多発する2大工程間引継ぎ
- 研磨から乾燥へ:水洗と乾燥の間で濡れた真鍮や銅を通い箱に放置すると、水分が蒸発する前に酸化が始まります。
- 乾燥からシーリングへ:未保護の青銅研磨品を外注クリア塗装業者へ輸送する際、段ボール箱内で数日放置されると輸送中に変色し、到着時に再研磨が必要になります。
銅合金の仕上げ単価が鋼より高い理由
銅合金は鋼より2つ多くの必須工程(残留物除去と即時シーリング)を要します。銅や真鍮の単価の高さは、機械価格ではなく追加工程に起因します。
| 工程 | 処理内容 | 省略時の影響 | 当社で製造? |
|---|---|---|---|
| 1 — 診断 | 4種の変色状態を判別 | パティナの破壊や不良真鍮の無駄なバレル研磨 | いいえ(目視確認) |
| 2 — 残留物除去 | 残留コンパウンドと銅粉の洗浄 | 筋状の赤染みが発生 | 一部(洗浄工程) |
| 3 — バレル研磨 | 目的のサテンまたは光沢グレードへ研磨 | 切削痕や変色が残留 | はい |
| 4 — 徹底水洗 | 穴からすべての石鹸分と微粉を洗い流す | 水ジミとその後の変色 | はい (リンスデッキ) |
| 5 — 即時乾燥 | 金属上に水滴を一切残さない | 水滴痕と一晩での急速な変色 | はい (遠心/コブ乾燥機) |
| 6 — 保護/コーティング | クリアコート、ラッカー、または封孔処理 | 研磨後の銅は大気中で再び黒ずむ | いいえ — 当社では製造していません |
銅合金用研磨メディアとコンパウンド
真鍮用バレル研磨メディア、真鍮向け研磨メディア、真鍮用バレルメディア、または真鍮に最適な研磨メディアをお探しのバイヤーには、低負荷で汚染のない設備構成が必要です。
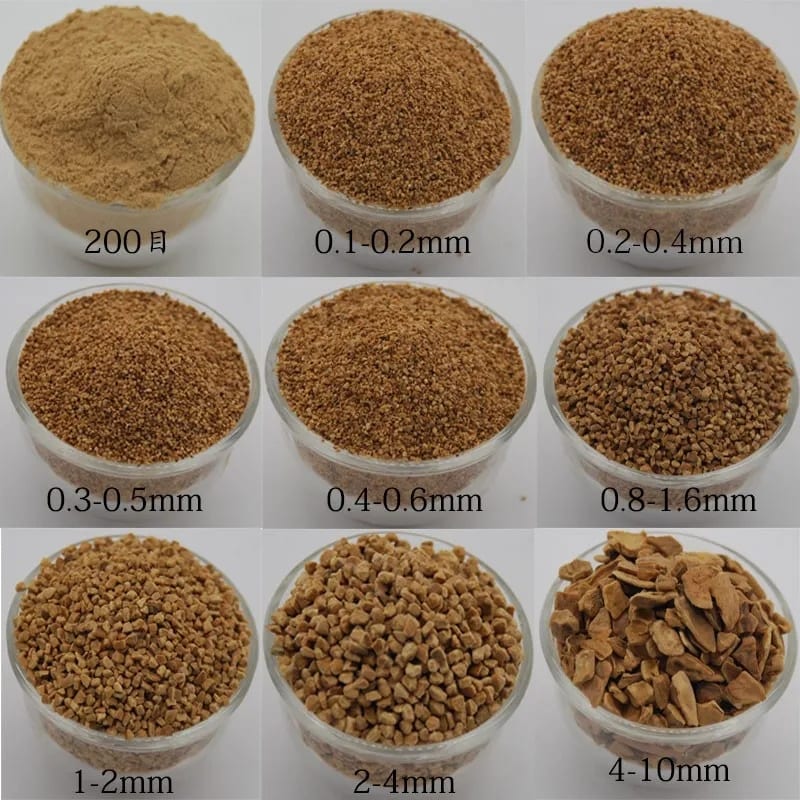
[図:真鍮および銅の段階的仕上げ用に配置された成形低密度プラスチックコーン、精密研磨セラミック球、処理済みクルミ殻乾式メディア粒]
軟質金属には優しい研磨メディアを — スチールメディアは厳禁
銅合金は軟質なため、重く粗い研磨石は金属を変形させ打痕をつけます。低密度プラスチックメディア、微細ポーセリンセラミック、または有機乾式メディア粒をご使用ください(アルミ・真鍮・鋼部品におけるセラミックとプラスチックメディアの選定方法を参照)。処理済みのクルミ殻やコーンコブは、水を使わない理想的な真鍮用洗浄メディアおよび真鍮用研磨メディアとして機能します。銅合金には絶対にスチールメディアを使用しないでください — スチールは軟質な銅を傷つけ、化学的汚染や電食(ガルバニック腐食)を引き起こします。
相互汚染防止ルール:銅合金には専用メディアバッチが必須
銅、真鍮、青銅は必ず専用のメディアバッチで処理してください。鋼やアルミのワークと混在させたり、メディアを共用したりしてはなりません。メディアの気孔に入り込んだ銅イオンや微粉は鋼やアルミに電食シミを発生させ、鋼のバリは軟質な真鍮に食い込みます。詳細なルールは、当社のガイド「真鍮用バレルメディアと汚染防止ルールが最優先される理由」をご覧ください。
銅合金用コンパウンドに潤滑性と変色防止性が同時に求められる理由
当社研磨コンパウンドの銅専用石鹸成分は、活性変色防止剤とともに高い潤滑性を提供してカジリを防ぎます。真鍮や銅に標準的なスチール用コンパウンドを使用すると、金属を侵食し黒ずみを早めます。
銅合金用メディア選定表
| メディア種別 | 最適用途 | 非推奨用途 | 重要ルール |
|---|---|---|---|
| プラスチックメディア | 軽度のバリ取りと梨地平滑化 | 深い研削目 | 銅・真鍮専用バッチで運用 |
| ファインセラミック | 湿式光沢バニシングと均一な光沢仕上げ | 薄肉品や繊細な細工 | 低振動エネルギーで運転 |
| 乾式有機(クルミ/コブ) | バレル研磨真鍮の精密光沢仕上げ | バリ取り | 水分を含まないため銅に最適 |
| スチールメディア | 銅合金には使用不可 | 銅を傷つけ汚染する | 非金属メディアのみ使用 |
当社の対応範囲と「ロック」工程の意味
ISO 00726Q01571R001およびCE認証を取得したXiamen Jin Tai Jin Grinding Technology Co.,Ltd.は、6製品ラインで21の装置プラットフォームと24の知的財産権に裏打ちされたマスフィニッシングシステムを製造しています。全対応範囲は製造対象と対象外の範囲をご覧ください。
当社装置の対応範囲
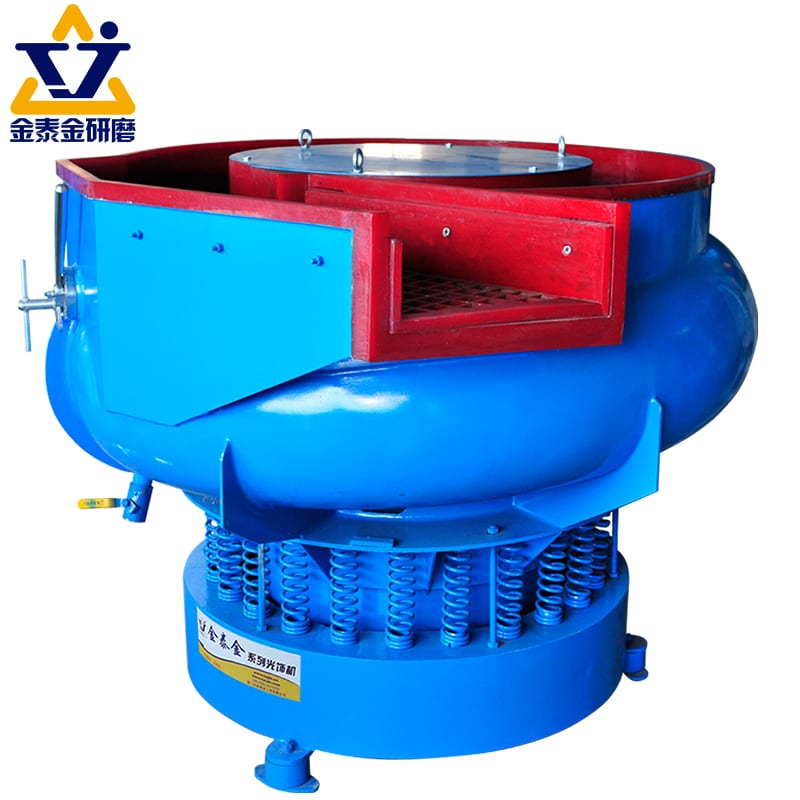
当社の装置カタログでは、ボウル型振動バレル研磨機、槽型振動研磨機、回転バレル研磨機、遠心研磨機、磁気研磨機、乾燥機を製造しています。また、専用の研磨メディア、有機系乾式研磨メディア(真鍮バレル研磨用メディアを含む)、防錆コンパウンドも供給しています。
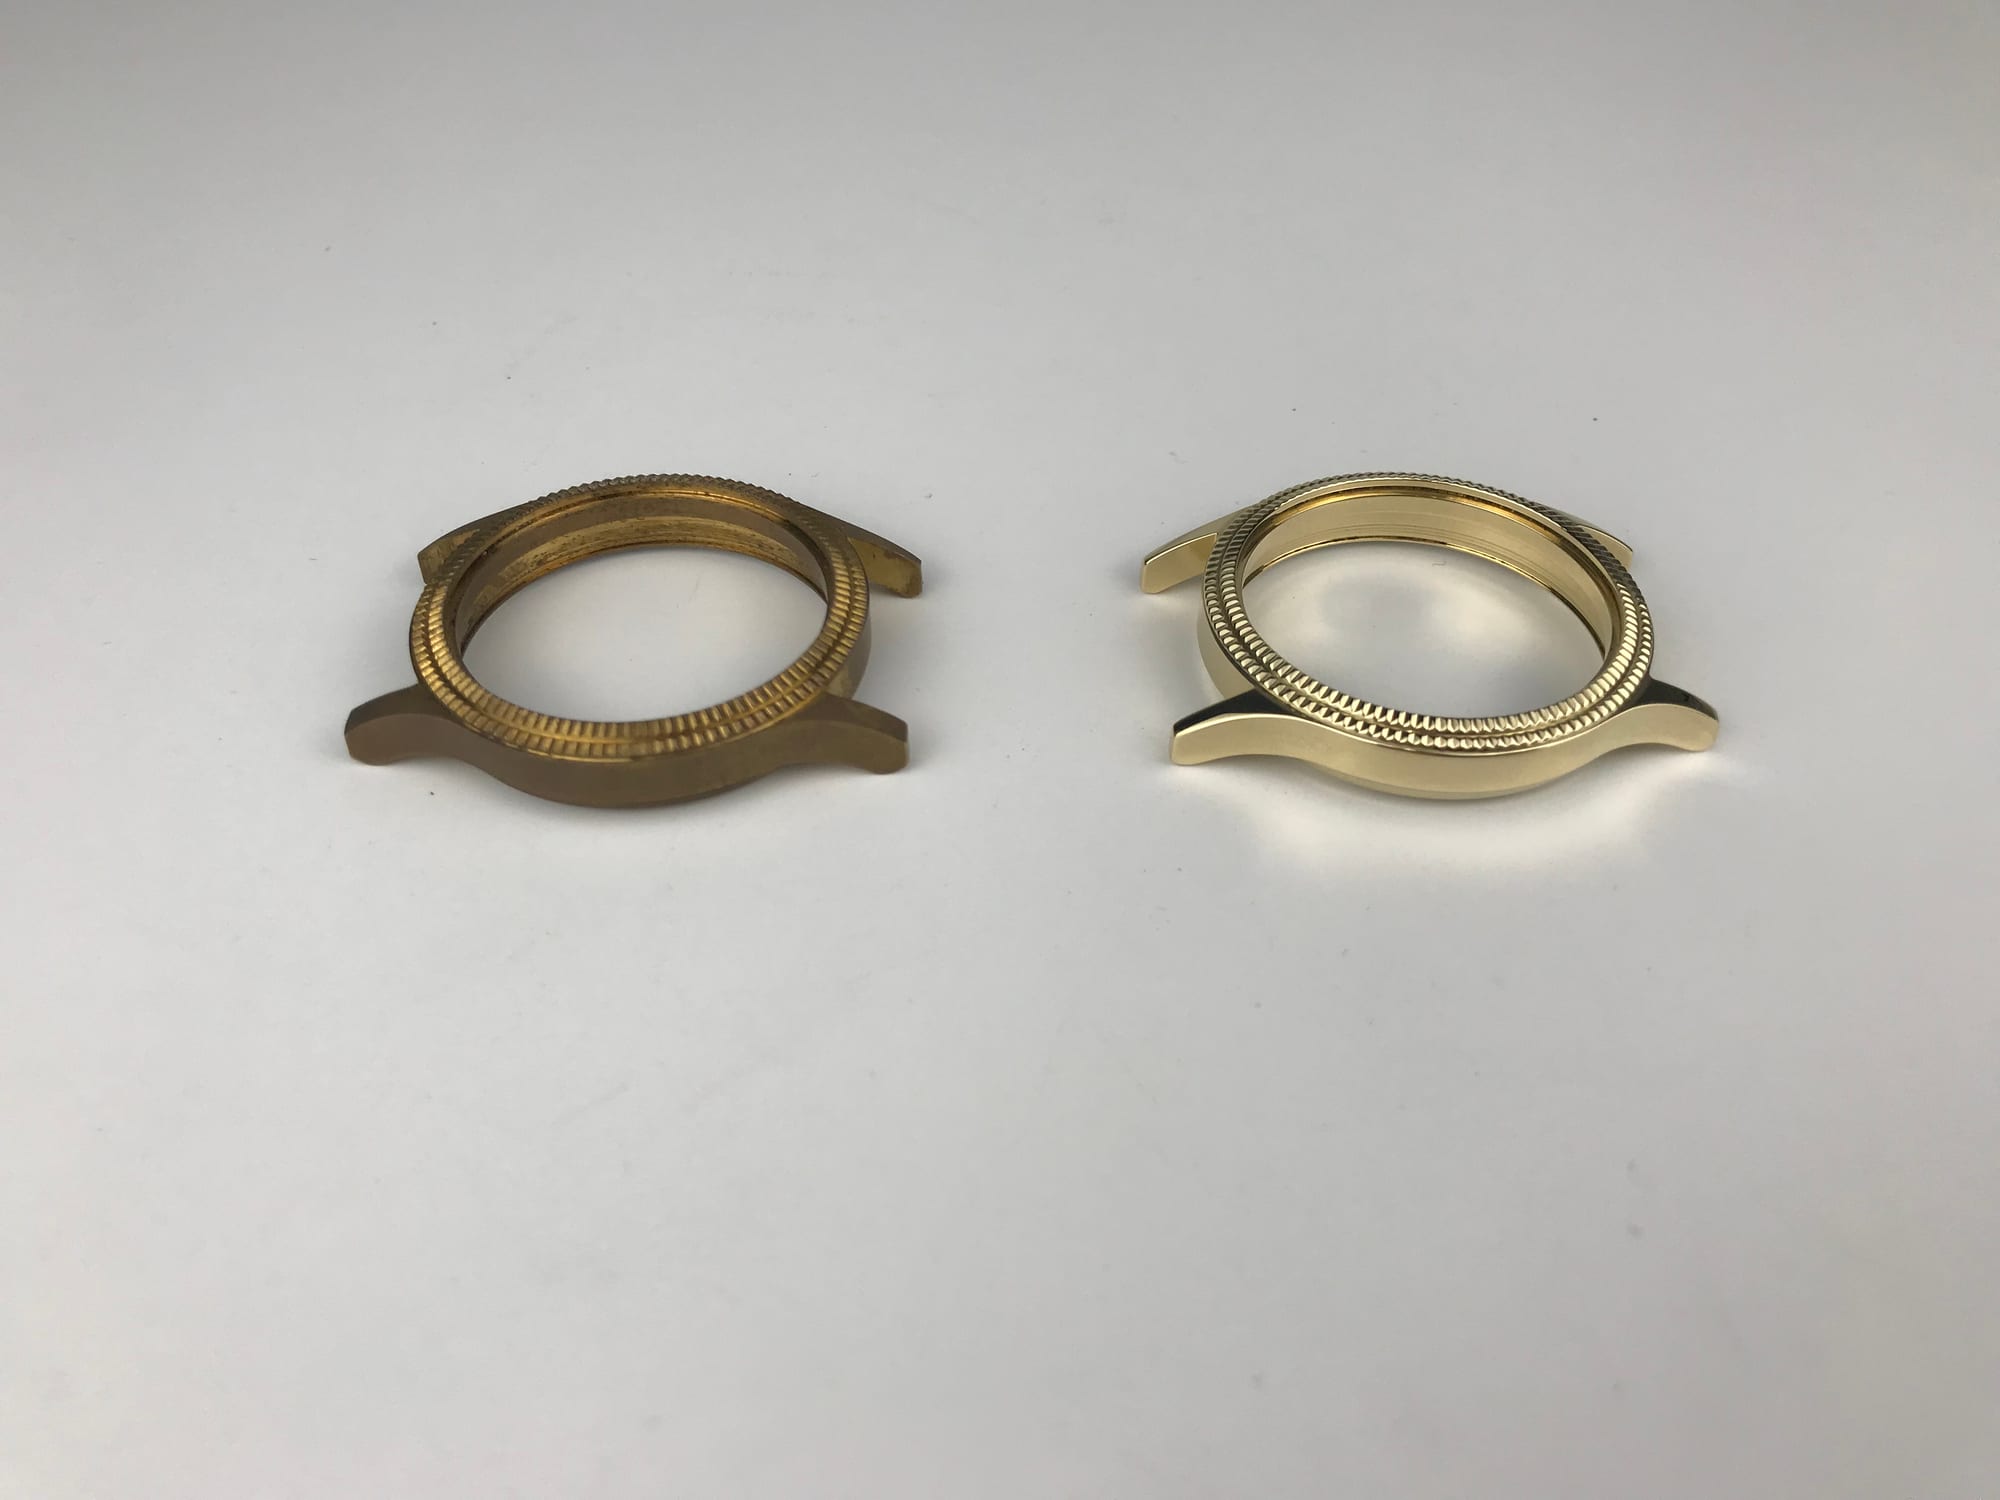
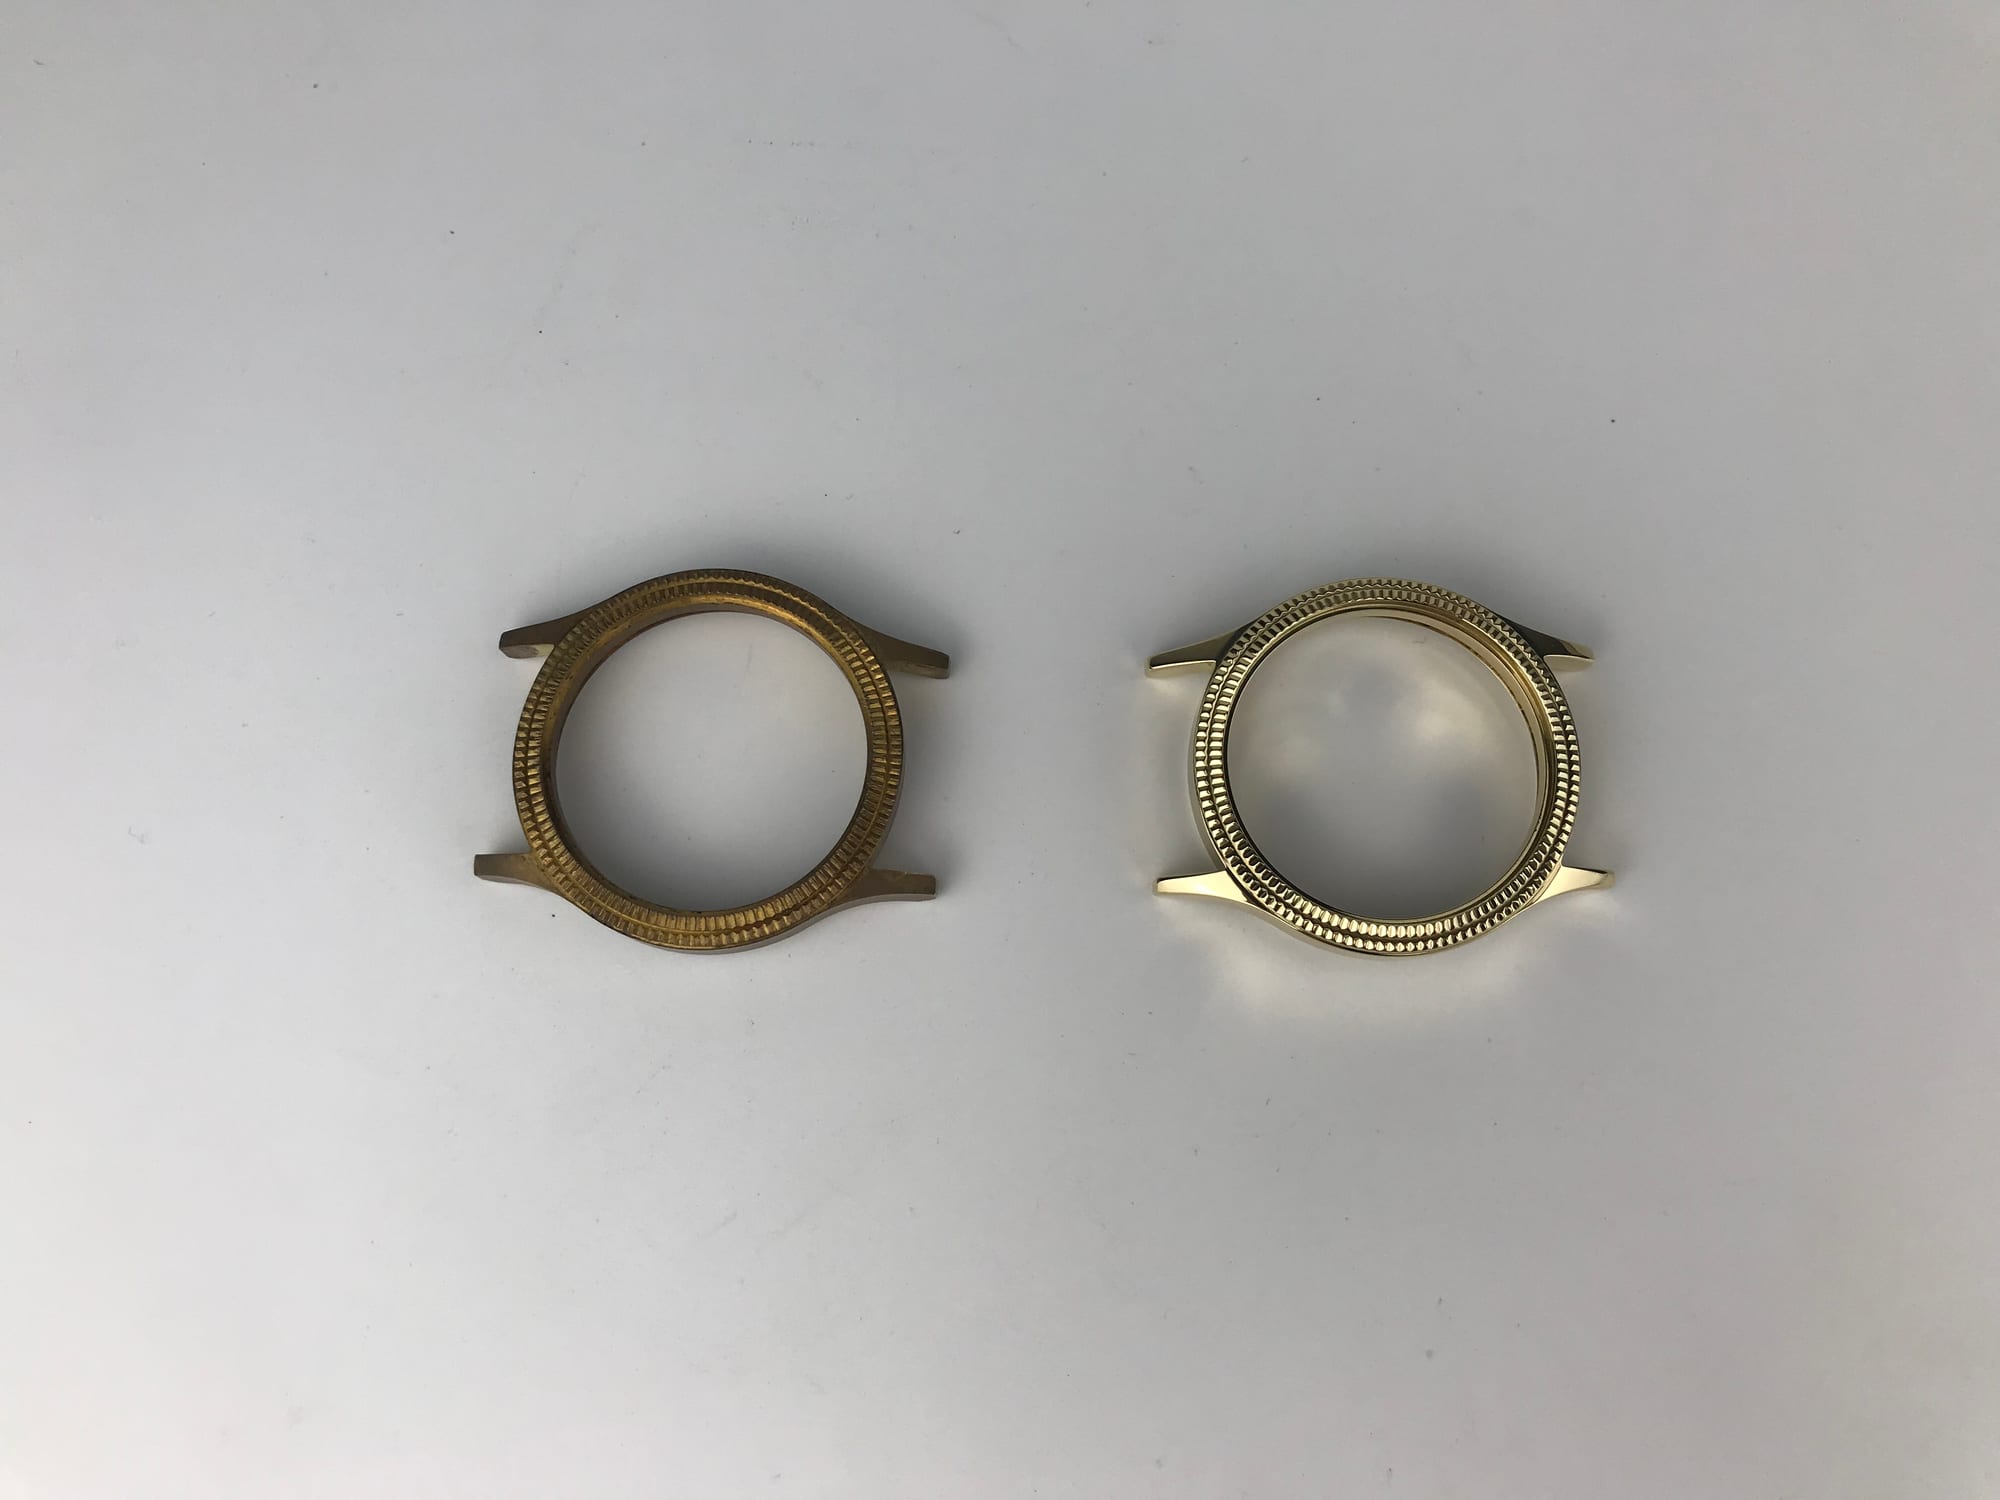
[FIGURE: 真鍮および銅の鋳造金物部品のビフォーアフター比較。鈍く酸化した表面が、乾式バレル研磨による均一で明るい光沢へと変化している様子]
当社が「ロック(クリアコート/ラッカー)」工程を製造しない理由
ステップ6(クリアコートやラッカーによるシーリング)こそが銅の輝きを長期維持する工程ですが、当社では塗装ラインを製造していません。これは、部品を研磨・洗浄し完全乾燥状態で仕上げる当社のマスフィニッシング装置と、お客様側の塗装ラインやコーティング業者との合理的な分業です。また、電気めっき、パティナ着色、手工具、受託再研磨加工も取り扱っていません。
対応境界の事前明記がプロジェクトを守る理由
この境界を率直に明示しなければ、バレル研磨機を購入するだけで無保護の銅が半永久的に輝き続けると誤解される可能性があります。実際には、封孔処理を行わない銅はいずれ外気で再び黒ずみます。
当社が保証する内容と次工程に委ねられる要素
当社が保証するのは、銅・真鍮・青銅部品が当社の研磨・乾燥ラインから光沢のある清浄な状態で仕上がることです。その輝きが維持されるかは次工程次第です。ワークの初期評価をご希望の場合は、鮮明な部品写真と仕上げ目標を添えてお問い合わせページよりご連絡ください。
よくあるご質問
銅におけるターニッシュとパティナの違い
ターニッシュは、大気中で生じる非意図的かつ均一な黒ずみであり、研磨により元の輝く金属光沢へと復元できます。一方、パティナは青銅や建築用銅材に意図的に形成される深く安定した酸化皮膜であり、作品に意匠的価値を与え、決して研磨で除去してはならないものです。
銅のターニッシュは洗浄だけで落とせますか?
いいえ。洗浄が表面の汚れを除去するのに対し、研磨は反応したターニッシュ層を取り除いて光反射を復元します。強力な化学洗浄剤やペーストで繰り返し擦ると過剰洗浄となり、均一な変色よりも見栄えの悪い、薄く色ムラのある表面になってしまいます。
研磨後に真鍮に赤い斑点が出るのはなぜですか?
局所的・方向性のある赤い斑点は「レッドステイン」と呼ばれる不良です。部品の十分な洗浄や即時乾燥を怠り、残留研磨コンパウンドや溶出した銅・鉄イオンが水分と反応することで生じます。
脱亜鉛腐食は修復可能ですか?
いいえ。脱亜鉛腐食は黄銅から亜鉛を溶出させ、脆弱で多孔質な粉状の海綿状銅を残します。これは不可逆的な構造損傷であり、研磨によって合金を復元することはできません。
黄銅や銅の部品にはどの研磨メディアを使用すべきですか?
相互汚染を防ぐため、銅専用バッチで低研削性メディア(低密度プラスチック、低エネルギーでの微粒セラミック、または水分を含まないクルミ殻やコーンコブ)を使用してください。銅合金にスチールメディアは絶対に使用しないでください。
研磨した銅はコーティングなしでも光沢を維持できますか?
いいえ。銅は空気と活発に反応し、ステンレス鋼のような自己修復性の不働態被膜を持たないため、クリアコート、ラッカー、または保護密閉容器で封止しない限り、露出した研磨された銅は時間の経過とともに再び黒ずみます。
 +86-592-2381506


 サポートされているIPv6ネットワーク
