


炭素鋼の研磨:スケール除去、清浄なバフ研磨、フラッシュ錆の防止

普通炭素鋼、軟鋼、低合金工具鋼は、工場の図面ではステンレス鋼とほとんど見分けがつかない。しかし、アンロードゲートが開くその瞬間まで気づかないことが多い。裸の炭素鋼にステンレス鋼用のバレル研磨レシピを適用すると、検査前にバッチがオレンジ色に変色したり、油性の黒いカーボンススに覆われたり、焼入れエッジに沿って酸によるダメージを受けたりする。
合金にクロムを含まない炭素鋼は、湿った槽内で自己修復性の不動態皮膜を再形成することは決してない。スケール除去からバフ研磨、熱乾燥に至るすべての工程で、バリ除去と同時に活性な鉄の化学状態を保護しなければならない。
本ガイドと当社プロセスライブラリとの関連:加工硬化して曇りが生じるがすぐには錆びないクロムニッケル系ステンレス鋼をお使いの場合は、ステンレス鋼のバレル研磨に関するガイドをご覧ください。アルミニウム、真鍮、鋼合金にわたるアンロード後の設備シーケンス全般については、バレル研磨後の分離・洗浄・乾燥をご参照ください。
ステンレス鋼用バレル研磨レシピが炭素鋼で失敗する理由
ステンレス製ブラケットの仕上げを既に行っている工場では、軟鋼のプレス加工品や機械加工した工具鋼ピンを同じ槽に同じ液剤投入量で装填してしまいがちである。1サイクルの中で、炭素鋼の研磨はステンレス鋼のオペレーターがほとんど遭遇しない4つの失敗モードを露呈する。

裸の鉄には自己修復性のクロム酸化皮膜がない
ステンレス鋼の耐食性は、研磨石が部品を研削する際に酸素を含む水中で再形成される薄いクロム酸化皮膜に由来する。普通炭素鋼、冷間圧延軟鋼、低合金機械構造用鋼には保護的なクロム障壁がまったく含まれていない。研磨材がミルスキンや機械加工酸化皮膜をせん断除去した瞬間、反応性の高い裸の鉄が溶存酸素と水に同時に曝される。槽内では、アルカリ性の防錆コンパウンドのブランケットのみがサイクル途中でのバッチの腐食を防いでいる。
酸性のステンレス用コンパウンドが黒いカーボンススを引き起こす
多くのステンレス用カットダウン液や光沢化液は、熱変色を除去しニッケルクロム表面を光沢化するために弱酸性で使用される。同じ酸性コンパウンドを中炭素鋼、ばね鋼、工具鋼に注ぐと、鉄マトリックスが選択的に溶解し、不溶性の鉄炭化物と遊離炭素が表面に残される。バレル研磨圧力の下で、研磨石がその緩んだ炭素を表面の細孔にこすり込み、普通の水では洗い流せない頑固な黒いススとなる。
無制御の酸は焼入れ鋼に水素リスクを生む
焼入れ炭素鋼のファスナー、スプリングクリップ、ダウエルピン、熱処理済み工具ブランクは高い内部引張応力を有している。オペレーターが暗色の焼入れスケールをより速く除去しようとして、未緩衝の酸性洗浄液を振動研磨機に投入すると、酸反応により裸の金属面で原子状水素が発生する。焼入れ鋼の粒界に拡散した水素は、研磨済み部品が外観検査に合格したずっと後になって、荷重下で遅れ脆性割れを引き起こす可能性がある。
過剰研磨は泡層中に反応性鉄微粉を生成する
オーステナイト系ステンレス鋼は低速切削で加工硬化するため、オペレーターはサイクルを延長したくなるが、普通軟鋼は装填開始から勢いよく切削される。バリ取りに必要な時間を超えて炭素鋼バッチを運転すると、底面ドレンが排出するよりも速く母材を微細な灰色鉄スワーフに研削してしまう。懸濁した鉄微粉が劣化した浴中で酸化すると、茶色のスラッジがすべての部品に再付着する。
受入表面状態が第一工程の薬液を決定する
鋼の研磨方法を一貫して求める者は、研磨材や石鹸を選ぶ前に金属表面を覆っているものを検査しなければならない。生のプレス加工潤滑油、熱間圧延ミルスケール、炉内焼入れスケールは、それぞれまったく異なる初期薬液を必要とする。

プレス潤滑油を付着したプレス加工品・機械加工ブランク
冷間圧延プレス品、スクリューマシンブッシング、旋削シャフトは通常、重い酸化スケールなしで到着するが、粘性のあるプレス潤滑油、絞り加工グリース、切削液を付着している。油性部品に酸性スケール除去剤から始めると、酸は重油を乳化できないため失敗する。グリースはセラミックストーンに転写され、研磨材チャージを目詰まりさせる。代わりに、第一工程では仕上げコンパウンドラインの`JTJ25`粗研磨金属カットダウンコンパウンドまたは`LC10`バリ取り液を使用し、新鮮な鉄を保護しながら油分を除去する。
熱間圧延ミルスケールと炉内熱処理焼入れスケールの違い
熱間圧延構造用鋼板、レーザー切断軟鋼ブランク、鍛造品は、熱間加工中に形成された暗青灰色のミルスケールに覆われて到着する。熱処理炭素鋼と低合金工具鋼は異なる外殻を持つ:炉内焼入れスケールと焼き付いた焼入れ油の炭化物が混在している。いきなり細粒研磨材に移行するとミルスケールが不均一に剥がれ、明るい金属に囲まれた暗い島が残り、後工程のメッキを損なう。
MC8による時間管理された除錆工程と中和処理
非焼入れ炭素鋼鍛造品や保管ブランクが赤錆や、アルカリ性石鹸では除去が遅すぎる強固なミルスケールを有する場合、`MC8`除錆液による短時間の時間管理された第一工程で酸化物の結合を緩め、セラミックストーンで清浄にせん断除去する。`MC8`浴から直接乾燥機へ部品をアンロードしてはならない。槽を開放ドレンで十分にフラッシュした後、`LC10`または`JTJ25`によるアルカリ性中和洗浄を実施し、残留細孔酸性分がオレンジ錆を発生させないようにする。
焼入ればね鋼・工具鋼向けの機械的アルカリ性スケール除去
部品が浸炭焼入れ、ばね焼戻し、または高強度に熱処理されている場合は常に、酸性スケール除去剤を工程カードから完全に除外する。高速切削セラミックトライアングルとアルカリ性`LC10`バリ取りコンパウンドを組み合わせ、活発なフロースルーフラッシングにより、軽度の焼戻し酸化皮膜を機械的に除去する。機械的切削は強固なスケールではやや時間がかかるが、酸による孔食を防ぎ、高強度鋼を水素脆化から保護する。
| 受入鋼材状態 | 表面障壁 | 第一工程薬液 | 防止する主なリスク |
|---|---|---|---|
| 油性プレス品・CNCブランク | プレス潤滑油、クーラント | アルカリ性`JTJ25`または`LC10` | グリースによる研磨材の目詰まり |
| 熱間圧延レーザーブランク | 青灰色ミルスケール、ドロス | 時間管理された`MC8`、続いて`JTJ25` | 斑状の未剥離スケール島 |
| 錆付き素材または鍛造品 | 橙赤色の酸化物孔食 | 短時間 `MC8`、続いて `LC10` | 細孔からの酸持ち越し滲出 |
| 油焼入れ炭素鋼 | スケール上の焼付き油炭化物 | まずアルカリ性 `JTJ25` で脱脂 | 表面の黒色カーボンスス |
| 焼戻しばね鋼および工具鋼 | 焼戻し色+内部応力 | 厳密にアルカリ性の `LC10` 切削 | 酸による水素脆性割れ |
セラミックバリ取りから鋼および磁器バニシングまで
油分と酸化スケールを母材を変色させることなく除去できたら、炭素鋼のバリ取りとバニシングは規律ある多段階の進行に従います。鋭いエッジのバリ取りと光沢面の生成を一回の槽投入で行おうとしても、鋼では決してうまくいきません。

アングルカットセラミックメディアによる第一段階カットダウン
一次バリ取りは、褐色溶融アルミナを配合したビトリファイドセラミック三角またはアングルカット円柱に依存し、機械加工のロールオーバーバリ、プレス打ち抜き出口バリ、レーザーエッジ粗さを削り取ります。`JTJ25` または `LC10` を用いて機械を連続開放ドレン流動に保ち、研磨された鉄スウォーフと破砕砥粒を直ちに洗い流してください。セラミック密度とボンド硬度をより軽い合成ボディと比較する方法については、5種類のタンブリングメディアボディの比較をご参照ください。
プレバニシング平滑化を省略すると波状オレンジピールが残る理由
粗いセラミックメディアはバリをきれいに除去しますが、平坦な炭素鋼面に鋭いスクラッチピークを残します。粗い第一段階セラミックストーンから直接鋼球バニシング槽へ部品を移すと、重い非研磨球は粗いピークを微細な谷間に折り込むだけです。腕の長さから見ると光沢があるように見えますが、近くで検査すると波状オレンジピールが洗浄水を閉じ込め、すぐに腐食します。まず細いセラミック円柱で平滑化すれば、それらのピークをきれいに平らにできます。
硬化鋼メディアとJTJ60による高圧バニシング
ブラケット、ハンドツール、またはハードウェアラッチが高密度で鏡のような金属光沢を必要とする場合、第三段階は非研磨の鋼仕上げメディア(硬化鋼球、ボールコーン、またはピンなど)に移行します。`JTJ60` 微細金属研磨液と組み合わせると、滑らかな鋼メディアは寸法取り代を除去することなく残留マイクロピークを冷間で拭き取り、緻密で明るい表面に仕上げます。鋼バニシングメディアはアルカリ性インヒビターに浸漬するか、実行間に洗浄・乾燥させて、錆びたメディアが後続バッチを孔食しないようにしてください。
磁器球とHM3による低衝撃光沢化
重い鋼メディアはボウルまたはバレル内で大きな質量圧力を及ぼし、研削ベベルに傷を付けたり、細かい外ねじを潰したり、薄い軟鋼プレス品を変形させたりする可能性があります。形状が鋼対鋼の衝撃に耐えられない場合、代わりに高密度白色アルミナ磁器球と `HM3` 研磨コンパウンドで最終光沢化を行ってください。磁器は切削砥粒を含まず、微細な形状上を滑らかに滑り、エッジピーニングなしで清浄な外観仕上げまたはプレート前仕上げを実現します。
| 工程段階 | メディアボディ&形状 | コンパウンド | 鋼への機械的作用 |
|---|---|---|---|
| ゼロ段階:デスケール | 粗セラミック三角 | `MC8` 続いて `LC10` | 未硬化素材のミルスケールを破砕 |
| 第一段階:カットダウン | 高速切削セラミック三角 | `JTJ25` または `LC10` | バリを剪断し均一なエッジ半径を形成 |
| 第二段階:平滑 | 細セラミック円柱 | `LC10`バッファー | バフ研磨前に粗いピークを均す |
| ステージ3A:スチール | 焼入れ鋼球/円錐 | `JTJ60`液 | 深い鏡面光沢のための高圧ワイプ |
| ステージ3B:ポーセリン | アルミナ磁器球 | `HM3`コンパウンド | 薄いエッジ向けの低衝撃光沢仕上げ |
フラッシュ錆が発生する湿式から乾式への移行ウィンドウ
工業的な鋼研磨では、仕上げ機内部よりも、分離スクリーンから乾燥バスケットへの短い移動の間に多くのバッチが台無しになります。荷降ろし中にフラッシュ錆が発生する理由を理解することが、それを防ぐ鍵です。
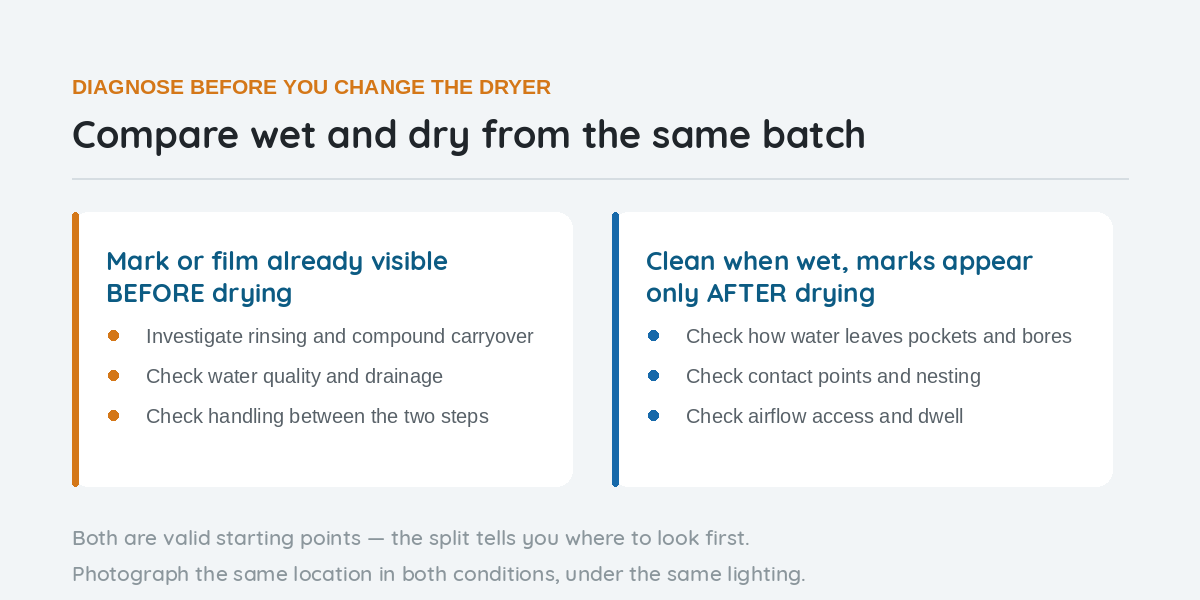
泡が洗い流されるまさにその瞬間に、切り出したばかりの鋼が最も速く腐食する
振動バレルや回転バレルが稼働している間、`LC10`、`JTJ25`、または`JTJ60`のアルカリ性界面活性剤が部品を覆い、溶存酸素を緩衝します。問題は、オペレーターがコンパウンドの供給を止め、分離前に泡を洗い流すため普通の水道水を槽に満たしたときに始まります。アルカリ性コンパウンドの膜を未緩衝の水道水で洗い流すと、化学的に活性な研削直後の鉄が、薄く急速に蒸発する水層の中で空気にさらされるのです。
水道水中のミネラルと滞留した一時保管トート
普通の水道水には溶存酸素、カルシウム硬度、微量の塩化物が含まれ、裸の炭素鋼上で電解質として作用します。加熱されていない部品上で水滴が縮むにつれ、溶存塩類が水滴の縁に濃縮してオレンジ色のリング状シミを形成します。オペレーターが別の機械を荷降ろしする間、分離した鋼部品をプラスチックトート内で濡れたまま放置すると、トートが乾燥機に届く前に目に見える茶色のシミが確実に発生します。
平坦面間や止まりねじ内部に閉じ込められた毛細管水
バスケットに入る際に外面がきれいに見えても、部品形状が隠れた水分トラップを生み出します。平らな軟鋼ワッシャーやプレスシムは、スライドガラスのように濡れたまま密着し、温風が届かない合わせ面間に毛細管水を閉じ込めます。止まりタップ穴、座ぐり、圧延継ぎ目はねじ山の谷に水滴を保持し、梱包後数時間で仕上げ面にオレンジ色の筋を滲ませます。
槽容積ではなく乾燥バスケット容積に合わせたバッチ排出
鋼の研磨を大量に行う際のセル設計で最も高くつく誤りの一つは、大きな振動バレルと小さなバッチ乾燥機を組み合わせることです。1回のバレル排出で連続する3つの乾燥バスケットが満杯になると、2回目と3回目の積載分は順番を待つ間、工場内の空気中で濡れたまま放置されます。乾燥機のサイクルペースを分離バッチを連続的に処理できるよう設定するか、残りの部品をアルカリ性コンパウンド流下でタンブリングさせながら槽を段階的に排出してください。
アルカリ性抑制リンスと即時熱風乾燥
タンブリング後のフラッシュ錆を確実に防ぐには、リンスと乾燥をシフト交代時の2つの気軽な後片付け作業ではなく、1つの連続した化学的・熱的なハンドオフとして扱う必要があります。
最終リンスの水道水をアルカリ性抑制リンスに置き換える
裸の炭素鋼に最後に触れる液体を生の水道水にしてはなりません。緩んだスワーフと使用済み研磨泡を洗い流した後、分離した部品を乾燥機に入れる前に、清潔で弱アルカリ性の防錆リンス浸漬またはスプレーバーに直ちに通してください。この薄い水溶性不動態化膜が微量の塩化物を中和し、金属にべたつくグリースを残すことなく加熱乾燥を通じて裸の鉄を保護します。
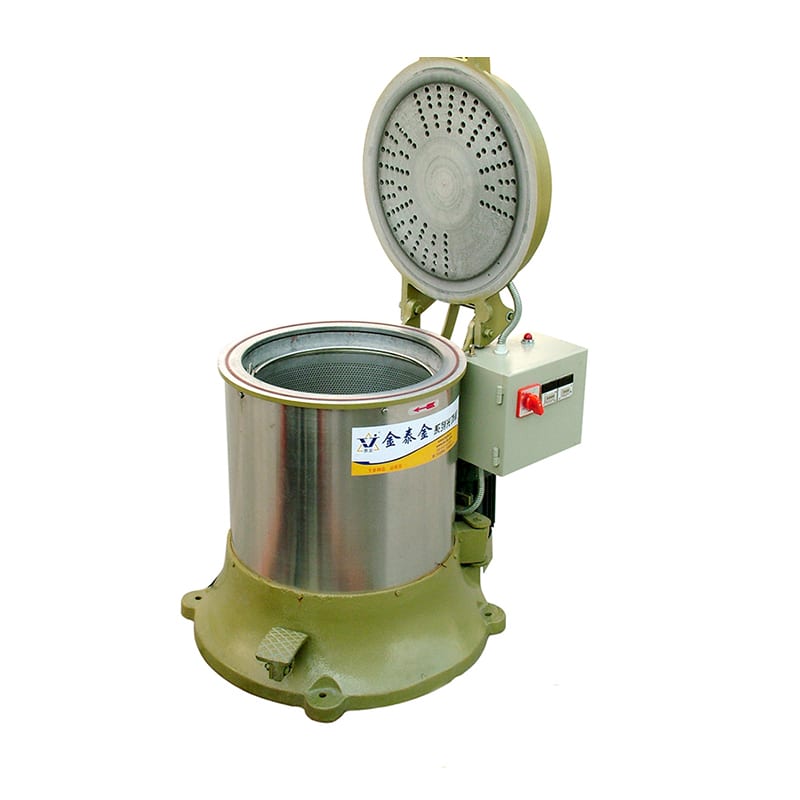
熱風遠心スピンドライヤーでバルク水を振り切る
温風だけで鋼上の厚い滞留水を蒸発させると、溶存ミネラルが研磨面に焼き付きます。熱風遠心スピンドライヤーは両方の問題を順に解決します。高速バスケット回転がまず凹部から自由な水滴を機械的に振り飛ばし、内蔵の加熱ブロワーが残りの水分膜を除去します。溶存塩類は部品上で乾燥するのではなく振り切られた水とともに去るため、鋼は乾燥したスポットなしの状態で出てきます。
平らなプレス品や打痕に敏感な仕上げ向けの温風吸収コブ乾燥
遠心バスケットは回転が始まると部品を静止させますが、重い鏡面バフ仕上げ工具鋼を積載すると微かな接触打痕が残ることがあり、濡れた平らなシムはバスケット壁に張り付いたままになることがあります。回転式または振動式コブ乾燥機内で温めた処理済みトウモロコシ穂軸乾燥メディアを通して部品をタンブリングすると、水分と汚れ膜を吸収しながら物理的に面を引き離して拭き取ります。粒が止まり穴に詰まらないよう、コブ乾燥は開放的な形状に限定してください。
袋の密封や保管油の塗布前に乾燥鋼を冷却する
加熱乾燥機から熱い炭素鋼部品を直接取り出してプラスチックライナー内に密封すると、隠れた結露トラップが生じます。袋内に密封された温かい空気は工場の湿度を運び、段ボールが倉庫の床で一晩冷えるにつれて金属に当たって液体の水滴に再凝縮します。乾燥した部品はまず通気性のあるトート内で室温まで冷却し、その後防錆油に浸漬するか腐食抑制紙で梱包してください。
| 部品形状&仕上げ | 最終リンス工程 | 乾燥経路 | 乾燥後の取扱ルール |
|---|---|---|---|
| 剛性ブラケット&鍛造品 | アルカリ性防錆浸漬 | 加熱式遠心スピンドライヤー | 袋詰め前に開放容器内で冷却 |
| 止まり穴付きブロック | 清浄なアルカリ性インヒビター添加リンス | 遠心スピン+ポケット検査 | 閉じ込められたボア液滴を先に除去 |
| 薄肉平ワッシャー&シム | 低泡性防錆リンス | 温風処理コーンコブ乾燥機 | 給油前にコブ粉を篩別 |
| メッキ前鋼製金物 | メッキ対応アルカリ性リンス | 清浄な遠心熱風スピン | 蓋付きコンテナで乾燥搬送 |
メッキ・ブルーイング・粉体塗装のための炭素鋼前処理
バレル研磨に不慣れな購買担当者は、軟鋼を鏡面光沢までバフ研磨すれば屋外で永久に輝き続けると期待することがあります。事前に冶金学的な現実を正直に伝えておくことで、後日の現場腐食クレームを防げます。

バレル研磨はコーティングの代替ではなく前処理である
鋼メディアや磁器球による圧縮ワイピングは微細な谷を平滑化し、真の表面積を低減し、粗いサンドブラストや機械加工された鉄と比較して屋内での変色を遅らせます。それでも、機械研磨によって普通炭素鋼がステンレス鋼になることは決してありません — 雨、手汗、湿気に曝された裸の鉄は、バリアコーティングなしでは依然として酸化します。バレル研磨は、電気メッキ、黒色酸化ブルーイング、リン酸塩処理、粉体塗装、保護油塗布の前段階の精密前処理として位置づけてください。
下流のメッキ浴・黒色酸化浴に合わせた錆防止剤の選定
倉庫のコンテナ内で炭素鋼を保護するものが、廊下の先のメッキ槽を汚染することがあります。重質石油系オイル、ラノリン皮膜、シリコーン含有石鹸はメッキ工場の水性アルカリ洗浄剤を弾き、亜鉛やニッケルの析出を剥離させ、黒色酸化仕上げをまだらに変色させます。バレル研磨した鋼を社内または外部のコーティングラインに供給する場合は常に、メッキ業者の前洗浄浴と適合する清浄な水リンス可能なアルカリ性インヒビターを使用してください。
角部のR取りが打ち抜きシャープエッジ沿いのコーティング後退を防ぐ
レーザー切断や金型打ち抜きされた炭素鋼部品は、液体塗料、粉体塗装、電気亜鉛メッキが硬化中や析出中に薄く後退する鋭利なエッジや出口バリを有しています。現場の錆は、平坦面が腐食するはるか前に、こうした塗膜の薄い角部からほぼ必ず発生します。一次工程のセラミックタンブリング中に周縁エッジを滑らかで均一なRに仕上げることで、下流のコーティングが角部を均一に覆うことができます。
サンプル試作時の屋内保持時間チェックの実施
炭素鋼レシピを検証する際、乾燥機から出た部品の輝きだけで成功を判断してはいけません。乾燥した試作部品を数点、未梱包のまま実際の工場空気中でラックに載せ、同じ鋼材ロットの未処理対照部品と並べて保持し、コーティング前の実際の保管期間中にピンポイント変色がないか確認してください。水、コンパウンドコード、乾燥工程を再現可能な形で記録するため、表面仕上げサンプル試験準備のための購買担当者チェックリストに従ってください。
当社の製造範囲とその境界
1992年に厦門で設立されたXiamen Jin Tai Jin Grinding Technology Co.,Ltd.では、金属加工工場が社内で炭素鋼のバリ取り、スケール除去、バフ研磨、乾燥に使用する機械、メディア、コンパウンドを製造しています。当社が何を製造し、どこに境界があるかを明確に示すことで、チームは推測なしに生産セルを計画できます。

厦門工場で製造する設備、メディア、コンパウンド
21の機械プラットフォーム — CE適合証明書M.2023.206.C88121に基づく8の縦型モデルと、M.2023.206.C88120に基づく13の横型モデル(2023-07-25から2028-07-24まで有効) — にわたり、振動バレルおよび振動槽、回転バレル、遠心ディスク式および遠心バレル式研磨機、磁気研磨機、分離機、熱風乾燥機およびコブ乾燥機を製造しています。当社の品質システムはISO 9001証明書00726Q01571R001(2026-06-03から2029-06-02まで有効、認証参照)の下で運用され、24件の取得済み中国知的財産権(1件の発明特許、17件の実用新案、6件の意匠特許)に裏付けられています。セラミック、プラスチック、鋼、磁器、有機メディアに加え、当社は8種類のコンパウンドを配合しています:`LC10`、`MC8`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`HM3`。
請負タンブリング加工ではなく生産セルを製造する理由
鋼研磨を探している工場は、定期的なパレットを当社に送って受託処理できるかとよく尋ねます。当社は請負仕上げ加工工場ではありません — メーカーや請負工場が自社の現場で運用する機械と消耗品を設計・製造しています。標準機は25〜35日、カスタム品は45〜60日で出荷されます。
当社の範囲外である下流のメッキ、ブルーイング、ブラスト処理
炭素鋼部品はバレル研磨から防食処理へと移行するため、当社は境界を事前に明示しています(金属仕上げにおける当社の業務範囲と対象外業務参照):
- 電気メッキ、亜鉛ニッケルコーティング、高温黒色酸化ブルーイング、リン酸塩処理、電着塗装、粉体塗装は行いません。
- サンドブラストキャビネット、ショットブラスト機、熱処理炉、多段ケミカル洗浄トンネルは行いません。
- 気化性腐食防止包装フィルム、石油系スラッシングオイル、部品加工の下請けは行いません。
炭素鋼構成レビューのために共有すべき詳細
炭素鋼部品のエンジニアリング評価および設備提案については、部品の写真または図面に加え、現場の4つの事実(入荷時の鋼材状態(油付きプレス品、熱延スケール付き、または熱処理済み)、シャープさを保つべき基準エッジまたはねじ部、コーティング前の屋内放置時間、後工程のめっきまたは塗装ライン)をお送りください。お問い合わせから当社エンジニアにご連絡ください。
よくある質問
炭素鋼の研磨にステンレス鋼用のバレル研磨剤を使用できますか?
通常はできません。特にステンレス用レシピで`JTJ20`のような酸性液体を使用している場合は避けてください。酸性または未緩衝のステンレス用薬剤は炭素鋼や工具鋼の露出した鉄を侵し、槽内に黒色のカーボンススを発生させ、取り出し時にオレンジ色のフラッシュ錆を招き、焼入れ部品では水素脆化のリスクを生じます。炭素鋼にはアルカリ性の`JTJ25`または`LC10`を切削用に、`JTJ60`または`HM3`をバニシング用に切り替えてください。
軟鋼や工具鋼部品のバレル研磨後にフラッシュ錆を防ぐにはどうすればよいですか?
濡れた裸の鋼が空気や水道水に触れる隙をすべて排除してください。取り出しまでアルカリ性研磨剤を流し続け、最終の水道水リンスを清浄なアルカリ性防錆リンス浸漬に置き換え、分離したバッチを直接加熱式遠心脱水乾燥機または温風処理トウモロコシ芯乾燥機に移してください。濡れた部品がコンテナ内で待たされることのないよう乾燥機の能力を選定し、袋詰め前に部品を冷却してください。
熱処理スケールはMC8酸性研磨剤で除去すべきですか、それともセラミックメディアだけで除去すべきですか?
まず鋼の硬さを確認してください。未焼入れの熱延軟鋼や錆びた鍛造品では、短時間の時間管理された`MC8`脱錆工程に続いて直ちに開放排水フラッシングとアルカリ性`LC10`または`JTJ25`中和運転を行うことで、重い酸化皮膜を迅速に除去できます。焼入ればね鋼、高強度ファスナー、熱処理工具鋼では水素脆化を防ぐため酸性デスケーラーを省略し、アルカリ浴中で高速切削セラミックメディアにより機械的にスケールを剥離してください。
鋼メディアで炭素鋼をバニシングすると屋外での錆びを防げますか?
いいえ。焼入れ鋼球と`JTJ60`、または磁器球と`HM3`による炭素鋼のバニシングは、微細な凸部を平滑化し表面粗さを減少させ、生の機械加工鋼と比較して短時間の屋内変色を遅らせます。しかし機械的研磨は普通鋼にクロム障壁を付加するものではありません。屋外の湿気、汗、高湿度保管にさらされる炭素鋼部品は、後工程のめっき、黒染め、塗装、または防錆油処理が依然として必要です。
炭素鋼にはどの乾燥機が適していますか:遠心脱水乾燥機かトウモロコシ芯メディアか?
乾燥機は部品の形状と表面敏感性に合わせて選定してください。熱風遠心脱水乾燥機は、剛性ブラケット、機械加工ブロック、電解めっき前の凹部のある部品に適しています。回転により閉じ込められた水分を飛ばし、加熱空気が粉塵なく乾燥を仕上げるためです。温風処理トウモロコシ芯メディアは、濡れると互いに張り付く平ワッシャーや、バスケット内で傷が付く可能性のある鏡面バニシング工具に適していますが、部品に狭い止まり穴がないことが条件です。
 +86-592-2381506


 サポートされているIPv6ネットワーク
