


`バニシング金属仕上げ`ガイド:`304`ボール&`高アルミナ`で深いミラー光沢を実現する方法
`304`/`316`ステンレス製バルブ、鍛造合金製ハンドツール、真鍮製配管継手、あるいは`6061`アルミブラケットに`バニシング金属仕上げ`を指定する製造エンジニアや仕上げ工程の監督者は、重量のある研磨メディアであればどのようなものでも未加工の切削部品を鏡のように磨けると誤解しがちです。しかし実際には、真のバニシング加工はゼロ砥粒のステージ2塑性圧縮プロセスであり、ステージ1の砥粒切削とはまったく別物です。事前にステージ1で均一な`Ra`平滑化を行わなければ、重量級の`304`ステンレスボールや鉄分フリーの`高アルミナ`球を用いても、深い切削条痕の山(凸部)だけが明るくなり、谷(凹部)には曇ったオレンジピール状の肌が残ってしまいます。規律あるステージ1の平滑化と、精密に調整されたステージ2バニシング用薬液(`JTJ20`、`JTJ25`、`JTJ60`、`JTJ50`、`HM3`)、さらに加熱式`35A`/`70A`遠心乾燥を組み合わせることで、複数シフトの量産ラインでも鮮明で深みのある光学的ミラーコントラストを安定して得られます。
`バニシング金属仕上げ`の物理メカニズムと砥粒切削の違い
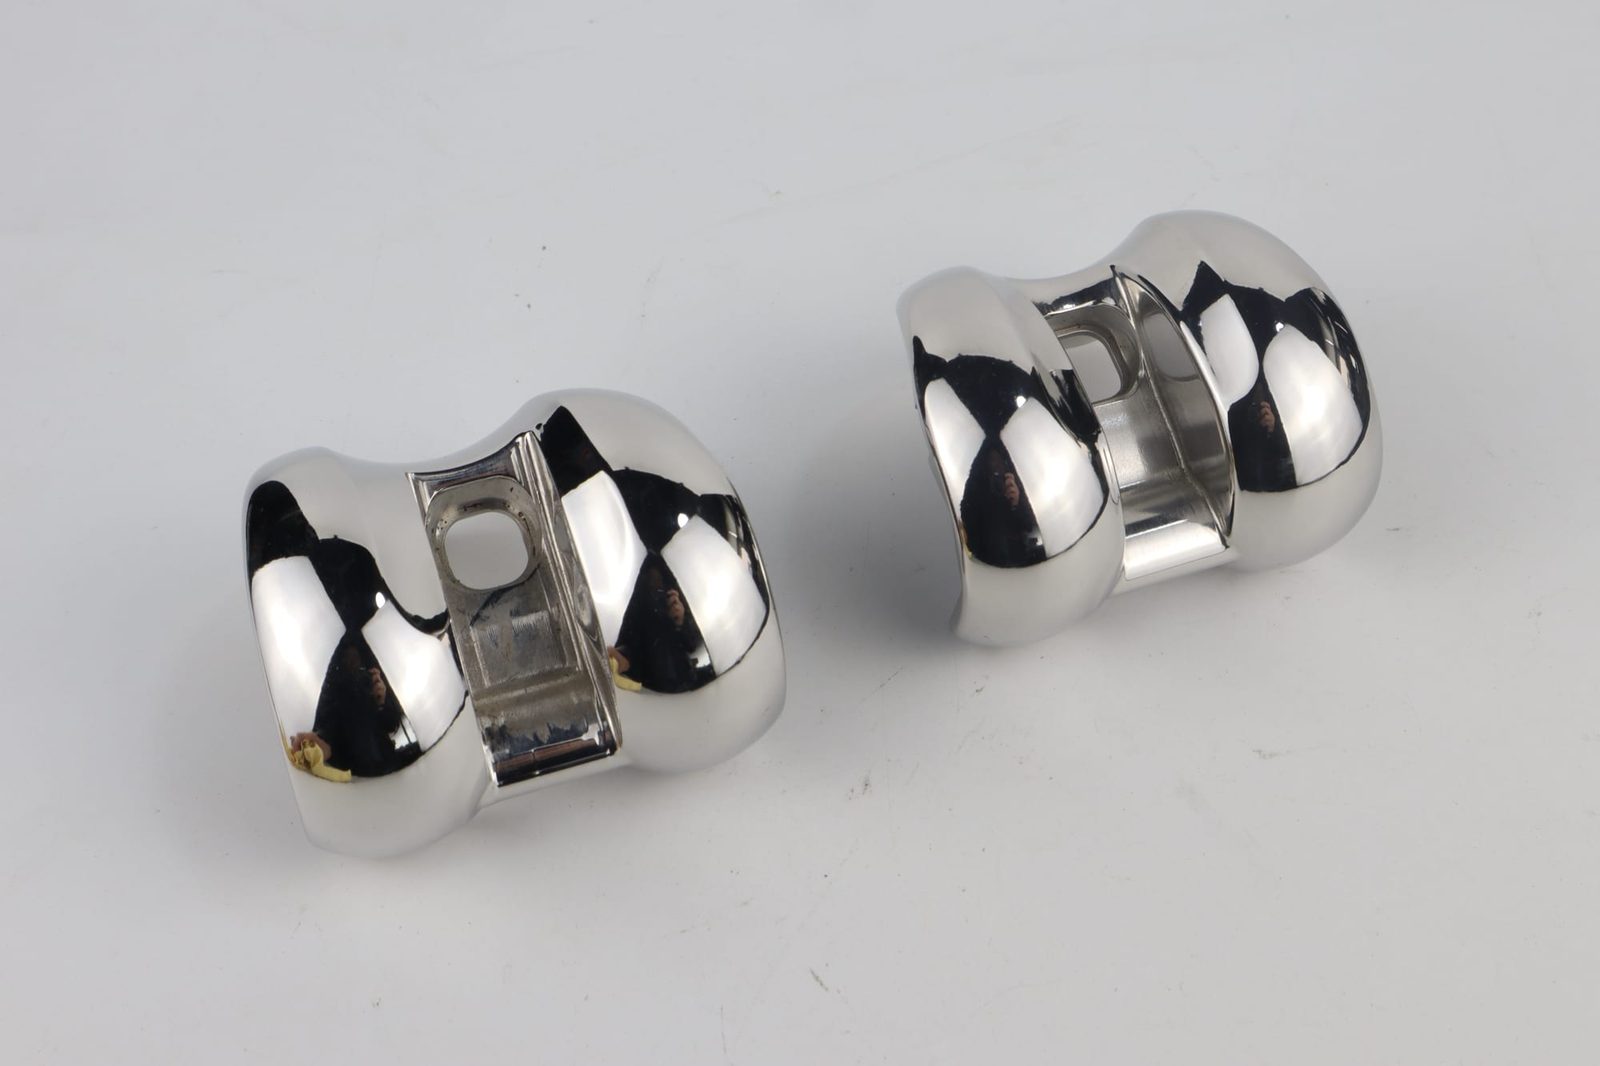
微細凸部の塑性圧縮 vs. 微小チッピングによる切削研削
ステージ1の砥粒メディア(`高周波`セラミック研磨石や、軽量な樹脂ボンド合成プラスチックコーンと`compound-LC10`の組み合わせ)は、鋭利なバリを微小チッピングで除去し、高い`Rz`ツールマークを削り落として均一なマット面へと整えます。これに対し、ステージ2のバニシング加工では、極めて滑らかなゼロ砥粒の`304`ステンレスボールや鉄分フリーの`高アルミナ`磁器球を使用し、高い接触圧力下で滑動・転動させることで、母材の重量を削り取ることなく表面の微細な凸部を冷間加工で押し潰して平坦化します。
ステージ1のマット均一性がステージ2のミラー深度を左右する理由
ステージ1の切削は、平滑な上塗りを行う前に凸凹のコンクリートを均す下地処理のようなものです。粗いCNCのびびり跡や深いパーティングラインがステージ1の後に残っていると、ステージ2のバニシングボールは谷を跨いで高い部分だけを磨いてしまいます。バスケットをステージ2バニシングへ移す前に、必ずステージ1ワークの`Ra`仕上げが均一で等方性のマット面になっているか確認してください。詳細は工業用金属仕上げガイドをご参照ください。
加工硬化した表面層と耐食性の向上
ボールの冷間転造による衝撃は微細な表面気孔を閉じ、微小な引き裂き傷を押し潰して塞ぐため、適切な`バニシング金属仕上げ`は粗い砥粒バフ研磨よりも緻密で清浄な外層を形成します。これにより、食品グレードの`316`ステンレス製マニホールドの洗浄性が向上し、真鍮製船舶用ハードウェアの表面変色も抑えられます。
`OBD`磁気バレル研磨ピンがボールバニシングを補完するケース
深い止まりねじ穴、ローレット加工のグリップ帯、精巧なフィリグリー(透かし彫り)の凹部は、丸いバニシング球の接触半径よりも小さく球が到達できません。複雑な形状のワークを、`compound-HM3`または`JTJ50`と微細な強磁性ステンレスピンを用いた`OBD-30`..`100`磁気バレル研磨機に通すことで、ステージ2ボールバニシングと併用しながら狭小な凹部まで美しく輝かせることができます。
| 母材ファミリー | ステージ1平滑化メディア&薬液 | ステージ2バニシングメディア | ステージ2 `SurfacePolish`コンパウンド | 推奨乾燥工程 |
|---|---|---|---|---|
| `304` / `316`ステンレス鋼 | `高周波`セラミック + `LC10` | `304`ステンレスボール&ボールコーン | `JTJ20`、`JTJ25`、または`JTJ60` | RO水/軟水リンス + `35A`/`70A` + `コーンコブ` |
| 鍛造炭素鋼 | `高周波`セラミック + `LC10` / `MC8` | `304`ステンレスボール(隔離セル) | `JTJ25`または`JTJ20` | 軟水リンス + 即時`35A`/`70A` + VCI防錆 |
| 真鍮・銅・青銅 | 樹脂プラスチックコーン + `LC10` | 鉄分フリー`高アルミナ`球 | `HM3`または`JTJ50` | 軟水/RO水リンス + `35A`/`70A` + `コーンコブ` |
| `6061`アルミニウム&`Zamak` | 樹脂プラスチックコーン + `LC10` | 鉄分フリー`高アルミナ`球 | `HM3`または`JTJ50` | 軟水/RO水リンス + `35A`/`70A`遠心乾燥 |
| `Grade 5`チタン | 微細`高周波`セラミック + `LC10` | 鉄分フリー`高アルミナ`球 | `HM3`または`JTJ50` | 軟水/RO水リンス + `35A`/`70A`遠心乾燥 |
`304`ステンレスボール vs. `高アルミナ`磁器球の選定
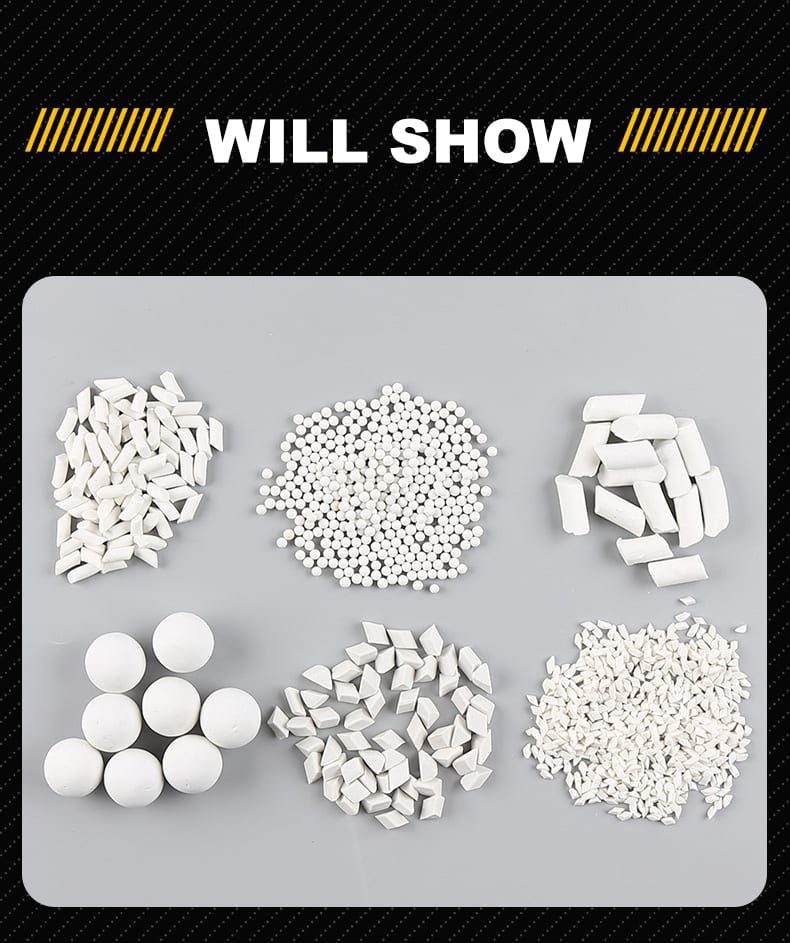
鋼・ステンレス・重量真鍮向けの重量級`304`ステンレスボール
オーステナイト系`304`ステンレス鋼ボールおよびアングルド・ボールコーンは、補強型`ZL`円形振動バレル研磨機や高エネルギー`LLF120`遠心バレル研磨機内で最大の単位接触圧力を発揮します。そのため、`304`/`316`ステンレス製カトラリー、外科用クランプ、鍛造炭素鋼レンチ、重量級切削真鍮バルブの加工硬化・光沢出しに最適です。詳細はステンレス用ブライトナーコンパウンドガイドおよび工業用ステンレス鋼研磨ガイドをご覧ください。
アルミニウム・`Zamak`・チタン向けの鉄分フリー`高アルミナ`球
軟質な`6061`アルミニウムや`Zamak`亜鉛ダイカストに重い`304`ステンレスボールを落とすと、平面に醜いディンプル状のオレンジピール肌が打ち付けられ、さらに医療用`Grade 5`チタンでは微細な鉄分移行のリスクが生じます。鉄分フリーの`高アルミナ`磁器球は比重が軽く滑らかな釉薬状の摩耗特性を持つため、軟質非鉄合金にピーニング痕や鉄汚染を起こすことなく鮮明なミラー光沢をもたらします。詳細は高アルミナ研磨メディアガイドをご覧ください。
内隅Rやフィレット向けの球状メディアとボールコーンの配合
純粋な真球だけでは、鋭角な90度の内隅やプレス成形ヒンジのナックル部には届きません。球状の`304`ボールに角度付きの`304`ステンレス製ボールコーンを配合する(あるいは`高アルミナ`球に小型サテライト形状を組み合わせる)ことで、平坦部での滑らかな転動性を保ちながら、奥まったフィレット部にもバニシング圧力を届けることができます。
穴詰まり防止(`ノンロッジング`)のためのバニシングメディアのサイズ選定
ゼロ砥粒のバニシング球であっても、直径がねじ穴やプレス長穴の寸法に近いと振動下で固く噛み込み、ロット全体を台無しにする恐れがあります。ノンロッジング・メディアサイズ選定ガイドに従って`304`ボールおよび`高アルミナ`球のサイズを慎重に選定し、週次でメディア選別・補充SOPに沿って割れ球を除去してください。
ステージ2薬液の選定(`JTJ20`、`JTJ25`、`JTJ60`、`JTJ50`、`HM3`)
ステンレス&炭素鋼における`JTJ25` vs. `JTJ20` vs. `JTJ60`
鋼用ボールバニシングラインでは、初期表面状態と目標光沢に合わせてコンパウンドを選定します。`compound-JTJ25`は重量鍛造品やシャックルでの迅速な粗`Ra`圧縮に、`compound-JTJ20`は一般的な`304`/`316`金具での高潤滑シルバーミラー光沢に適しています。さらに、`compound-JTJ60`精密研磨コンパウンドはカトラリーや外科用トリムに最高峰の深みあるダークミラー感をもたらします。詳細は粗金属研磨コンパウンドガイドをご参照ください。
非鉄金属(真鍮・銅・アルミニウム)向けの`HM3`と`JTJ50`
非鉄金属は、強すぎる鋼用ブライトナーや酸性の`MC8`が混入すると急速に変色やエッチングを起こします。鉄分フリーの`高アルミナ`球(または`OBD-30`..`100`磁気ピン)とともに`compound-HM3` 真鍮用研磨コンパウンドまたは`compound-JTJ50`を定量供給することで、黒点(ピッティング)を発生させずに真鍮を明るい金色に、アルミニウムを清浄な銀色に保てます。真鍮研磨コンパウンドガイドもご覧ください。
`ペリスタルティック・コンパウンド定量供給`と軟水の管理
精密に調整されたペリスタルティック・コンパウンド定量供給により、8時間シフト全体を通じてステージ2の潤滑性を一定に保ち、液切れによるボールのドライ擦り傷や、手注ぎ過剰によるクッション状の過剰発泡を防ぎます。同様に重要なのが、イオン交換軟水をステージ2スプレーバーへ供給することで、カルシウムイオンが`304`ボールや`高アルミナ`球に曇った灰色の金属石鹸カスを形成するのを防ぎます。バレル研磨における水硬度ガイドをご確認ください。
一過性`フロースルー` vs. 汚れたクローズドサンプ循環
ステージ2振動バニシングボウル内で、滞留したクローズドサンプ液を決して再循環させないでください。汚れたサンプ液は微細な金属摩耗スラッジ(スマット)を閉じ込め、数時間以内に鏡面を曇らせます。連続一過性のフロースルー式バレル研磨を運用し、清潔な底部ドレンスリットから多段バッフル沈殿槽へ排水してください。
設備プラットフォーム、`メディア対ワーク比率`、および厳格なセル隔離
補強型`ZL`ボウル、`ZXL`トラフ、`LLF120`バレル、および`LLB50`ディスク
重量級の`304`ステンレスボール充填には、高耐久スプリング、強化ベアリング、厚肉耐摩耗ポリウレタンライナーを備えた補強型`ZL`円形振動ボウル、または高圧バッチミラー加工向けのコンパクトな`LLF120`遠心バレル研磨機が必要です。円形ボウル内で互いに衝突してしまう長尺切削シャフトや大型鋳造品には仕切り付き`ZXL`/`L1300`–`L1800`リニアトラフを使用し、小物部品の高速サイクルには`LLB50`遠心ディスクをご使用ください。
エッジピーニングを防ぐ`メディア対ワーク比率`クッションの維持
重量のある`304`ボールは大きな運動量を持つため、充填不足のボールベッドにワークを過剰投入すると、鋭いエッジやバルブシートに三日月状の打痕(インピンジメント・ディング)が発生します。十分なメディア対ワーク容積クッション(`メディア対ワーク比率`)を維持し、モーターの偏心ウェイト進角を慎重に調整してください。詳細はメディア対ワーク比率ガイドをご覧ください。
ステージ1切削砥粒および炭素鋼コンタミの絶対隔離
すべてのステージ2バニシングセルには2つの妥協なきルールがあります。第一に、ステージ1の切削砥粒をステージ2ベッドへ絶対に混入させないこと。ステージ1 振動セパレータースクリーン上に清浄なスプレーリンスバーを設置し、ステージ2専用の色分けトートを使用してください。第二に、`304`/`316`ステンレスや非鉄真鍮ラインの近くに炭素鋼部品、軟鋼スコップ、`compound-MC8`を絶対に持ち込まないでください。
即時`35A`/`70A`遠心乾燥と温風乾燥`コーンコブ`拭き上げバフ
バニシング後のワークはセパレータースクリーン上で清浄な軟水またはRO水スプレーバーですすぎ、加熱式`35`、`35A`、`70`、または`70A`遠心乾燥機へ直接バスケット移送して、炭素鋼のフラッシュ錆やウォータースポットを即座に防ぎます。光学グレードの透明なミラー仕上げが必要な場合は、続いて完全にドライな専用ボウルで温乾燥`コーンコブ`または微細`クルミ殻`(`8#-80#`)によるバフ仕上げを行ってください。遠心乾燥機ガイドおよびコーンコブ乾燥メディア粒度ガイドをご覧ください。
不良のトラブルシューティング&バニシングベッドの再生
黒ずんだ`304`ボールおよび`高アルミナ`球の`LC10`による洗浄再生
適切に管理されたステージ2ボールや球状メディアであっても、数週間の量産を経ると微量の加工油やミネラル曇りを徐々に吸着します。ミラーコントラストが鈍ってきたら、すべてのワークを取り出し、ボウル内で温軟水と`compound-LC10`のみを用いた空回しストリップ洗浄を排水が澄むまで実施し、その後、鮮やかなステージ2バニシングへ復帰してください。
| バニシング不良 | 主な根本原因 | 即時是正処置 | 予防標準 |
|---|---|---|---|
| 曇ったオレンジピール状の鏡面光沢 | ステージ1の平滑化切削が不十分 | バッチをステージ1セラミック/プラスチック切削へ戻す | 事前に均一なステージ1マット`Ra`を確認 |
| 光沢平面全体の鈍い灰色スマット | 汚れたクローズドサンプまたは硬水の使用 | 一過性フロースルー+軟水へ切替え | 軟水フロースルー+沈殿槽の運用 |
| ステージ2での細かなランダム傷 | ボールベッドへのステージ1切削砥粒の混入 | ボウル/スクリーン洗浄+`LC10`ボール洗浄再生 | ステージ1/2専用トート+スクリーンスプレーリンス |
| 重量エッジ部の三日月状打痕 | `メディア対ワーク比率`クッション不足 | バッチ投入量を減らしボール充填量を補充 | 定量計測ワークバスケット+`ZXL`トラフ |
| 白いミネラル輪染みまたはフラッシュ錆 | 硬水水道水または自然乾燥の遅れ | 軟水/RO水リンス+即時`35A`/`70A`乾燥 | 排出口に加熱式遠心乾燥機を直結配置 |
ポリウレタンライナーのリブと底部ドレンスリットの点検
摩耗したポリウレタンボウルのリブはステージ1の切削砥粒片を挟み込み、排出時に薄物ワークを引っ掛けます。また、底部ドレンスリットが詰まると石鹸水が逆流して泡の層を作り、ボールの衝撃を緩衝してしまいます。毎日ドレン格子をブラシ清掃し、振動ボウル内の発泡防止ガイドに沿って過剰発泡を防ぎ、ポリウレタンボウルライナー交換ガイドに基づいてライナー保守を計画してください。
上流工程での`振動バレル研磨前の脱脂処理`の徹底
重いCNC切削油やタッピングオイルがステージ2の`304`ボールや`高アルミナ`球に持ち込まれると、数分でミラーコントラストが台無しになります。振動バレル研磨前の脱脂処理ガイドに従い、上流工程ですべての加工油を完全に除去してください。
シフト間での目視合否サンプルボードの標準化
すべての装置の横に、ステージ1のマット均一性とステージ2の`バニシング金属仕上げ`ミラーコントラストの合否を示す密封済み目視基準サンプルを設置し、どのシフトでも品質のドリフトを即座に検知できるようにしてください。
ライン統合、不動態化処理への適合性、およびバニシングの経済性
`304`/`316`ステンレスバニシング部品の酸不動態化前処理
`304`ステンレスボールバニシング(`compound-JTJ20`または`JTJ60`)を出た医療用クランプ、食品加工用バルブ、船舶用ファスナーは、油分や鉄分が一切ない状態で硝酸またはクエン酸の不動態化浴に入る必要があります。セパレータースクリーンでの清浄な軟水/RO水スプレーリンス、直後の`35A`/`70A`遠心乾燥、および清潔な手袋での取り扱いを徹底することで、バニシング済みステンレス部品は水濡れ試験(ウォーターブレイクテスト)および硫酸銅試験を点錆なく確実に合格します。
ラッカー塗装・めっき・PVDコーティング前のシリコーン系消泡剤回避
装飾用真鍮配管金具や`6061`アルミノブを`高アルミナ`(`HM3`/`JTJ50`)バニシングからクリア電着ラッカー塗装、PVD真空コーティング、またはアルマイト処理へ回す場合、ボウルの泡消しにシリコーン系消泡剤を決して使用しないでください。シリコーン皮膜は鏡面金属に強固に付着し、後工程の塗装でハジキ(フィッシュアイ)を引き起こします。清潔なドレン格子と精密なペリスタルティック・コンパウンド定量供給で泡をクリーンに制御してください。
長寿命スチールボールの経済性とステージ1メディア摩耗のバランス
`304`ステンレスボールおよび鉄分フリー`高アルミナ`球は、ステージ1のセラミックやプラスチック研磨石に比べて初期購入コストが高いものの、ゼロ砥粒のバニシングメディアは1シフトあたりの摩耗減量がごくわずかです。定期的な`compound-LC10`ストリップ洗浄で清潔に保ち、炭素鋼の異物片から隔離すれば数年間使用できます。
モーター偏心ウェイト進角の点検と休止時ボールの保管
重い`304`ボール充填がボウル壁面に激突せずワークを優しく持ち上げるよう、振動モーターの偏心ウェイト設定を定期的に確認してください。また、複数日の工場連休前には、休止するスチールボールを必ず洗浄・乾燥(または防錆処理)し、ステンレスメディアに腐食ピットが生じないようにしてください。
ステージ2ボールバニシングにおける止まり穴とねじ穴の取り扱い
ステンレス製油圧ブロックの止まりねじポートや細い油路には、`304`ボールバニシング中に濡れた界面活性剤や微細な摩耗スマットが溜まりやすくなります。`35A`/`70A`遠心乾燥機バスケット内にねじ穴を外向きにして整列配置し、十分な加熱乾燥風を通したうえで、検査前に清浄なオイルフリー工場エアでねじ穴をブローし、乾燥した石鹸曇りがポート内に一切残らないようにしてください。
高圧バニシングセルと重バリ取り動線の物理的分離
補強型ステージ2 `304`ボールおよび`高アルミナ`バニシングボウルは、ステージ1の乾燥セラミック粉塵やトート投入ゾーンから物理的に離して配置してください。専用の色分けカート、清浄な軟水マニホールド、品番別のラミネート設定シートを運用することで、すべてのシフトで浮遊砥粒からミラーコントラストを守れます。
日次のスプレーバー圧力とペリスタルティック定量供給の校正点検
どれほど完璧にバランス調整された`304`ボールや`高アルミナ`球ベッドでも、ペリスタルティックの絞りチューブが潰れたりスプレーノズルがカルシウムスケールで詰まったりすると、シフト途中でミラーコントラストが低下します。週次でペリスタルティックポンプの吐出量をメスシリンダーで実測し、日次で上部スプレーの扇状噴霧範囲を点検し、予備薬液ドラムを凍結温度以上の屋内に保管することで、どのシフトでも同一の光学的深みを再現できます。
小型ファスナーにおける`LLF120`遠心バレル vs. `ZL`ボウルの選定
小型のステンレス製外科用スクリュー、時計用クラスプ、精密真鍮ピンは、省スペースな`LLF120`遠心バレル研磨機内で高圧`バニシング金属仕上げ`コントラストを迅速に得られます。一方、大型の鍛造レンチや重量級バルブハウジングは、自動セパレーター・スプレーリンスを備えた補強型`ZL`ボウルでの連続運転が適しています。
工場能力&実証済みバレル研磨供給体制
1992年設立のXiamen Jin Tai Jin Grinding Technology Co.,Ltd.(`SurfacePolish`)は、24件の中国特許・知的財産権と、認証取得済み施設(`ISO 00726Q01571R001`、`CE M.2023.206.C88121`、および`CE M.2023.206.C88120`)における200,000+件以上のソリューション実績に裏打ちされた21機種の設備プラットフォームを設計・製造しています。補強型`ZL`円形振動ボウル、`ZXL`/`L1300`–`L1800`仕切り付きトラフ、`LLF120`/`LLB50`遠心仕上げ機、`OBD-30`..`100`磁気バレル研磨機、および`35`/`35A`/`70`/`70A`乾燥機に加え、`304`ステンレスボールおよび磁気ピン、鉄分フリー`高アルミナ`球、`高周波`セラミック、樹脂プラスチックコーン、`コーンコブ`、`クルミ殻`(`8#-80#`)に適合する`LC10`、`MC8`、`JTS5`、`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、および`JTJ60`コンパウンドを供給しています。標準機は25–35日、特注ラインは45–60日で出荷可能です。無料の2段階バニシング検証のため、`surface-polish.com`宛に未加工のサンプル部品をお送りください。誠実な対応範囲として、電気めっき用整流器、電解研磨槽、乾式布バフホイールは取り扱っておりません。
`バニシング金属仕上げ`に関するよくある質問(FAQ)
ステージ1の切削なしで、1工程で真のミラー`バニシング金属仕上げ`は得られますか?
部品がすでに平滑でバリのない状態で搬入される場合のみ可能です。CNCのツールマーク、鍛造スケール、またはプレスバリが残っている部品は、ゼロ砥粒のステージ2ボールで深いミラー反射を出す前に、必ずステージ1の平滑化(`高周波`セラミックまたはプラスチックコーン + `LC10`)を完了させる必要があります。
`6061`アルミニウムには`304`ステンレスボールと`高アルミナ`球のどちらを使うべきですか?
`6061`アルミニウム、真鍮、`Zamak`、および`Grade 5`チタンには、必ずより軽量な鉄分フリーの`高アルミナ`球を`compound-HM3`または`JTJ50`と組み合わせて使用してください。重い`304`ステンレスボールは軟質アルミを打痕で凹凸にし、チタンへの鉄分移行リスクを招きます。
ミラーバニシングした部品が鈍い灰色に仕上がったのはなぜですか?
鈍い灰色のスマットは、ほとんどの場合、クローズドサンプでの汚れたスラリー再循環、硬水水道水による石鹸カス、または投入部品に残った未洗浄のCNC切削油が原因です。
黒ずんだ`304`ステンレスボールや`高アルミナ`球はどうやって洗浄しますか?
すべての部品を取り出し、軟水と`compound-LC10`を用いてボウル内で空の温水メディア洗浄(ストリップウォッシュ)を、排水が透明になるまで運転してください。
`OBD-30`..`100`磁気バレル研磨機で`304`ステンレスボールを運転できますか?
いいえ、オーステナイト系`304`ステンレスボールは非磁性です。狭小な凹部には`OBD-30`..`100`研磨機内で強磁性ステンレスピンと`HM3`または`JTJ50`を使用し、`304`ボールは補強型`ZL`ボウルまたは`LLF120`バレル内で運転してください。
ボールバニシング後に薄いフランジへ三日月状の打痕が出るのはなぜですか?
三日月状の打痕(ディング)は、ボールのクッション(`メディア対ワーク比率`)に対してバッチの部品重量が多すぎるか、モーターの進角設定により部品が激しく叩きつけられている場合に発生します。バッチの部品投入数を減らし、ボール量を補充して、進角を下げてください。
バニシング直後のウォータースポットやフラッシュ錆を防ぐにはどうすればよいですか?
セパレータースクリーン上で清浄な軟水/RO水スプレーバーにより排出部品をすすぎ、加熱式`35`、`35A`、`70`、または`70A`乾燥機で直ちに遠心乾燥させ、光学的な曇りをゼロにしたい場合は温風乾燥`コーンコブ`によるバフ仕上げを追加してください。
発注前に自社部品でステージ1およびステージ2のバニシング時間を検証できますか?
代表的な未加工の量産部品を`surface-polish.com`へお送りいただければ、無料のラボテストを実施いたします。当社のエンジニアが2段階の平滑化・バニシングおよび`35A`/`70A`乾燥を検証し、ご発注前にミラー仕上げ済みのサンプルをご返送いたします。
 +86-592-2381506


 サポートされているIPv6ネットワーク
