


ヘアライン・サテン・鏡面仕上げの違い:それぞれの仕様指定と製造方法
ヘアライン、サテン、鏡面という言葉は、設計事務所でも機械加工工場でも購買部門でも曖昧に使われています。実際には、これらの金属仕上げの違いは単に見た目の問題ではありません。合金が大気腐食にどう耐えるか、衛生的な施設で表面をどれだけ容易に殺菌できるか、稼働中にどのような保守計画が必要か、そして何より、量産で繰り返し生産するためにどのような製造工程が必要かを左右します。エンジニアリング図面が、定義された製造パラメータではなく曖昧な商業ラベルで表面仕上げを指定していると、異なるサプライヤー間はもちろん、同一工場の別バッチ間でも部品はほとんど一致しません。本ガイドでは、ヘアライン、サテン、鏡面仕上げを実際に分けているもの、図面上の曖昧さを排除する方法、そして各グレードがバッチ生産でどのように作られるかを解説します。すでに曇り、かすみ、変色が発生した部品を扱っていて、予期しない表面欠陥の根本原因を特定する必要がある場合は、ステンレス鋼の研磨に関する工程ガイドから始めてください。ステンレス鋼種に適した化学キャリアや液体光沢剤の選定が主な課題であれば、ステンレス鋼用ポリッシュのレビューをご参照ください。固形バーワックスと水溶性ペーストの比較については、ステンレス鋼用バフ研磨コンパウンドの比較記事をご覧ください。本記事は、3つの仕上げを定義し、強制力のある図面仕様を確立し、工場現場で目標グレードを達成する多段階の生産ルートを設計することに絞って解説します。
1. 各仕上げ名が実際に意味するもの(そして意味しないもの)
工場の用語では、ヘアライン、サテン、鏡面は3つの異なる光学的・触覚的な表面状態を指します。各仕上げは、特定の機械的切削またはバニシング機構によって形成された異なる微細形状を反映しているため、光の反射の仕方がそれぞれ異なります。``` ─-------------------------------------------------------------------------─ │ 表面プロファイル比較模式図 │ ─-------------------------------------------------------------------------─ │ 1. ヘアライン(ASTM No. 4) │ │ 固定された線状砥粒が作る平行で方向性のある溝 │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [一方向の加工目 │ 強い触感 │ 拡散的な鏡面反射ライン] │ ─-------------------------------------------------------------------------─ │ 2. サテン │ │ 無作為化された微細な打撃痕、または多方向に混合された微細凹部 │ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [無方向の加工目 │ 滑らかなマット質感 │ 柔らかな多角度の光沢] │ ─-------------------------------------------------------------------------─ │ 3. 鏡面(ASTM No. 8) │ │ 平坦化された微細突起。塑性変形によって表面を平らに圧延 │ │ _________________________________________________________________ │ │ [識別できる加工目ゼロ │ ガラス様の平滑さ │ 真の鏡面反射] │ ─-------------------------------------------------------------------------─ ```
ヘアライン(ASTM No. 4)— 目で見て触れてわかる方向性のある加工目
ヘアライン仕上げは、建築や製鉄所の規格で歴史的にASTM No. 4仕上げとして参照されてきたもので、単一軸に沿って均一に走る細い平行な砥粒線が特徴です。ヘアライン加工したステンレス部品を直射光源の下で観察すると、砥粒線に直交する方向に鋭く伸びた線状の反射が見えます。爪を加工目に直角に走らせれば明らかな機械的抵抗を感じ、平行に走らせれば表面は滑らかに感じられます。ヘアライン仕上げは、固定砥粒を連続的な線接触の下で金属表面上に機械的に走査させ、表面の突起をならしながら平行な微細溝を残すことで得られます。
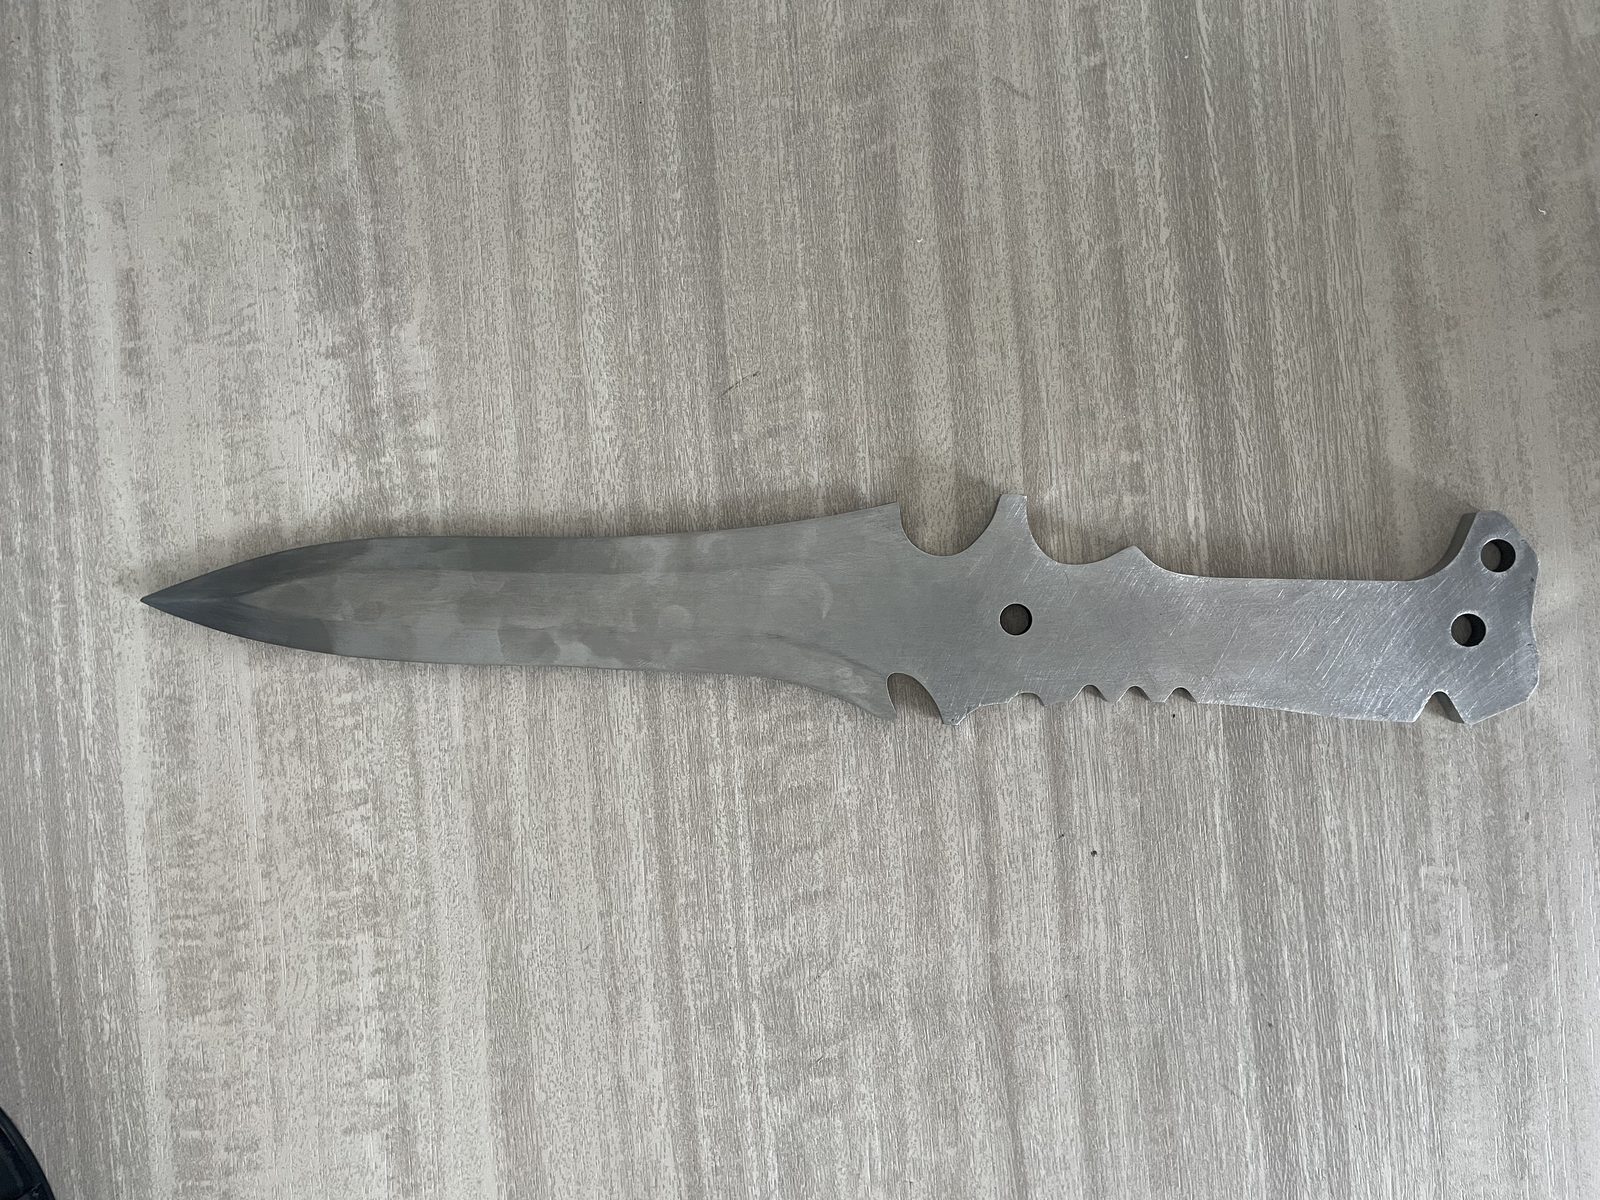
研削ままの方向性加工目 — ヘアライン指定が通常意味する出発点。
サテン — 方向性がなく低眩光、中間に位置するグレード
サテン仕上げはヘアライン仕上げと混同されがちですが、その微細形状は根本的に異なります。ヘアライン表面が明確な一方向の「加工目」(レイ)を示すのに対し、真のサテン仕上げは無方向性で、触れると絹のように滑らかであり、入射光をあらゆる角度に均等に散乱させる柔らかな拡散光沢を備えています。拡大して見ると、良質なサテン仕上げには連続した平行の微細溝は現れません。代わりに、微細で重なり合う多方向の引っかき痕、あるいは小さな凹みの集合体になっています。支配的な加工目の方向性がないため、サテン仕上げは鋭い鏡面ハイライトではなく、穏やかなマット光沢で光を反射します。ヘアライン板のような方向性のある眩しさや、鏡面のような維持管理の難しい反射性を持たずに、上質な表面の視覚的な柔らかさを実現します。
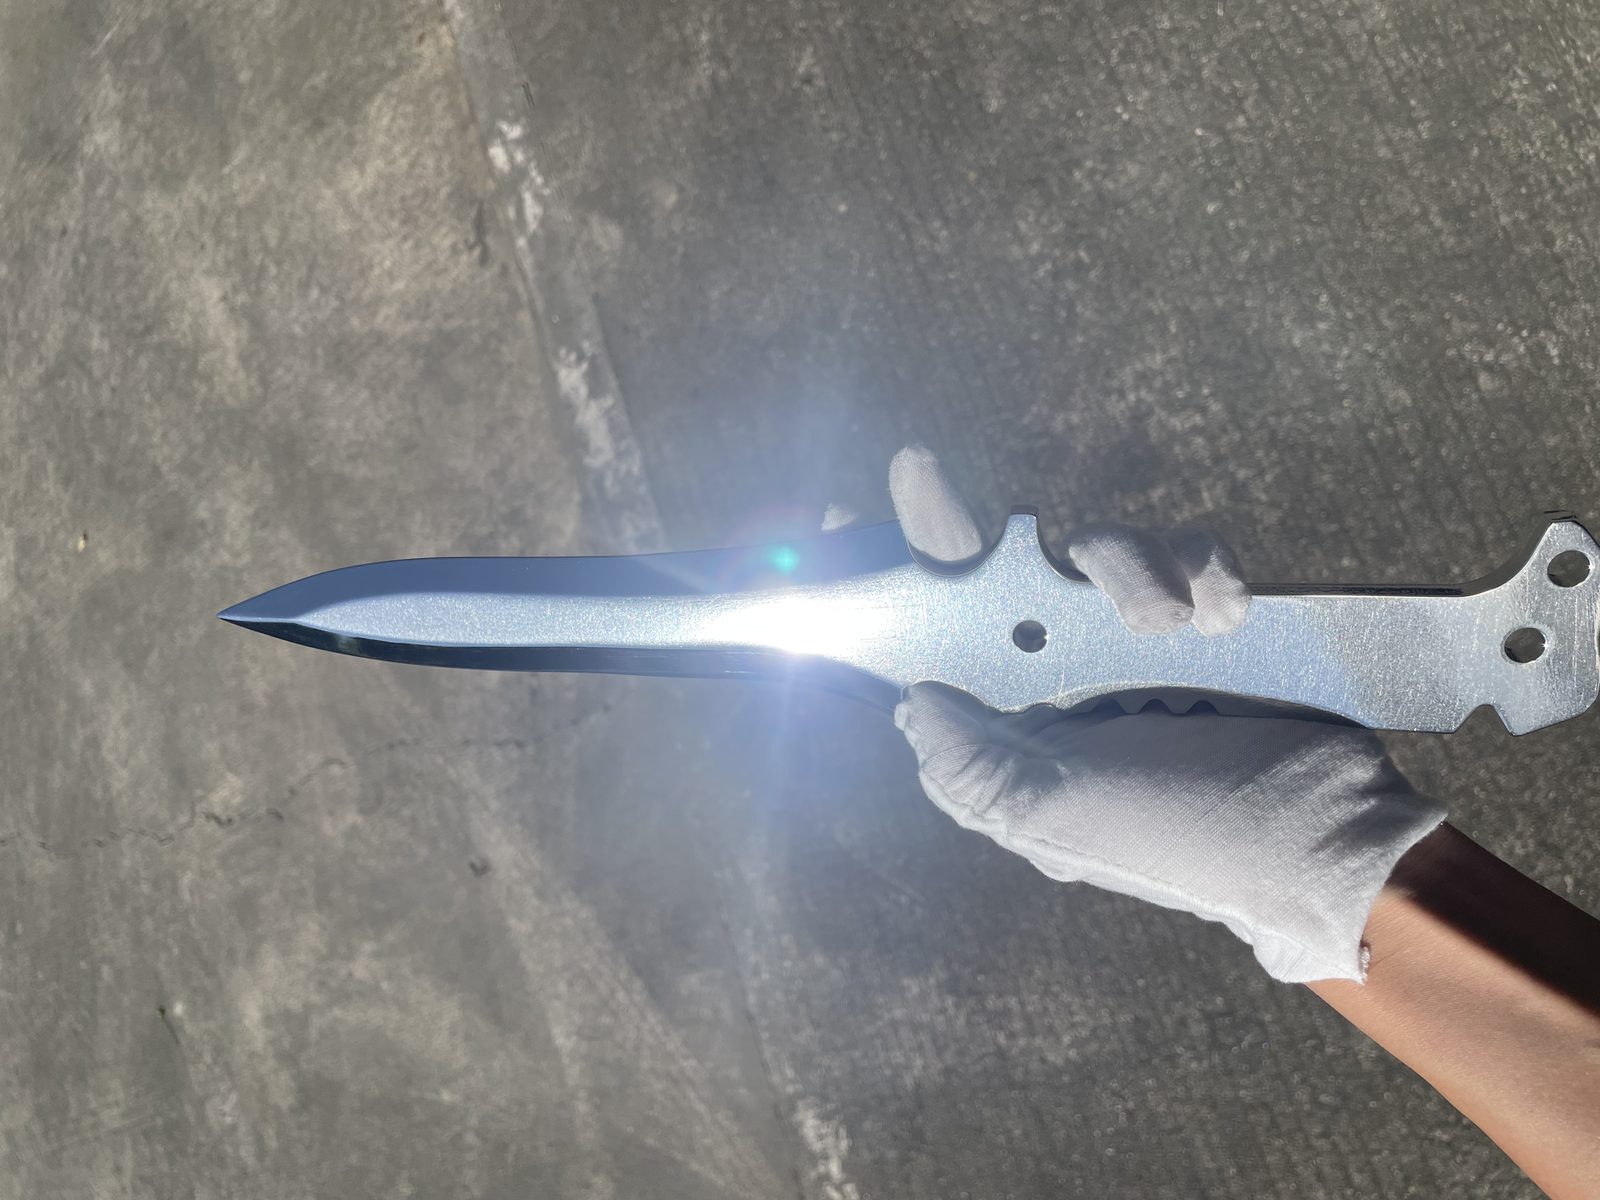
サテン:支配的な加工目がなく、均一で無方向性の面。
鏡面(ASTM No. 8)— 真の反射と目視できるテクスチャゼロ
真の鏡面仕上げ — しばしばASTM No. 8仕上げとして指定される — は、機械的表面改質の到達点です。この状態では、金属表面は平らにならされ、平滑化され、バニシングされ、目視できる傷のパターン、方向性のある研削痕、微細なボイドがすべて除去されています。鏡面は単に明るく見えるのではなく、歪みのない鮮明な鏡面反射を生み出します。印刷物をASTM No. 8表面に垂直に置けば、反射した文字を光学的歪みやかすみなしに読めるはずです。触れるとまったく摩擦を感じず、研磨された板ガラスのように振る舞います。これを達成するには、粗い機械加工の突起を除去し、多段階の機械的工程によって金属表層を段階的に平らにバニシングする必要があります。
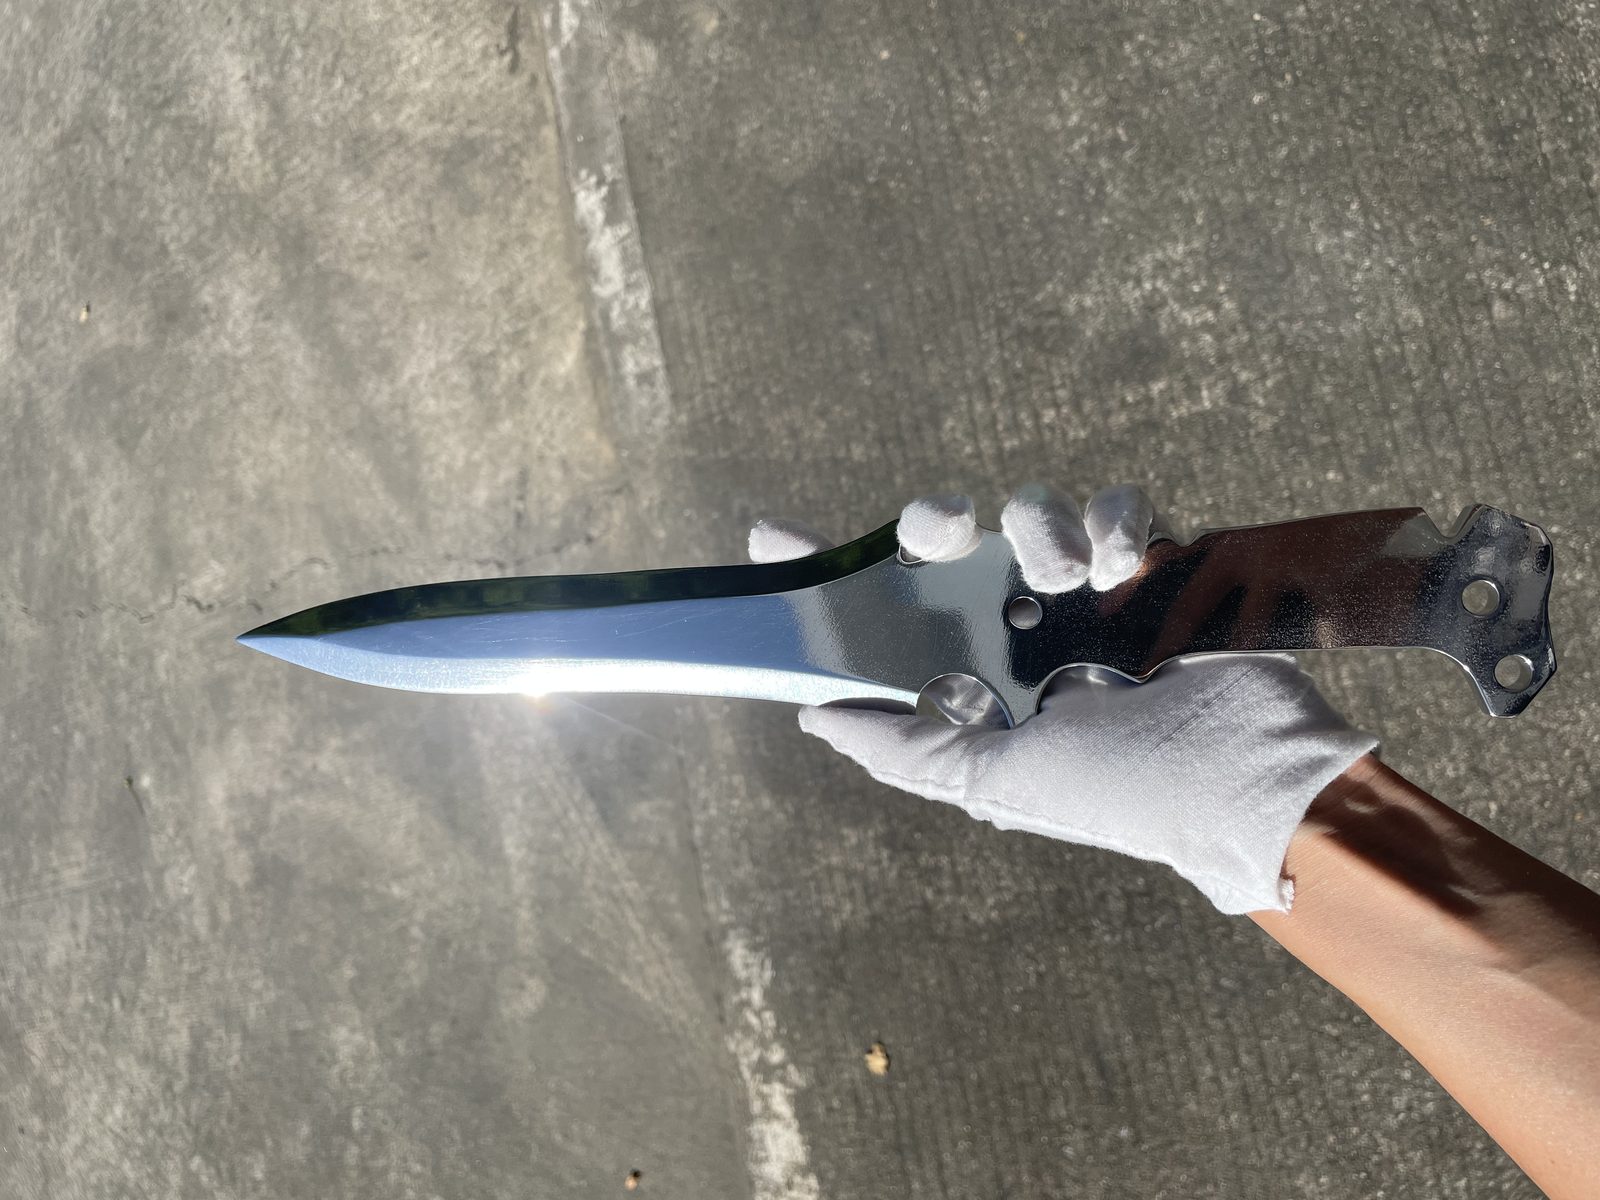
鏡面:反射が証明 — 表面が周囲を解像する。
名称だけでは仕様にならない理由
製造図面の注記欄に「ヘアライン仕上げ」「鏡面仕上げ」と書くだけでは、大きなばらつきを招きます。こうした商業用語は一般的な視覚的印象を表すものであり、強制力のある物理的閾値ではありません。あるサプライヤーにとって「ヘアライン仕上げ」とは、手持ちグラインダーに粗い80番フラップホイールを付けて筐体を押し当てることです。別のサプライヤーにとっては、240番酸化アルミナベルトと往復動する不織布ブラシを備えた、クーラント供給式の自動ワイドベルトラインに板材を通すことです。どちらも「ヘアライン」と呼べる表面を納品しますが、完成組立で並べると両者はまったく不揃いに見えます。 評価指標 | ヘアライン仕上げ(ASTM No. 4) | サテン仕上げ | 鏡面仕上げ(ASTM No. 8) | 主な視覚的特徴 | 明瞭で平行な一方向の線状加工目 | 柔らかく低眩光の拡散光沢、無方向性 | 歪みのない真の鏡面反射、加工目ゼロ | 触感特性 | 加工目を横切る際の明確な方向性のある抵抗 | 全方向で滑らか、絹のようで低摩擦 | 完全に滑らか、ガラスに触れる感覚 | 支配的な表面の加工目 | 厳密に一方向(工具の移動方向に平行) | 無方向、無作為、または等方性 | 無方向、識別できる加工目なし | 傷の隠蔽性 | 非常に良好(平行な傷は加工目に溶け込む) | 中程度(軽微な取扱い傷をよく隠す) | 極めて不良(あらゆるヘアライン傷が目立つ) | 指紋の付きやすさ | 中程度(油分が加工目の溝に溜まる) | 低い(拡散するテクスチャが汚れを目立たせにくい) | 高い(表面の油分が即座に視覚的なかすみを生む) | 主なバッチ生産ルート | ワイドベルトサンダーまたは治具付き線状ストロークリニッシャー | 細かいプラスチック/セラミックメディアによる振動バレル研磨 | 多段式遠心バレルまたは振動ボールバニシング |
2. 仕様の罠:同じ名称、異なる表面
金属仕上げにおける購買上の最大の失敗は、設計技術者が生産図面に「仕上げ:サテンステンレス」と書き、国内の試作工場から手研磨のゴールデンサンプルの承認を得たうえで、数千個の量産を海外の生産工場に発注したときに起こります。生産バッチが到着すると、部品はサンプルに比べて曇っていたり、くすんでいたり、あるいは過度に反射していたりします。ベンダーが工程を偽ったとは限りません。図面が表面を明確に指定できていなかっただけです。``` ─-------------------------------------------------------------------------------─ │ 4項目による曖昧さのない表面仕上げ指示 │ ─-------------------------------------------------------------------------------─ │ │ │ 項目 1:規格分類 │ │ [ASTM A480 No. 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ 項目 2:保持された現物クーポン │ │ [参照:マスター仕上げサンプル QA-SS-04, Rev B] │ │ + │ │ 項目 3:実測粗さの許容範囲 │ │ [上限・下限の両粗さ閾値を触針式で検証] │ │ + │ │ 項目 4:加工目の方向指定 │ │ [データムAに平行な一方向 / 無方向・多軸(M)] │ │ │ ─-------------------------------------------------------------------------------─ │ 結果:分散した製造拠点や外注先間で差異ゼロ │ ─-------------------------------------------------------------------------------─ ```
曖昧さはどこから来るか — ラベルではなく砥粒の順序
表面分類規格(ASTM A480やEN 10088-2など)は、ステンレス仕上げの外観と典型的な製造方法を記述しますが、普遍的なレシピを固定するものではありません。ASTM No. 4の仕様は、120番から320番まで幅広く及ぶ砥粒での仕上げを許容します。304系ステンレスを新品の鋭い120番炭化ケイ素ベルトで仕上げるメーカーは、鋭い谷を持つ深く攻撃的な微細溝を生じます。一方、すでに何百個も処理して摩耗した240番酸化アルミナベルトを使うサプライヤーは、明らかに光沢の高い、浅く丸い溝を生みます。どちらも技術的には一般的な「ASTM No. 4」ラベルに適合しますが、機能特性と光学的外観はまったく異なります。
仕上げ仕様を曖昧さのないものにする4つの項目
2社の独立したサプライヤーが同一に解釈できる生産図面を作るには、技術仕様に4つの独立した項目を含める必要があります:
- 規格の指定:ASTM A480(No. 4、No. 6、No. 7、または No. 8)やISO 1302の仕上げ記号など、業界標準の基準を参照する。
- 保持された現物サンプルの参照:品質管理部門が保管する特定のマスターサンプルを明記する。例:「仕上げは保持マスタークーポン Ref #SS-FIN-04, Rev C と視覚的に一致すること。」
- 合意された実測粗さの範囲:品質管理の触針トレースで検証する表面粗さの上限と下限の両方を定義する。最大粗さだけを指定するのは危険な誤りである。完全に平滑に研磨された部品は上限粗さを通過するが、サテン部品の隣ではまったく不適切に見える。機能要件を反映した許容帯を指定すること。
- 加工目の方向:図面のデータムに対するテクスチャの方向を指定する。例:ヘアライン部品なら「データムAの長軸に平行な加工目」、サテンおよび鏡面部品なら「無方向/多方向(M)」。
サンプルを省略するとどうなるか
計測機器だけでは美的な表面を完全に記述できません。表面粗さ計は2D線に沿った垂直方向のプロファイル偏差を測定しますが、反射率、散乱角、環境色調は測定しません。同じ平均粗さプロファイル値を示す2枚のステンレス片でも、一方は明るい銀白色に見え、他方は暗く曇ってバニシングされたように見えることが十分あり得ます。これは、平均の山谷高さが数値的に同等でも、山と谷の形状(山の数と谷の幅)が光の屈折を変えるためです。設計チームと製造工場の双方が承認した現物の境界クーポンがなければ、工場の受入ドックでの視覚適合性の評価は、個人の知覚をめぐる勝ち目のない議論になります。
サプライヤーの仕上げ主張を文字通りに読む
外部サプライヤーの見積を検討するときは、その仕上げ主張を機械的に精査してください。見積に「標準的な商業研磨」とあれば、その週に仕上げステーションにたまたま装着されていた砥石、研磨メディア、手作業パッドを何でも使うという公然たる自白です。「鏡面研磨」とあっても、前段の研削工程、コンパウンドの配合、振動バレル研磨機による自動ルートが明記されていなければ、彼らはおそらく開放式のバフ研磨旋盤を扱う作業者に依存しています。その手作業ルートは、試作品の広い平面では反射する見た目をもたらすかもしれませんが、重要なエッジを丸め、逃げ穴を椀状にえぐり、量産ロットごとにばらつきます。
3. どれを選ぶか:エンジニアリング上の判断
ヘアライン、サテン、鏡面の中からの選択は、純粋に美的な判断であることはほとんどありません。各グレードには機能上の利点と、使用中に現れる明確な機械的弱点があります。``` ─-------------------------------------------------------------------------─ │ エンジニアリング仕上げ選定マトリクス │ ─-------------------------------------------------------------------------─ │ │ │ 衛生・無菌用途 │ │ [製薬、乳製品、クリーンルーム、バイオプロセス] │ │ --\> 指定:鏡面(ASTM No. 8)または電解研磨 │ │ --\> 理由:平坦なプロファイルが微細な隙間を排除し、バイオフィルムの付着を防ぐ│ │ │ │ 高汚染・海洋曝露 │ │ [沿岸設備、洋上筐体、薬品洗浄] │ │ --\> 指定:サテンまたは鏡面研磨(単方向ヘアラインは避ける) │ │ --\> 理由:方向性のあるヘアラインの谷は塩分を捕捉し、無方向性はそれを流す │ │ │ │ 頻繁な人手接触・建築用途 │ │ [エレベーターパネル、機械カバー、筐体、消費者が触れる箇所] │ │ --\> 指定:ヘアライン(ASTM No. 4)または無方向性サテン │ │ --\> 理由:方向性のある加工目は日常の摩耗、擦過、指紋を目立たせない │ │ ─-------------------------------------------------------------------------─ ```
洗浄性と衛生 — 鏡面しか許容できない場合
半導体ハンドリング、乳製品加工、バイオ医薬品リアクター、医療機器製造では、微細な表面の隙間が汚染の危険源になります。ヘアライン仕上げの平行な微細溝は、化学残留物、細菌、粒子が滞留する庇のある微細な谷を作り出し、標準的な定置洗浄(CIP)のスプレー洗浄に抵抗します。鏡面仕上げは、微細な表面突起を平坦化し高い微細突起を押し潰すことで、機械的な付着点を最小化します。流体はきれいに流れ落ち、生物学的物質は引っかかる足場を持たず、拭き取り作業も最小限の摩擦で済みます。衛生性、非脱落性、絶対的な洗浄性が機能要件である場合、鏡面仕上げがエンジニアリング上の必然的な選択です。
腐食挙動 — ヘアラインが溜め、鏡面が流す理由
ステンレス鋼は、酸化に抵抗する極薄で連続したクロム酸化物(Cr_2O_3)不動態皮膜に依存しています。清浄なステンレス合金は大気中の酸素の存在下でこの皮膜を形成しますが、表面の物理的形状は、過酷な使用環境でこの皮膜がどれだけ維持されるかに大きく影響します。屋外の海洋環境や工業薬品環境に設置された粗いヘアライン表面は、同等の鏡面や細かいサテン表面に比べて、ティーステインや局部孔食のはるかに起こりやすい状態になります。塩の結晶、浮遊塩化物、工業薬品のエアロゾルは、ヘアラインの平行な谷に堆積します。雨水や湿気がこれらの微細隙間に溜まり、塩の堆積物の下に停滞した酸素欠乏の微小セルを形成します。この局所的な塩化物濃縮が不動態皮膜を攻撃し、微小孔食を開始させます。鏡面はこうした微細な谷を持たないため、浮遊水分や洗浄液を速やかに流し去り、不動態皮膜を常に大気中の酸素に均等に曝します。
眩光と傷隠し — ヘアラインが現場で勝る点
ヘアラインステンレスは衛生性能では劣る一方、過酷で接触の多い使用環境では優れています。傷のない鏡面パネルは容赦のない表面です。作業者の指輪が1回触れる、工具を落とす、ウエスでこすって拭くだけで、即座に目立つヘアライン傷が残ります。さらに高い鏡面反射率は、産業用LED天井照明や直射日光の下で強い視覚的眩光を生み、制御盤や機械カバーでの作業者の眼精疲労を招きます。ヘアライン表面(ASTM No. 4)は、厳しい環境光を柔らかな線状のハイライトに拡散します。さらに重要なのは、金属がすでに数千本の細かい平行な微細傷で前処理されているため、加工目に平行に走る日常的な軽微な擦過は、模様の中に目立たず溶け込むことです。産業機器の筐体、エレベーターキャブ、日常的に摩耗する食品サービス用調理台では、ヘアラインステンレスは鏡面仕上げ板よりもはるかに長く品質感を保ちます。
補修 — 損傷後に再加工できるグレード
エンジニアリング図面で表面指示を確定する前に、下流の組立、輸送、現場運用で傷が付いたときにその部品をどう補修するかを検討してください:
- ヘアライン仕上げ:現場での再加工が容易である。元の砥粒番手に合わせた不織布研磨パッドや可搬式の線状ドラムサンダーを使い、経験のある技術者なら元の加工目に平行にストロークして、局所的な取扱い傷を周囲の面に溶け込ませ、明瞭な跡を残さずに処理できる。
- サテン仕上げ:部分補修は中程度に困難である。無方向性・等方性のサテン面に局所補修を溶け込ませるには、オービタル仕上げ工具や局所的な微細ブラストによる丁寧なぼかしが必要である。過度の局所圧力は光沢のある変色ハローを生む。
- 鏡面仕上げ:現場での補修は極めて困難である。ASTM No. 8表面を手工具で部分補修することはできない。手持ちのバフホイールで孤立した傷を研磨すると金属が局所的に除去され、反射が椀状に窪み、「オレンジピール」やレンズ効果と呼ばれる光学的歪みが残る。真正な鏡面を復元するには、通常、部品を分解し、粗い砥粒でパネル全体を平らに戻し、固定式機械で切削と色バフの全工程を順にやり直す必要がある。
4. 各グレードの量産方法
設計エンジニアリングと製造実行の間の最も鋭い断絶の一つは、表面グレードが量産でどのように作られるかの理解にあります。試作メーカーは、手用やすり、サンドペーパー、開放式バフ軸を使ってほとんどどんな形状でも研磨できます。連続大量生産では、仕上げ方法は明確に異なる機械的ルートに分かれます。産業用角型タブ振動機は、ばら部品のバッチを連続的に転動するメディア層の中で処理し、均一なサテン仕上げやメッキ前仕上げを提供します。
ルートA — 砥粒ベルトと不織布ホイール(平板、少量生産)
正直なエンジニアリング上の線引き:自動ワイドベルト研削機、平型ストロークリニッシャー、遊星式パイプサンダーは、板材、平板、単純な構造用チューブに用いる専門機械の分類です。当社はワイドベルト板材研削システムを製造していません。しかし、金属仕上げに関する客観的なレビューであれば、連続平板、建築用板材、長尺押出材に対して、ワイドベルトラインが方向性のあるASTM No. 4ヘアライン仕上げを作る標準的な産業ルートであることは認めなければなりません。これらの機械は、鉱物油や水溶性エマルジョンで潤滑された幅広の塗布砥粒ベルトを張力ヘッドに通し、平板ワークをその下に送り込み、続いて往復動する不織布スコッチブライト式フラップロールでバリ取りと加工目の均一化を行います。部品が小型、プレス品、鋳造品、あるいはポケット、リブ、内部ボスを伴う複雑な三次元形状の場合、ワイドベルト研削は表面に届かず、機械的バレル研磨が引き継ぎます。
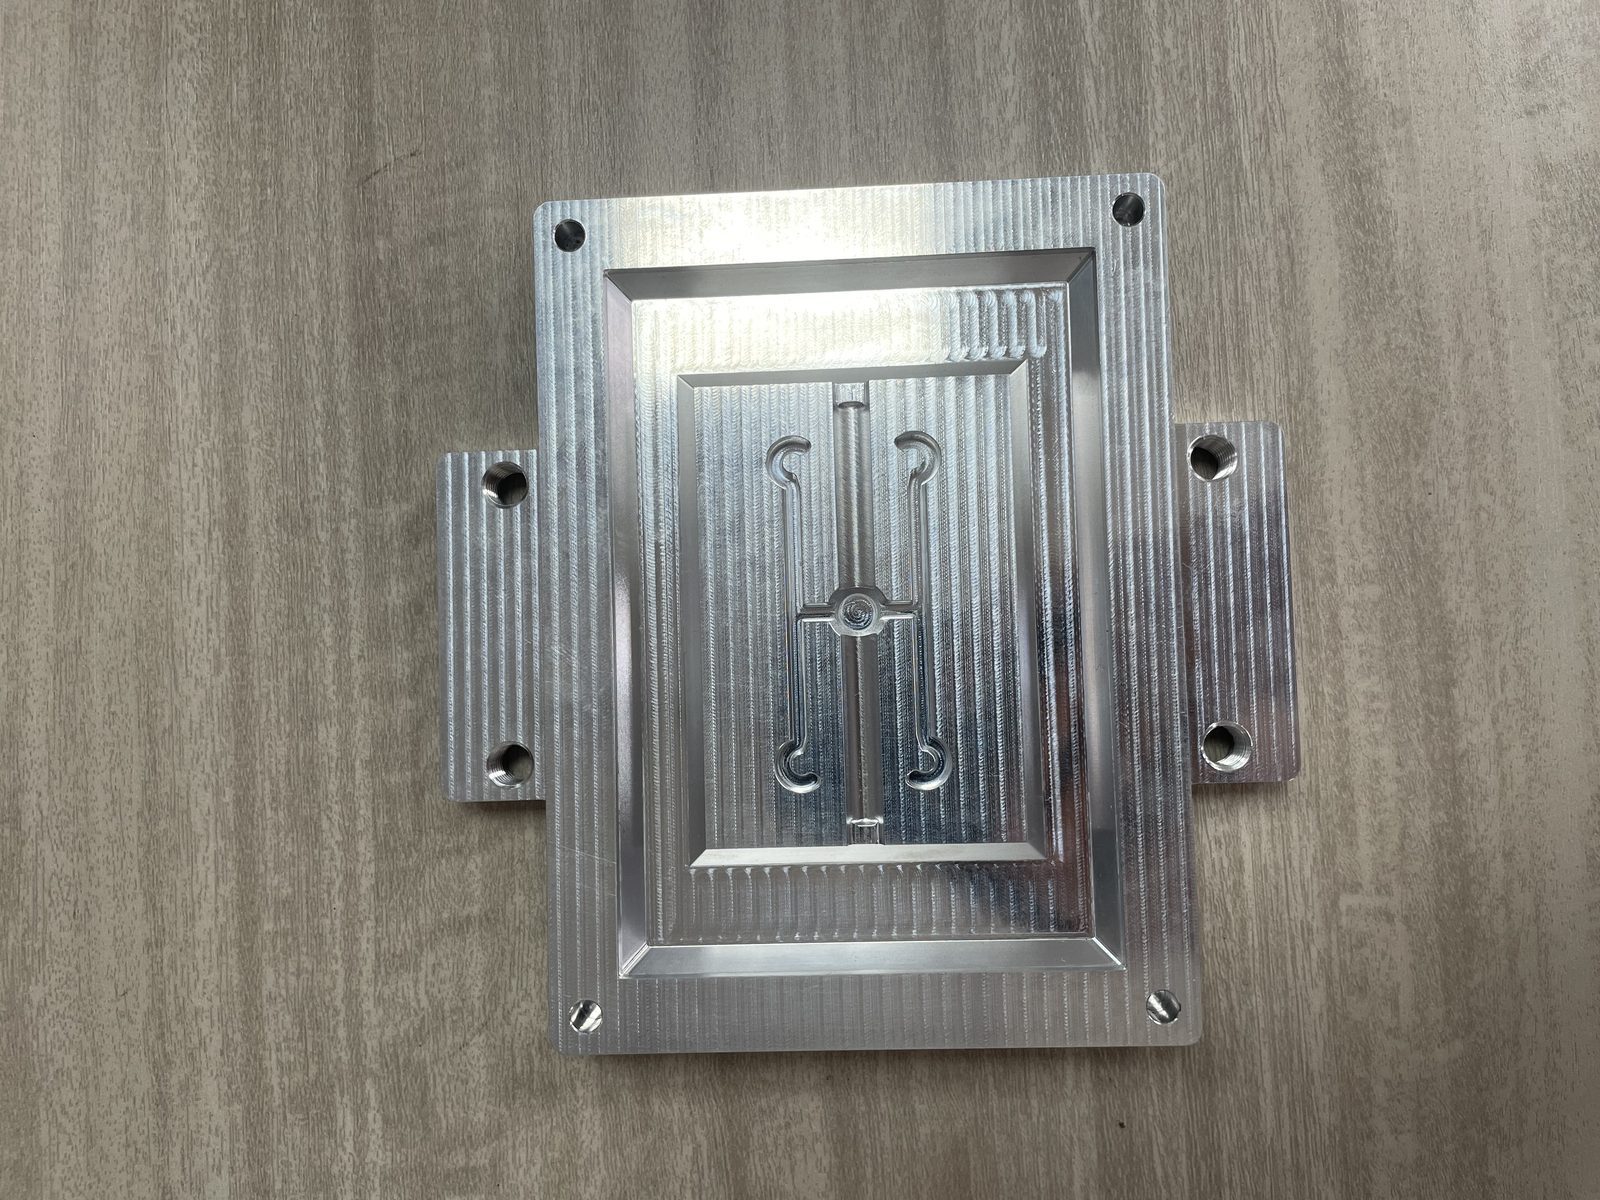
加工まま:出発点となる方向性の工具痕。
ルートB — 振動バレル研磨(バッチ部品、サテンおよびヘアライン)
三次元部品の大量生産 — 加工継手、プレスヒンジ、マニホールドハウジング、医療用ブラケットなど — では、振動バレル研磨機が均一なサテンおよび研磨前表面への効率的なルートを提供します。産業用振動ボウルやタブ振動機の中では、数百個のワークが、水と化学コンパウンドの連続流を帯びた成形研磨メディアの動的層に浸されます。振動機の偏心駆動により、装荷物全体が整然としたらせん状の転動運動で循環します。メディアがワークを全方向から取り囲むため、すべての外面、エッジ、ポケットを同時に研磨します。微細な炭化ケイ素や酸化アルミナ砥粒を含浸させた高密度プラスチック結合メディアを選ぶことで、振動バレル研磨は大ロット全体に極めて均一な無方向性サテン仕上げを形成し、手作業のラインと部品間のばらつきを完全に排除します。

ルートB:転動するメディア層の中のバッチ部品。
ルートC — 遠心バレルとボールバニシング(小物の鏡面)
手工バフを使わずに、小~中物部品の大量ロットに鏡面光沢を得るには、強い機械的エネルギーが必要です。これは遠心バレル研磨機と高エネルギー振動バニシング機の領域です。``` ─-------------------------------------------------------------------------─ │ 遠心バレル工程:遊星回転のダイナミクス │ ─-------------------------------------------------------------------------─ │ │ │ [メインターレット回転:反時計回り] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ バレル #1 │ │ バレル #2 │ │ │ │ (時計回りに回転 │ │ (時計回りに回転 │ │ │ │ 高G力) │ │ 高G力) │ │ │ │ [メディア+部品] │ │ [メディア+部品] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [中央ハブ] │ │ │ │ +-------------------+ +-------------------+ │ │ │ バレル #4 │ │ バレル #3 │ │ │ │ (時計回りに回転 │ │ (時計回りに回転 │ │ │ │ 高G力) │ │ 高G力) │ │ │ │ [メディア+部品] │ │ [メディア+部品] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ 作用:最大10-20Gの力でメディアが部品に摺動し、部品同士の │ │ 衝突はゼロ。真の等方性鏡面仕上げを生成する。 │ ─-------------------------------------------------------------------------─ ``` 遠心バレル機は、複数の密閉処理ドラムを大型中央ターレットの周囲に取り付けます。ターレットが一方向に高速回転すると、個々のドラムはそれぞれの軸で逆回転します。この二重回転の遊星運動により、メディア層には通常重力の10倍から20倍に達する重力が作用します。バレル内部では、部品と非研磨性の高密度鋼製仕上げメディアまたは微結晶ポーセリン球が、強い圧密圧力の下で互いに摺動します。金属を削り取るのではなく、この高エネルギーの摺動作用が微細な表面突起を塑性変形させ、分子レベルで表面を平坦に流動させます。その結果、バッチ当たり数百個のばら部品に真の等方性鏡面仕上げが得られ、鋭いエッジは保たれ、パーティングラインの歪みもゼロです。
目標グレードに合わせたメディア形状とサイズの選定
汎用の粗取り石で洗練されたサテンや鏡面仕上げを作ることはできません。メディアの形状は表面プロファイルとエッジ形状を直接左右します:適切なメディアプロファイル — 攻撃的なセラミック切削円柱から細かいレジンコーンまで — の選択が、砥粒とワーク形状の接し方を決めます。
- 角形(三角形、星形):鋭い角が内部フィレットや溶接止端に積極的に入り込みます。初期の切削工程に最適ですが、最終工程で使用すると、柔らかいステンレス面に小さな打撃跡を残すことがあります。
- 丸み形状(コーン、放物面体、球):丸みのあるメディアは平面を滑らかに滑り、加工輪郭を転がりながら食い込みません。無方向性サテン仕上げには、微細砥粒を混合したレジン結合プラスチックコーンが、視覚的なトラッキングラインがまったくない絹のようなマット質感をもたらします。
- 非研磨性の高密度ポーセリン球と鋼球:鏡面バニシング専用です。これらのメディアは砥粒を含まないため、金属素材を除去しません。代わりに、その高い質量と滑らかな外面が、高い流体潤滑の下で微細突起を平らにバニシングします。
セラミックタンブリングメディアの形状:特定の材料切削・バニシング作業向けに設計された高密度の三角形、円柱、球。セラミック、合成、有機の各タイプにわたる包括的なサイズ表と組成ガイドラインを確認するには、タンブリングメディア選定ガイドをご覧ください。

形状がメディアの届く範囲を決める:鋭い角は切削し、丸み形状はならす。

同じ形状の論理が、セラミック、プラスチック、アルミナメディアにも当てはまります。
各段階でコンパウンドが果たす役割
振動機や遠心機に普通の水道水を入れるだけでは、品質の高い仕上げは得られません。化学仕上げコンパウンドは、3つの異なる役割を果たす精密配合の化学剤です:
- 潤滑と境界層の制御:微細切削やサテン処理では、コンパウンドが砥粒とステンレス素地の間の摩擦係数を制御します。潤滑が薄すぎるとメディアが攻撃的に食い込み、金属を引き裂いて粗い溝を残します。厚すぎるとメディアが滑水状態になり、材料除去が停滞します。
- スラッジの乳化と懸濁:研磨メディアが金属を削ると、微細なステンレス粒子が流体浴中に脱落します。高品質のコンパウンドはこの微細スラッジを包み込み、溶液中に懸濁させて、表面の気孔に再付着させずに排水口から連続的に排出します。
- 化学的な光沢化と不動態化:最終の鏡面ボールバニシング段階では、弱酸性または特別に抑制された中性コンパウンドが微細な表面酸化物を除去し、硬化鋼球やポーセリン球が清浄で明るい金属に接触できるようにします。この化学作用が真正で深い鏡面光沢を引き出し、同時に耐食性の不動態皮膜を形成します。
5. 誰も文書化しない多段階の工程順序
経験のある仕上げ現場では、鏡面や細かいサテン表面が1回の処理で作られることは決してありません。段階を飛ばすことが、機械加工工場が何時間も処理時間を浪費した末に、曇った傷だらけの部品しか得られない主な理由です。``` ─-------------------------------------------------------------------------─ │ 3段階の段階的仕上げルート │ ─-------------------------------------------------------------------------─ │ │ │ 加工まままたはプレスままの部品 │ │ [粗いフライス痕、工具バリ、熱スケール、粗い傷] │ │ │ │ │ v │ │ 段階 1:切削(素材の平坦化) │ │ 設備:振動トラフまたは重荷重用ボウル │ │ メディア:中~速切削セラミック三角形/アングルカット円柱 │ │ コンパウンド:酸性/アルカリ性洗浄・洗剤配合 │ │ 目標:工具の突起を完全に平坦化し、表面を均一な粗さにする │ │ │ │ │ v │ │ 段階 2:ブレンディング(研磨前の均一化) │ │ 設備:振動ボウルまたは遠心ディスク仕上げ機 │ │ メディア:細粒レジン結合合成プラスチックコーン │ │ コンパウンド:穏やかな潤滑バニシング配合 │ │ 目標:段階1の微細溝を消し、均一なサテン加工目を形成する │ │ │ │ │ v │ │ 段階 3:鏡面光沢化(バニシング) │ │ 設備:高エネルギー遠心バレルまたは振動トラフ │ │ メディア:非研磨性ポーセリン球/硬化ステンレスピン │ │ コンパウンド:高光沢キレート化・表面コンディショニング界面活性剤 │ │ 目標:微細突起を塑性変形させ、鏡面反射率を達成する │ │ │ ─-------------------------------------------------------------------------─ ```
加工ままから鏡面へ飛べない理由
機械加工、プレス、レーザー切断されたステンレス表面には、急峻な谷深さを持つ微細なプロファイル突起があります。加工ままの部品を細かいポーセリン球や開放式コットンバフで鏡面仕上げ段階に直接投入すると、滑らかなバニシングメディアはそれらの深く急峻な突起をせん断除去できません。代わりに、バニシング工具は金属突起の頂部を下の微細な谷の上に押し潰し、転がし、塗り広げるだけになります。一見すると部品は素早く見た目に光って見えるかもしれませんが、明るい点光源の下で観察すると、塗り広げられた表面皮膜の下に閉じ込められた曇った歪んだ傷の網目が見えます。
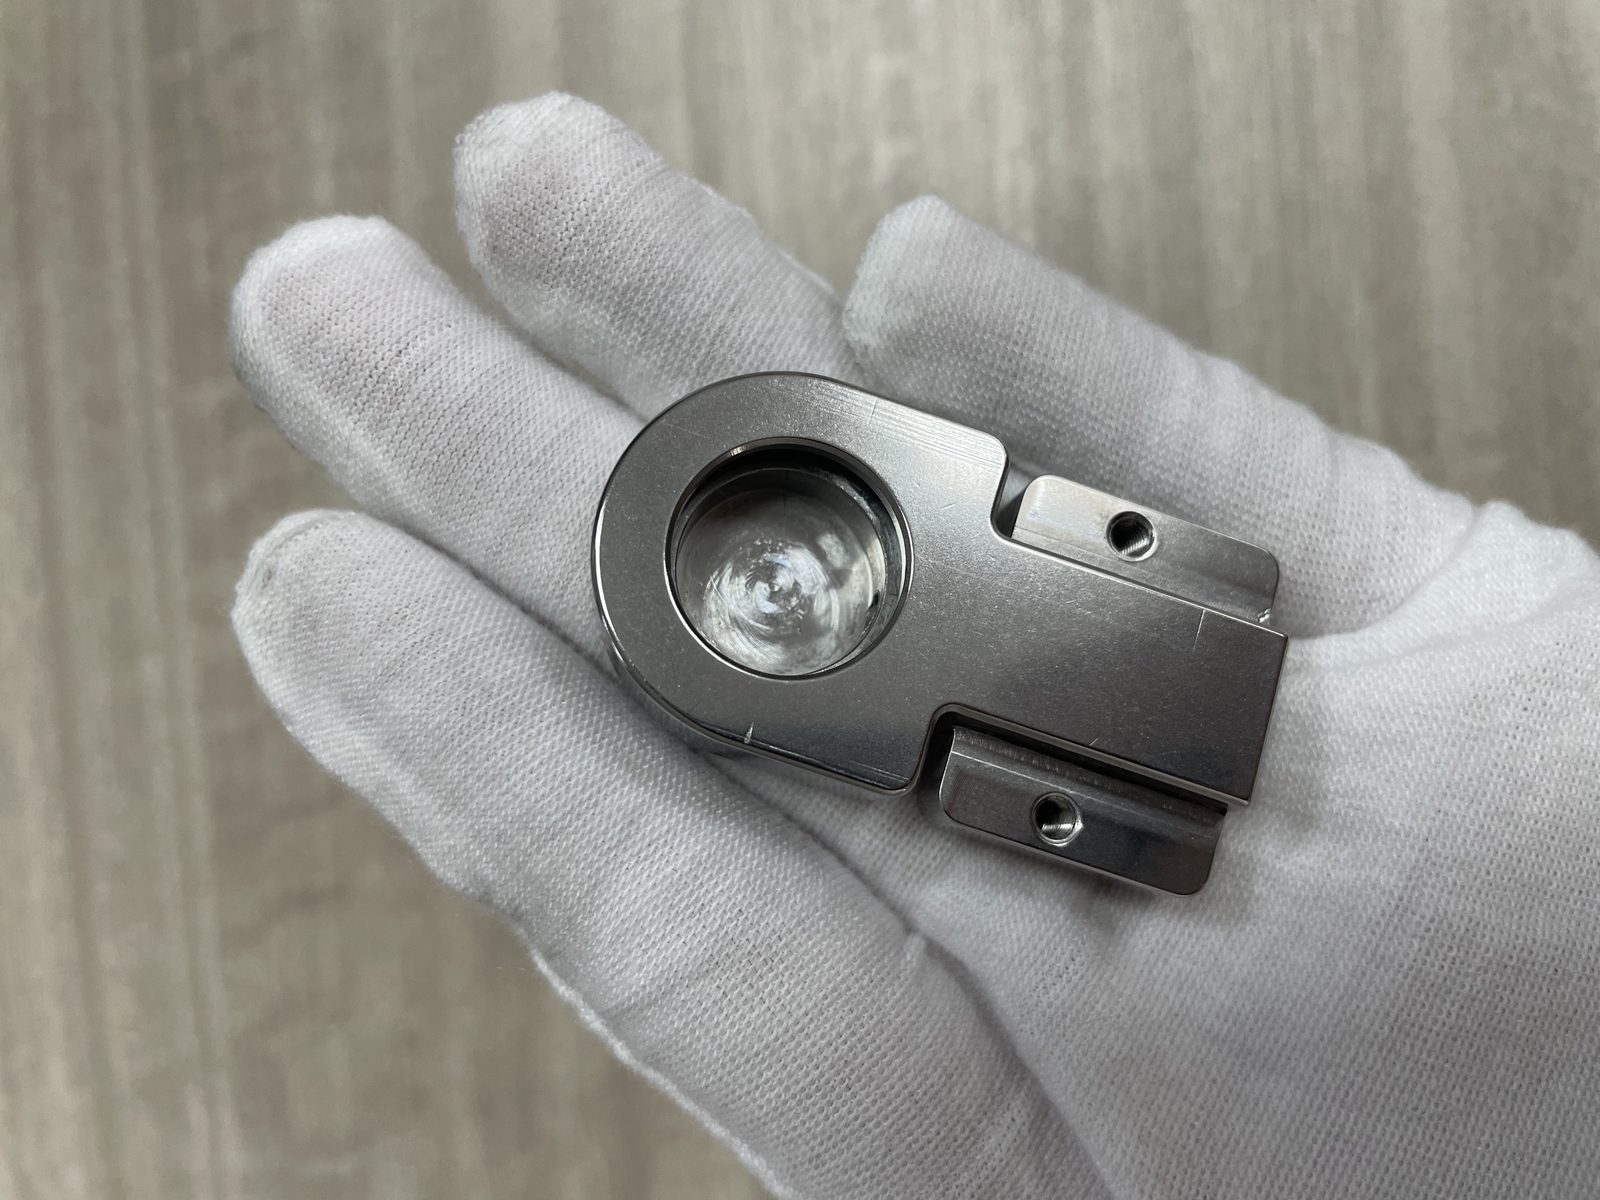
実際の混在仕上げ:明るいボア、サテンの本体、1つの部品。
真正な鏡面仕上げを得るには、前段の砥粒工程の谷深さが現段階で完全に消去されるように、金属を段階的に平坦化する必要があります。
段階 1 — 切削(前工程の痕跡の除去)
第一段階の機械的目的はただ一つ、素材の完全な平坦化です。粗いCNC工具パス、EDMの再凝固層、レーザードロス、深い取扱い傷を、均一で制御された深さまで研磨除去しなければなりません。
- 産業バレルルート:開放式のタブ振動機で、中切削セラミックのアングルカット三角形と乳化コンパウンドの連続リンスを用いて処理する。
- 手作業/バッチ平板ルート:粗~中目の塗布砥粒ベルト(通常は120番~180番の酸化アルミナ)で初期の線状加工目付けを行う。
- 工程ゲート:すべての方向性カッター痕と局所的な傷が消えるまで、段階1を終了してはならない。深い工具のえぐり痕が残っていると、後段の研磨工程を回してもそれは際立つだけである。
段階 2 — ブレンディング(表面の均一化)
段階2は、部品を粗い素材平坦化状態から滑らかな中間の研磨前状態へ移行させます。
- 産業バレルルート:高密度レジン結合プラスチックコーンまたは細かい合成ピラミッドを装填した円形振動ボウルに部品を移す。軽く柔らかいプラスチックマトリクスが接触を緩衝し、鋭い谷形状を丸め、セラミックメディアが残した粗い研削線を除去する。
- 転換点:段階2は真正なサテン仕上げが完成する段階である。無方向性で絹のような低眩光の外観が図面の目標仕上げであれば、工程はここで止まる。部品は超音波脱脂、清水リンス、温風遠心乾燥を経る。
段階 3 — 光沢化(深く削らずに反射率を上げる)
エンジニアリング図面が真正な鏡面仕上げ(ASTM No. 8)を指定している場合、段階2を無事に通過した部品は専用の光沢化ステーションへ移ります。
- 産業バレルルート:滑らかな非研磨性ポーセリン球や研磨されたステンレス鋼ショットを詰めた高エネルギー遠心バレル機に部品を装填する。専用の酸性または中性光沢化コンパウンドを添加すると、機械は強い摺動圧力を発生させ、金属素材を削り取らずに微細突起を平らに流動させる。
- 手作業/開放式バフ軸ルート:部品は開放式バフ研磨旋盤へ移る。まず硬いスパイラル縫いコットンまたはサイザルホイールに黒エメリーや茶トリポリコンパウンドを付けたカットバフを行い、続いてルーズリーフフランネルホイールに緑色酸化クロムコンパウンドを付けた最終カラーバフを行う。
精密金具で実演した多段階の段階的改質:粗い加工工具痕が洗練された研磨前状態へ移行し、続いて鏡面バニシングが行われる。
メディアを替えるべきか、コンパウンドを替えるべきか
工程が目標外観に達しないとき、作業者は問題が機械的なのに高価な化学コンパウンドを浴に無駄に投入したり、問題が純粋に化学的なのに何トンもの石メディアを交換したりしがちです:
- メディアを替えるべきとき:拡大して部品を見ても深い線状傷、平行な工具痕、微細なオレンジピール状の凹みが見えるなら、研磨メディアが粗すぎるか、部品のR部に届かない形状であるか、細かい段階へ早すぎる移行をしたかのいずれかです。化学コンパウンドは研磨溝を消せません。より攻撃的なメディアグレードに戻す必要があります。
- コンパウンドを替えるべきとき:金属表面が滑らかで明確な傷がまったく見えないのに、曇り、白濁、黄変、変色しているなら、メディアは機械的に健全ですが、化学が失敗しています。金属スラッジの再付着、溶液pHの不適切さ、硬水によるミネラル析出、コンパウンド添加量の枯渇のいずれかです。系をフラッシュし、薬注を調整してください。
6. 1つの部品に混在する仕上げ
最も要求の厳しいエンジニアリング部品のいくつかは、同じ連続した金属片に二つの表面仕上げを備えています:鏡面研磨された端部ボスとヘアラインのグリップシャンクを持つ建築用ドアハンドル、細かいサテンのケース側面に高光沢の面取りが隣接する高級時計ケース、あるいは非眩光サテンのハンドルとガラス様に滑らかな鏡面の作業チップが接合された手術器具などです。``` ─-------------------------------------------------------------------------─ │ 選択的マスキングと治具の模式図 │ ─-------------------------------------------------------------------------─ │ │ │ ステップ 1:ベース仕上げへのバルク処理 │ │ 部品全体を振動工程に通し、サテンのベースを完成させる。 │ │ [===================================================================] │ │ │ │ ステップ 2:精密エラストマーマスキング/治具 │ │ サテンを残す領域に弾性EPDM/シリコーンブーツを密着させる。 │ │ +-------------------+ +-------------------+ │ │ │ マスク領域: │ │ マスク領域: │ │ │ │ サテンを保持 │ │ サテンを保持 │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ ステップ 3:高光沢工程への選択的曝露 │ │ マスクされていない作業チップまたは中央パネルを鏡面光沢に研磨。 │ │ [研磨鏡面領域] │ │ │ ─-------------------------------------------------------------------------─ │ 防ぐべき重大欠陥:マスキング境界下へのメディアの浸入 │ │ これにより不規則で波打つ遷移帯(ブレンドラインの歪み)が生じる。 │ ─-------------------------------------------------------------------------─ ```
混在仕上げが現れる場所(装飾パネル+機能エッジ)
混在仕上げは、産業的な美観だけでなく実用的な運用上の理由からも選ばれます。航空宇宙用制御弁や医薬品処理装置では、機能的なシール面、Oリング溝、弁座が液密シールを確保するために超平滑・低抵抗の仕上げにバニシングされる一方、外部の構造フランジは部品の量産コストを下げ組立時の眩光を排除するために無方向性サテン仕上げのままにされます。手持ち工具では、サテンのグリップ本体が油性条件下での手の滑りを防ぎ、作業ジョーは腐食や化学物質の巻き込みに耐えるよう鏡面研磨されます。
選択的仕上げのためのマスキングと治具
ばら部品に混在仕上げを施すには、精密なツール設計が必要です。薄い粘着ビニールテープを部品に貼って産業用振動トラフに放り込むだけでは済みません。重い研磨石の容赦ないこすり作用により、テープの端は数分で剥がれ、ギザギザの台無しになった境界線が残ります。
- エラストマー成形マスキングブーツ:大量生産部品には、特注成形のシリコーン製または鋳造ポリウレタン製マスキングブーツを使用します。これらの弾性エラストマーシェルは、後続工程から保護すべき領域に密着してはまります。マスキングツールには成形されたシールリブがあり、金属に圧着して強固な機械的バリアを形成し、研磨石やコンパウンドスラリーが仕上げ面に這い上がるのを防ぎます。
- 剛性スピンドル治具:自動研磨セルやドラッグフィニッシャーで処理する部品は、剛性の機械的スピンドルに装着します。特注のクランプカラーが保護領域を覆い、対象面だけを高エネルギーメディア流やバフホイールに曝します。
混在仕上げが最も手直しを生む場所
混在仕上げ部品の最高のスクラップ率は、遷移線(ブレンド境界)で発生します。作業者がヘアライン面と鏡面平面の間を手作業でブレンドすると、バフホイールは必ず境界を越えてさまよい、エッジが丸まった不均一で波打つ境界線を作ります。精密エンジニアリング部品では、遷移線は加工段差、アンダーカットの逃げ溝、内部コーナーRなどの鋭いデザイン上の切れ目に合わせるべきです。自然な段差形状はマスキング治具の物理的な着座点を提供し、保護領域を遮蔽して、人為的ミスなしに鮮明で再現性のある境界を作り出します。
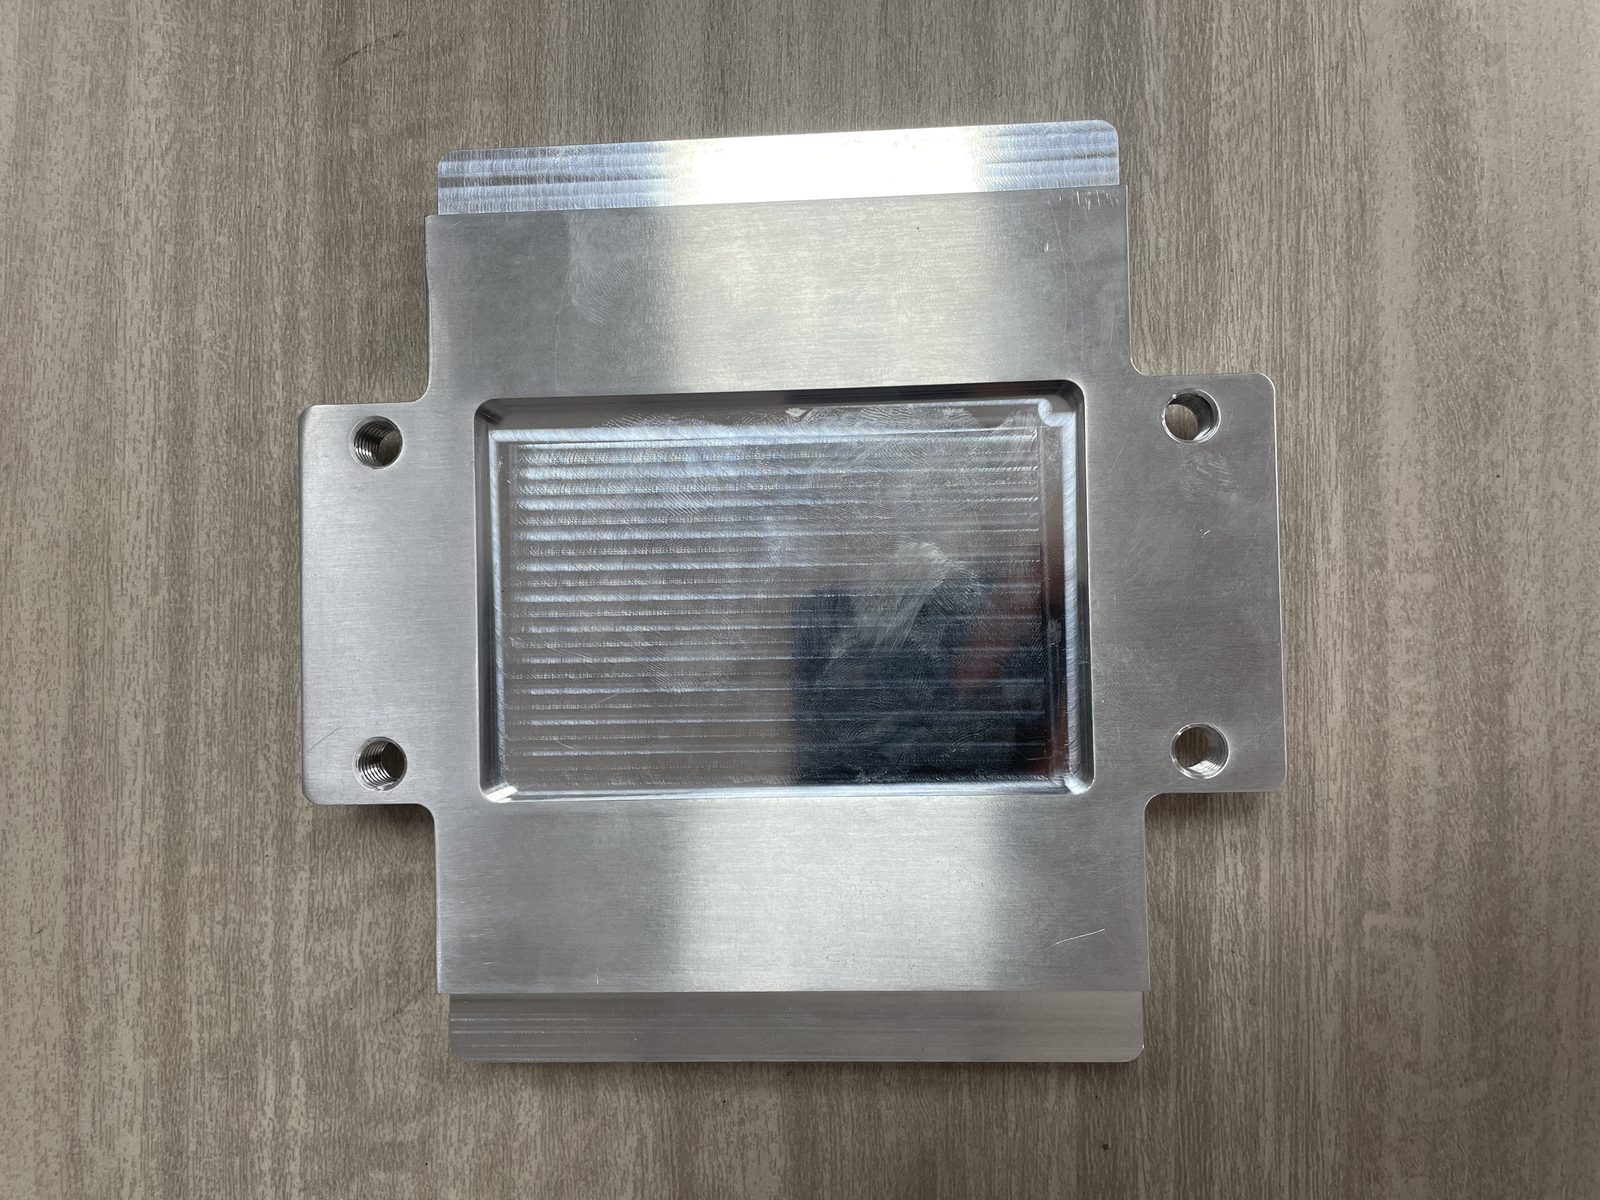
仕上げが止まる場所:仕上げ済みの外面、未処理の内部。
7. 故障モードとそれが示すもの
仕上げ済み部品の量産ロットが最終品質検査に合格しないとき、ラインの監督者はしばしば早合点し、機械速度を調整したり、機能しているメディア装荷を廃棄したりします。大半のバレル研磨の不具合は、特定の機械的または化学的な不均衡を直接指し示す明確な物理的兆候を示します。 観察される表面欠陥 | 根本原因のメカニズム | 現場での検査手順 | 是正措置の道筋 | まだらで不均一な曇り斑、平面全体の変色ハロー | 前段の粗い研削痕が平坦化されていない、またはメディア混合物に摩耗した小径の破片が含まれている。 | 低角度の斜光下で表面を検査し、曇りの下に走る方向性傷の有無を確認する。 | ロットを段階1の平坦化に戻す。小径の摩耗メディアをふるい除く。段階ごとの最小処理時間を検証する。 | 表面に鏡面光沢が発生せず、暗灰色のまま | 化学コンパウンドの添加量が枯渇、酸性不均衡、または供給水が過度に硬い。 | 排水のpHを測定し、濡れた部品を清潔な白布で拭いて暗い再付着金属スラッジを確認する。 | 新鮮なコンパウンドの薬注を増やす。軟水化フィルターを設置する。排水口の連続フラッシュを検証する。 | 過度のエッジ丸め、逃げ穴の椀状陥没 | メディアの密度/質量が高すぎる、サイクル時間が過長、または部品が保護治具なしで自由転動している。 | 光学投影機でマスターパーツ図面と比較して穴径とエッジブレークプロファイルを測定する。 | より小さく低密度のメディアに切り替える。サイクル時間を短縮する。区画仕切りや治具を導入する。 | 波打つ、クロスハッチ状、方向の乱れたブラシ引っかき線 | 線状トラッキングの緩み、ベルト通過中の部品回転、またはヘッド上の手送り速度の変動。 | 直定規に対して部品全長にわたり個々の引っかき線を目視追跡する。 | 機械送りガイドを固定する。ベルト張力とコンベア速度を一定に保つ。手ガイドを排除する。 | 鏡面仕上げのオレンジピール/まだらな鏡面歪み | バフ中の極端な局所摩擦熱、または過度のバニシング圧力による金属粒の過剰打撃。 | グリッドパターンの反射で観察し、オレンジの皮のような波打つ凹凸状の歪みを探す。 | 接触圧を下げる。モーター駆動周波数を下げる。摩擦による表面流動を防ぐため流体冷却流量を増やす。 | 荷下ろし後数時間以内の急激なティーステインやフラッシュラスト | 浮遊する炭素鋼汚染、炭素鋼部品に以前使用したメディア、または大気中での乾燥不良。 | 標準的なフェロキシル試験または24時間の湿度曝露を実施し、ステンレス表面の遊離鉄介在物を特定する。 | ステンレス用メディアを炭素鋼ラインから完全に分離する。専用の酸洗不動態化リンスを用いる。直ちに強制乾燥する。 |
診断的分解:不具合の背後にある「なぜ」
#### 曇り斑とハロー サテンや鏡面部品にくすんだ曇り島が明るい領域に囲まれて現れるとき、原因はほとんど常に段階1の切削が不完全なことにあります。作業者は表面が均一に明るくなったのを見て、装荷を早すぎるタイミングで引き上げました。微細な高い突起はバニシングで潰されましたが、一次フライス盤や粗プレスが残したより深い谷は完全に除去されていません。曇り斑は、それらの窪んだ未完成の微細な谷で光が散乱しているものです。 #### 表面が明るくならない(暗いスミスの再付着) 湿式の振動・遠心処理では、研磨されたステンレススラッジは微細で反応性が高いものです。「薬品を節約しよう」とコンパウンド流量を絞ったり、排水スクリーンがメディア片で詰まったりすると、浴は汚れた研磨スラリーに変わります。転動する石が、懸濁したステンレス研削粉を部品の微細な気孔へ叩き戻します。輝く銀色の光沢ではなく、バッチは洗い残した鉛色の色合いで出てきます。 #### ステンレス鋼のフラッシュラスト ステンレス鋼は通常の屋内環境で錆びることは決してありません。研磨直後の部品が仕上げセルを出て間もなく小さな赤い斑点を生じる場合、二つの汚染事象のどちらかが起きています:
- 交差汚染:仕上げ機、洗浄槽、メディア石が以前に標準的な炭素鋼やダクタイル鋳鉄部品のバリ取りに使われていた。メディアの多孔質ポリウレタンライニングに埋め込まれた微細な遊離鉄粒子がステンレス素地に叩き込まれ、活性なガルバニック錆セルを形成した。メディア装荷とライニング設備は常にステンレス鋼処理専用にすること。
- 蒸発乾燥の遅れ:濡れた部品を作業台車の上でゆっくり自然乾燥させると、塩化物を含む水道水が蒸発して濃縮化学液滴セルを作り、不動態酸化皮膜が自然に再形成される前に素地金属を孔食する。濡れた部品は常に直ちに清浄な純水リンスに通し、加熱遠心脱水機、連続温風トンネル乾燥機、加熱式乾燥トウモロコシ吸収タンブラーなどで即座に乾燥させること。
8. 指定したグレードが納品されたかどうかの検証方法
製造工場と受入検査ベイの間の品質紛争は、機械加工工場に何千ドルもの発注拒否という損失をもたらします。視覚的仕上げに関する主観的な意見の相違を防ぐために、強制力があり文書化された検証プロトコルを確立してください。``` ─-------------------------------------------------------------------------------─ │ 受入検査における仕上げ検証監査 │ ─-------------------------------------------------------------------------------─ │ │ │ 1. 管理照明下での目視監査 │ │ 光源:1000~1500ルクス、5000K 中性白色拡散照明 │ │ 方法:生産部品を保持マスタークーポンと並べて保持する │ │ 観察角度:30°、60°、90°の入射角で比較する │ │ │ │ │ v │ │ 2. 表面粗さ計による測定 │ │ 機器:校正済み触針式接触粗さ計 │ │ カットオフ長(λc):予想粗さに基づきISO 4288に従って設定 │ │ トレース:3本の異なるトレース(平行、直角、エッジに対し45°) │ │ ゲート:プロファイルパラメータが図面の最小/最大範囲内にあること │ │ │ │ │ v │ │ 3. 文書化された監査証跡 │ │ 検査承認記録には次を記録すること: │ │ 生産バッチ/ヒート番号 │ │ 保持マスタークーポンのシリアル参照 │ │ 触針式粗さ計の校正日とカットオフ設定 │ │ 検査員の署名、日付、最終処分(合格/不合格) │ │ │ ─-------------------------------------------------------------------------------─ ```
保持サンプルとの視覚比較
目視検査は、ちらつく工場現場の蛍光灯の下や直射日光の下でいい加減に行ってはなりません。標準的な5000K(中性昼光)照明で1000~1500ルクスの拡散光を提供する検査ブース内で部品を検査してください。生産部品をシリアル管理された保持マスター仕上げクーポンのすぐ隣に保持します。光源に対する入射角を30度、60度、90度と変えながら、2つの部品を一緒に回転させます:
- ヘアライン表面の場合:加工目が指定データムに厳密に平行に走り、揺らいだり軸から外れたりしていないことを確認する。エッジ面取り付近で加工目が薄れて消えていないか、端部境界を検査する。
- サテン表面の場合:表面が均一で均質な拡散光沢を示し、方向性のトラッキングライン、ゼブラ縞、光沢のある局所バニシング痕がまったくないことを確認する。
- 鏡面の場合:表面に映り込む検査グリッドターゲットの明瞭さを確認する。光学的歪み、曇り、アンバランスなバフホイールが残す周期的な円形スワール痕を探す。
実測粗さ — サプライヤーに求めるべきもの
ベンダーの品質ドシエを監査するとき、「表面仕上げ:OK」とだけ書かれた適合証明書を受け入れてはなりません。一次検査のトレースデータを要求してください:
- カットオフフィルタ長(λc(カットオフ波長)):評価長さとカットオフフィルタ設定が特定されていない表面粗さ値は技術的に無意味です。0.8 mmのカットオフで得た値は、同じ物理的表面でも2.5 mmのカットオフで得た値とは異なる数学的結果になります。品質管理ラボがフィルタ選択についてISO 4288規格に準拠していることを確認してください。
- 多軸測定トレース:ヘアライン仕上げでは、研磨溝の底に沿って平行に走る単一トレースは人工的に滑らかな値を示します。検査記録には、砥粒の方向に直角に取った触針トレースを示さなければならず、そこで機器は研磨痕を横切る真の山谷高さを測定します。サテンや等方性表面では、一貫した無方向性の加工目を確認するため複数軸でトレースを記録すべきです。
紛争を防ぐ検査記録
サプライ層をまたぐ品質紛争の再発を防ぐために、次を文書化する曖昧さのない仕上げ検査承認記録を確立してください:
- 図面番号、リビジョンレベル、発注追跡コード。
- 目視監査に使用した現物の保持境界クーポンの固有ID。
- 検証に使用した粗さ計の校正済みシリアル番号と触針先端半径。
- 3つの異なる表面位置で検証された実測粗さの上限値と下限値。
- 梱包前に洗浄と不動態化のプロトコルが完了したことを確認する必須チェック。
これらの客観的記録を取得することで、仕上げ品質管理は感情的な視覚論争から、再現可能で防御可能なエンジニアリング基準へと変わります。
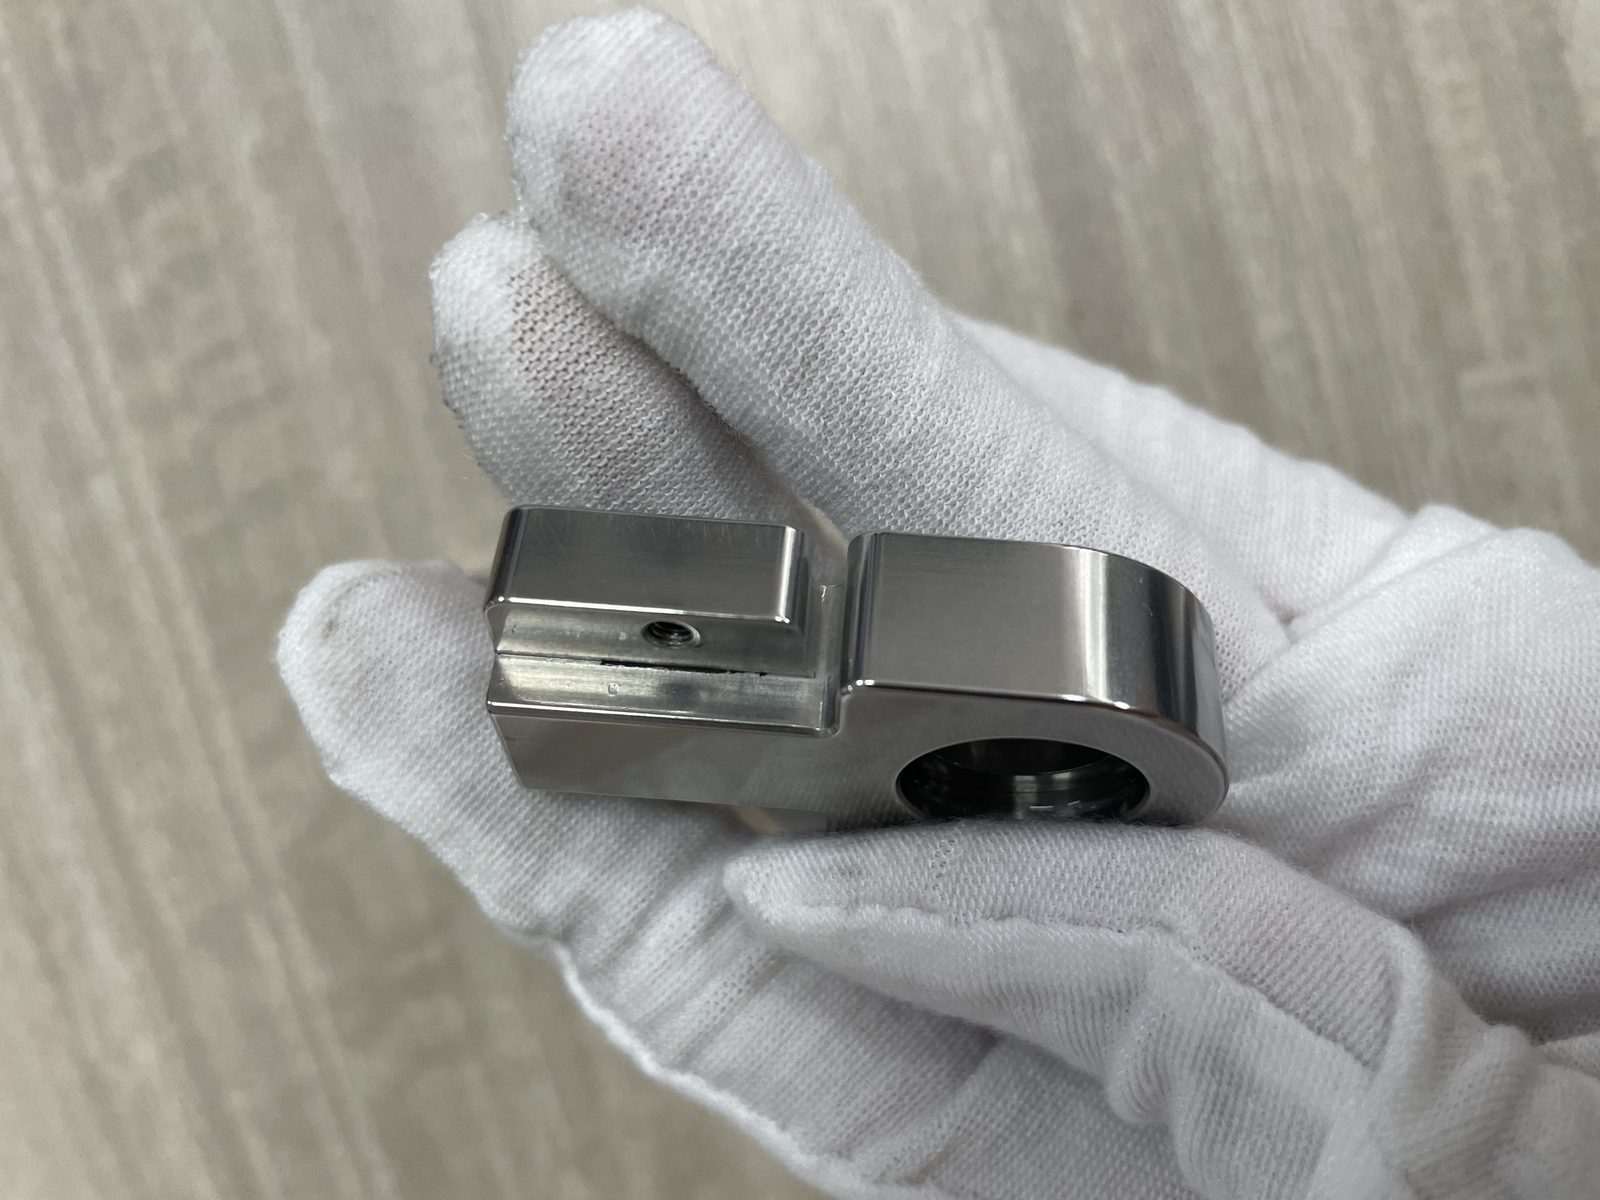
加工部品の鏡面仕上げ — 検査員に手渡せるグレード。
9. よくある質問(FAQ)
1. サテンはヘアラインと同じですか?
いいえ。会話ではしばしば同義語として使われますが、両者は異なる2つの表面プロファイルを指します。ヘアライン仕上げは、線状砥粒が金属上を平行線で走ることで生じる、意図的で目に見える一方向の加工目(レイ)を持ちます。サテン仕上げは無方向性または多方向性で、平行な加工目パターンのない滑らかで低眩光のマット光沢を提供します。
2. ヘアライン仕上げを再機械加工なしで鏡面に変換できますか?
はい、必要な材料除去に耐える十分な肉厚が部品にあれば可能です。ただし、ヘアライン表面から鏡面バフへ直接飛ぶことはできません。ヘアライン表面の平行な線状微細溝は、まず中間の研削段階(細粒プラスチックタンブリングやオービタルリニシングなど)で交差切削し完全に平坦化して谷深さを消す必要があり、その後で鏡面バニシングメディアが真正な鏡面反射を引き出せます。
3. 毎日手で扱われる部品にはどの仕上げを指定すべきですか?
日常的に人手接触、工具の取扱い、定期的な摺動摩耗を受ける高頻度使用の部品には、ヘアライン(ASTM No. 4)または細かい無方向性サテン仕上げが最良のエンジニアリング選択です。日常使用で受ける軽微な表面傷や擦過は既存の微細テクスチャ面に自然に溶け込みますが、鏡面仕上げはあらゆるヘアライン傷や指紋の汚れを即座に露呈します。
4. 鏡面仕上げはヘアラインより製造コストが高いですか?
はい。真正な鏡面仕上げ(ASTM No. 8)の製造には、より多くの逐次工程、より厳密な段階的メディアステップ、専用の高密度バニシング設備または熟練した手作業の旋盤バフ、そして砥粒の交差汚染を防ぐための段階間の入念な洗浄が必要です。その結果、真正な鏡面仕上げの1個当たりの製造・検査コストは、中間的なヘアラインやサテン部品よりも大幅に高くなります。
5. 異なるバッチの部品間で一貫した仕上げは得られますか?
はい、ただしエンジニアリング図面が一般名詞を強制力のある4項目仕様(業界標準の分類、現物の保持マスタークーポンへの参照、合意された実測粗さの許容範囲、宣言された加工目方向)に置き換えている場合に限ります。量産では、自動振動・遠心仕上げシステムで部品を処理することが、手作業のハンドグラインダー作業者に依存するよりもはるかに優れたバッチ間一貫性をもたらします。
6. サプライヤーの「No. 4」が以前のサプライヤーと一致しない場合はどうすればよいですか?
ASTM A480は、そのNo. 4の定義内で広い砥粒の許容幅を認めています。2社のサプライヤーが異なる研磨メディア種(酸化アルミナと炭化ケイ素など)や異なる砥粒番手の進め方でその規格を解釈すれば、物理的な部品は異なって見えます。この不一致を解消するには、同一の現物参照クーポンをサプライヤーに提供し、研削メディアの進め方を監査し、厳密な実測粗さの範囲と加工目仕様を部品図面の表面に明記してください。
技術監査とチームの次のステップ
設計意図と完成したハードウェアの間のギャップを埋めるには、表面仕上げを管理されない後付けではなく、管理された工作機械の規律として扱う必要があります。
- 図面ライブラリの監査:現行のCADデータベースで「適宜研磨」「光沢にバフ」「サテン仕上げ」単独などの旧式の指示を検索する。これらの図面を、規格、現物保持クーポン参照、実測粗さ範囲、加工目方向という4項目仕様の構成に改訂する。
- 現物境界クーポンの確立:現行合金向けの認定マスター仕上げクーポンを製作または調達する。マスター基準サンプルは品質ラボで温湿度管理下に保管し、シリアル管理した作業用複製クーポンを主要な機械加工工場と受入検査ベイに配布する。
- 生産ルートと形状の整合:手作業仕上げがスケールしない境界を認識する。平板や単純な角形フレームでは、自動線状ワイドベルトリニシングが依然として標準です。複雑で大量の精密三次元部品では、再現性のあるエッジブレーク、均一な無方向性サテン光沢、高い生産量での鏡面バニシングを保証するために、自動振動バレル研磨システムや高エネルギー遠心仕上げ設備への移行を評価してください。
1992年に厦門で設立された当社の製造施設は、ISO 9001認証(証明書00726Q01571R001、2年2029月まで有効)および欧州CE規格(24年2028月まで有効、21の機械プラットフォームにわたり有効)の下で自動バレル研磨設備を設計・製造しています。24件の取得済み中国知的財産権(1件の発明特許、17件の実用新案特許、6件の意匠特許を含む)に支えられ、当社の装置プラットフォームは6の機械ラインを網羅し、標準装置の納期は25~35日、特注設計システムは45~60日で納入します。お客様の工場向けの機械ボウル容量、メディア配合、工程ライン統合についてご相談いただくには、バレル研磨設備の完全な機械ディレクトリをご覧いただくか、技術エンジニアリングチームにお問い合わせいただき、部品形状、材料グレード、目標生産レートをご検討ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
