


アルミニウム研磨機の選定:アルミニウム向けの打痕のない表面仕上げプロセス設計
アルミニウムはCNCフライスでの切削が容易に見えるが、不注意なバレル研磨ではステンレス鋼よりも早く損傷する。ダイカストハウジングやフライス加工された6061ブラケットを、誤ったアルミニウム研磨機内で重量級スチールグレードのセラミック三角石やアルカリ性スチールソープに投入すると、数分でバッチはオレンジピール状のくぼみ、暗灰色の酸化、角の打痕に覆われて出てくる。
アルミニウムに清浄な金属平滑仕上げを得るには、チャンバー運動、軽量メディア、中性化学薬品、迅速乾燥を一つの制御された表面仕上げプロセスに組み合わせる必要がある。本ガイドでは、鋳造品、プレス品、CNC加工バッチ向けのアルミニウム研磨機の選び方、およびルーズタンブリングからホイールバフ研磨やアルマイト処理業者へ移行する箇所を説明する。合金別の仕上げグレードについては、アルミニウム仕上げおよび仕上げ機械名を参照されたい。
アルミニウムが標準的なスチールグレードタンブラーで失敗する理由
アルミニウムは軟質で軽量、かつ化学的に反応しやすい。炭素鋼やステンレス鋼で有効なすべての現場ルールは、アルミニウム合金に盲目的に適用すると失敗する。
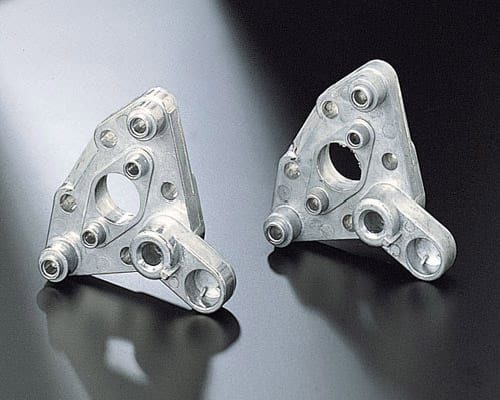
CNC加工アルミニウムブラケットの拡大比較:重度のセラミックによるオレンジピール打痕、アルカリ性による暗色汚染、プラスチックメディアによる平滑仕上げ
低密度と軟質性がオレンジピール打痕を招く
重量級セラミック三角石や焼入れ鋼球は、高い衝撃運動量を持つため、硬いステンレス鋼には有効である。軟質な6061、5052、またはダイカストアルミニウムでは、同じ重量メディアが平坦面を打撃してオレンジピール状のくぼみ肌にし、鋭いエッジを潰す。効果的なアルミニウム研磨機は、重量セラミックの衝撃ではなく、軽量レジンボンドプラスチックメディアと制御されたチャンバー作用に依存する。
アルカリ性スチールコンパウンドがアルミニウムを暗灰色に変える
標準的なスチールバリ取りソープは鉄錆を防ぐために高いpHで使用されるが、高アルカリ性化学薬品は裸のアルミニウムを急速にエッチングし、バッチ全体にまだらな暗灰色または黒色の酸化皮膜を残す。鉄鋼用洗浄剤ではなく、常に中性またはアルミニウム対応の液体コンパウンドを使用すること。
軽量アルミニウム部品は厚いメディア層で浮上またはブリッジする
アルミニウムは鋼や真鍮よりもはるかに軽いため、薄いプレスアルミニウムブラケットや中空ダイカスト品は、活発な切削ゾーンに留まらず、高密度メディア層の上に浮上する傾向がある。適切なメディア対部品の体積比、コンパウンド潤滑、チャンバー形状により、軽量部品は荷重全体を通じて均一に循環する。
アルミニウムと鋼の間でメディアチャージを共有しないこと
以前に炭素鋼や鉄鋳物を処理した振動バレルやメディアビンでアルミニウム部品を処理すると、微細な鋼粉が軟質アルミニウム表面に埋め込まれる。これらの捕捉された鉄粒子は、後にガルバニック孔食や腐食スポットを引き起こす。非鉄アルミニウム作業専用に別個のメディアチャージと清浄なチャンバーを割り当てること。
4つの産業用アルミニウム研磨機アーキテクチャ
当社の機械ポートフォリオ全体で、4つのチャンバーアーキテクチャがアルミニウム鋳造品、押出材、CNC部品を打痕なく清浄に処理する。
| 機械アーキテクチャ | メディアと部品の動き | 最適なアルミニウム部品タイプ | 主要な運用上の利点 |
|---|---|---|---|
| 振動バレル(`ZL`シリーズ) | ポリウレタンライニングバレル内の穏やかなスパイラル流 | ダイカストハウジング、プレスブラケット、ヒートシンクプレート | オープン検査;内蔵分離デッキが手選別を防止 |
| 長方形トラフ(`L1300`、`L1500`、`L1800`) | オプションの仕切り付きリニアトラフ振動 | 長尺押出材、レールフレーム、重量フライス加工マニホールド | 仕切りが重量アルミニウムブロックの衝突を防止 |
| 遠心ディスク/バレル(`LLF`/`LX`) | 軽量プラスチックコーンによる高速回転 | 小型CNCコネクタ、カメラベゼル、精密クリップ | バレル内で浮上する軽量部品の迅速な切削 |
| 磁気精密研磨機(`OBD`/`HBPG`) | 回転ステンレスピン付き非磁性バレル | 止まりねじや冷却フィンを備えた複雑なハウジング | 薄い外側リブを凹ませることなく内部ポケットを洗浄 |
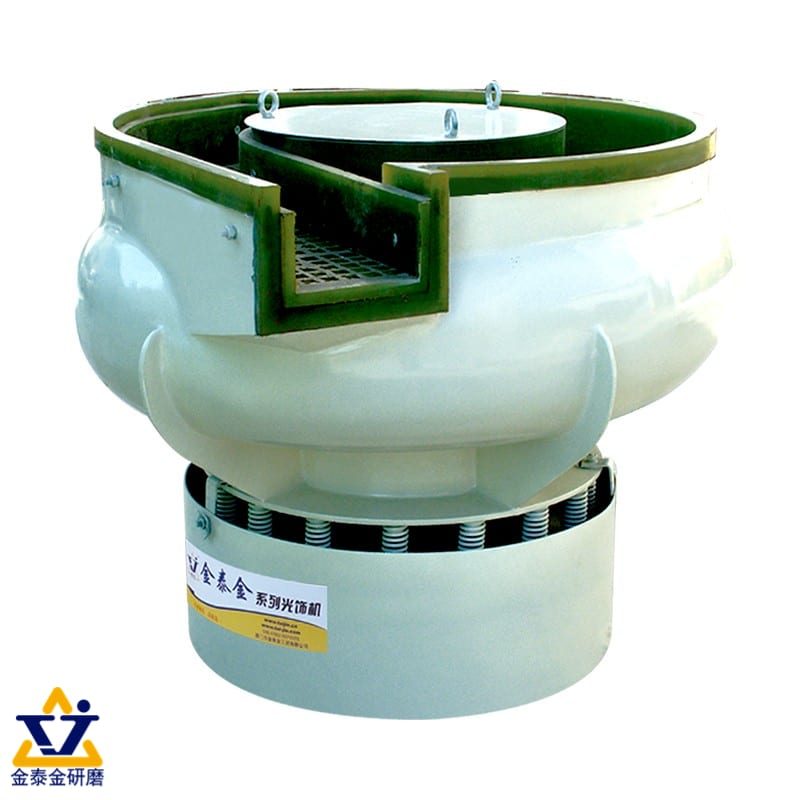
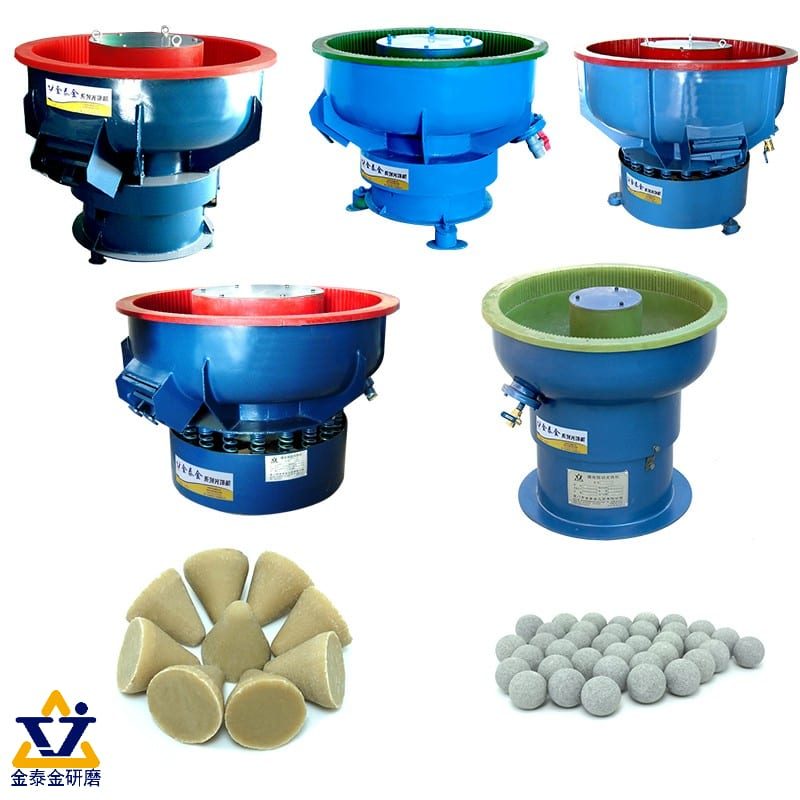
ZL円形振動バレル、Lシリーズ長方形トラフ、LLF120遠心ディスクユニット、OBD磁気研磨機の並列ラインナップ
ダイカスト品およびプレスブラケット用振動バレル
振動研磨機(`ZL`シリーズ)は、滑らかな鋳造ポリウレタンライニングがアルミニウム部品をクッションのように受け止め、樹脂ボンドプラスチックコーンの中で穏やかに転がします。分離デッキ一体型モデル(`ZL100C`、`ZL200C`、`ZL300C`、`ZL600C`、`ZL900C`)はサイクル終了時に仕上がった部品とプラスチックメディアを自動的に分離し、オペレーターが濡れたメディアから繊細な鋳物を手作業で拾い出す手間を省きます。スパイラル運動が平らなアルミニウム板を分離したまま保つ仕組みについては、振動研磨ガイドをご覧ください。
長尺押出材・削り出しフレーム用の角型トラフ
押出アルミニウムレール、建築用ブラケット、長尺CNCマニホールドは、円形ボウルの中心コラムの周りを横に挟まることなく回ることはできません。長尺角型トラフ(`L1300`、`L1500`、`L1800`)は細長い部品をトラフに沿ってまっすぐ収容し、取り外し可能なポリウレタンライニング仕切板が重い削り出しブロックを隔離するため、長い平滑運転中に鋭い角が隣接面を傷つけることはありません。仕切付きトラフにより、個別のスピンドル治具なしで重いビレットマニホールドをバッチ処理できます。
小型軽量部品用の遠心ディスクユニット
小型アルミニウムファスナー、ドローンスペーサー、薄い打ち抜きクリップは、低速の振動ボウル内で沈み込むのに十分な重量がありません。遠心ディスクユニット(`LLF120`)またはバレル研磨機ラインの遠心バレルは、軽量プラスチックコーンを使って実効メディア圧力を穏やかに増幅し、コンパクトなバッチでバリをきれいに平滑化します。
止まりねじ・薄肉フィン用の磁気研磨機
アルミニウムは非磁性のため、磁気精密研磨機(`OBD-30`~`OBD-100`または`OBD-HBPG`シリーズ)は細いステンレス鋼ピンを狭いねじ穴、止まりポケット、薄い冷却フィンの内部で直接駆動し、外形寸法を損なうことなく研磨します。磁気サイクルは短時間で、中性コンパウンドで十分に潤滑し、軟質アルミニウムがショットピーニングされずに光沢を保つようにしてください。
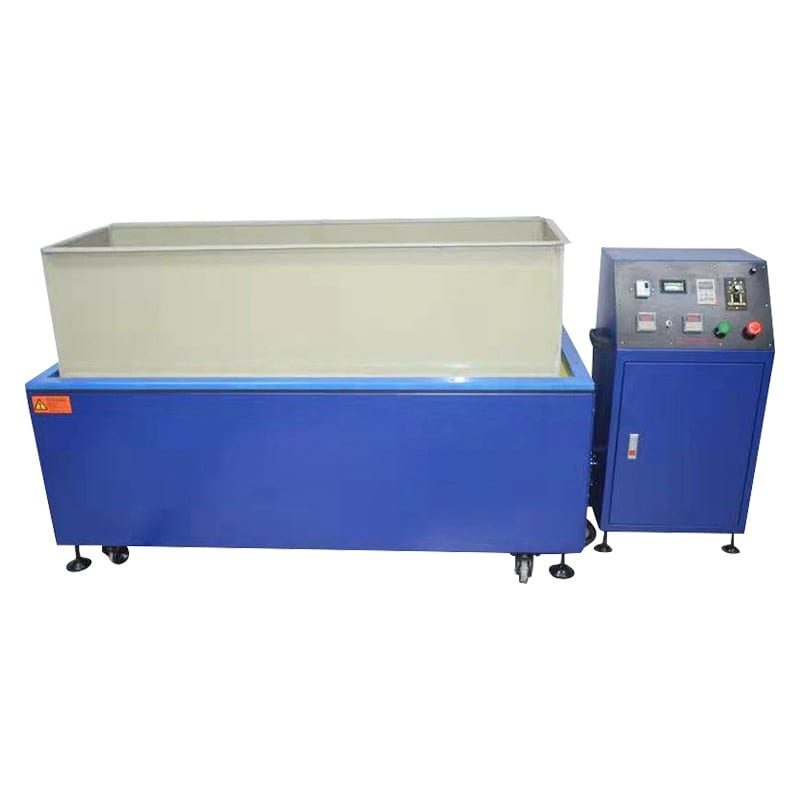
CNC加工アルミニウムハウジングの止まりねじポケットを洗浄する磁気精密研磨ボウルのクローズアップ
鋳造 vs CNC加工 vs 押出 vs 打ち抜きアルミニウム
すべてのアルミニウム部品がアルミニウム研磨機内で同じように反応するわけではありません。表面仕上げプロセスを部品の元の成形方法に合わせることで、薄いフランジの反りや不均一なポア斑点を防げます。
| アルミニウムの形態 | 典型的な表面欠陥 | 推奨メディア&処置 | 主な注意点 |
|---|---|---|---|
| 高圧ダイカスト品 | パーティングラインのバリ、ゲート残り、多孔質表皮 | 振動ボウル(`ZL`)内の樹脂ボンドプラスチックコーン | 薄い緻密表皮を過度に削り、スポンジ状の芯を露出させないこと |
| CNC加工ビレット部品 | ステップオーバーの工具痕、出口バリ、鋭い角 | まずプラスチックコーン;光沢仕上げには高アルミナまたはドラッグトラフ | 重いビレットブロックは仕切付きトラフで隔離 |
| 押出プロファイル&レール | ダイラインの筋と锯切断端のバリ | 長尺角型トラフ(`L1300`、`L1500`、`L1800`) | 端部が衝突しないよう部品をまっすぐ揃えること |
| 打ち抜き板材&薄肉クリップ | 平面同士の貼り付きと剃刀のように鋭い打ち抜きエッジ | 開放型振動ボウルまたは遠心ディスク(`LLF120`) | タブの曲がりを防ぐため十分なメディアクッションを維持 |
ダイカストアルミニウムハウジングと多孔質表皮の限界
高圧ダイカストは、やや多孔質な内部金属の上に緻密な外皮を形成します。攻撃的な切削はその緻密な外皮を貫通し、コンパウンドを閉じ込めて下流のアルマイト処理や粉体塗装時に気泡を生じる微小な皮下ガスピンホールを露出させます。ダイカスト品には穏やかなプラスチックメディアと短い切削タイマーを使用し、緻密な外皮を intact に保ってください。
CNC加工6061および7075ビレットブラケット
削り出しビレット部品には、ボールノーズエンドミルによる鋭いステップオーバーの隆起と、クロスドリル穴に沿った強靭な出口バリがあります。樹脂ボンドプラスチックコーンはミリングの段差を金属平滑サテン下地へときれいに均し、重いビレットマニホールドは仕切付き角型トラフ(`L1300`、`L1500`、`L1800`)または高速ドラッグフィニッシャーに適し、鋭い角が隣接ブロックを傷つけることはありません。上流のクリーンなツールパスがタンブリングサイクルを短くし、エッジをシャープに保ちます。
押出アルミニウムレール、チャネル、ヒートシンク
長尺押出材には長手方向のダイラインと両切断端の粗い帯鋸バリがあります。円形振動ボウルでは長いレールが中心ドームに詰まりますが、角型トラフ(`L1300`、`L1500`、`L1800`)は直線ベッドに沿ってストレートチャネルを滑らかに仕上げます。押出ヒートシンクのフィン間隔を摩耗したプラスチックメディアの寸法と照合し、コーンが冷却フィン間に挟まらないようにしてください。
薄肉打ち抜きアルミニウム板と軽量クリップ
薄肉打ち抜きブラケットは低速回転バレル内で平面同士が貼り付き、高密度セラミックチャージの表面に浮上します。開放型振動研磨機または遠心ディスクユニット(`LLF120`)は、軽量クリップをプラスチックメディア内に沈めたまま分離し、繊細なタブを曲げることなく鋭いせん断エッジを均一に丸めます。
ダイカストハウジング、CNCフライス削りビレットブラケット、押出しヒートシンクチャネル、プレスアルミクリップを比較する4部構成のアルミサンプルボード
アルミニウム向けの傷のない表面仕上げプロセスの設計
アルミニウム上の再現可能な表面仕上げプロセスは、粗いバリ除去と光沢平滑化を分離し、各段階を冷却・清浄・十分なクッション性に保ちます。
[設計図:CNCフライス加工された生キャビティ、プラスチックメディアによるカットダウン、清浄なリンス、光沢バニシング、スピン乾燥仕上げを示す5段階アルミ表面仕上げプロセス図]
ステージ1:切削クーラントの脱脂とバリの検査
CNCフラッドクーラントやダイカスト離型剤はプラスチックメディアを直ちにコーティングし、研磨コーンを滑らかで切削しない形状に変えてしまいます。アルミ研磨機に投入する前に、油分の付いた部品を洗浄してください。また、上流工程で大きすぎるゲート残りや重いソーフラッシュをトリミングしてください。研削・サンディング痕を確認し、深い機械的痕を上流で平準化することがタンブラー内での作業時間を大幅に節約する理由を理解してください。
ステージ2:レジンボンドプラスチックメディアによるカットダウン
当社の研削メディアシリーズから、予備成形されたレジンボンドプラスチックコーンまたはピラミッドを投入してください—重切削セラミックは決して使用しないでください—CNCフライス跡、パーティングライン、鋭いバリを除去するためです。プラスチックメディアはアルミニウムに近いより柔らかいマトリックスを持ち、均一な金属平滑マット下地を残しながらきれいに切削し、光沢化や陽極酸化前処理の準備を整えます。
ステージ3:非研磨バニシングまたは乾式有機光沢化
図面が均一なマットではなく光沢のある輝きを要求する場合、プラスチックカットダウンの後に、高アルミナセラミックボール、または当社の乾式仕上げメディアラインのクルミ殻やコーンコブによる穏やかな乾式有機タンブリングを行ってください。軽い研磨クリームを付けた乾式コーンコブは、事前に平滑化されたアルミハードウェア全体に清潔で温かみのある光沢を引き出します。乾式有機メディアを注文する際はコーンコブのメッシュグレードを確認してください。
ステージ4:即時の清浄リンスと遠心スピン乾燥
残留コンパウンド水は素地アルミニウム上ですばやく乾燥し、白いミネラルリングや黒い水染みになります。仕上げ済みのバッチは清浄な水ですみやかにリンスし、加熱遠心スピン乾燥機(`35`、`35A`、`70`、または`70A`モデル)内で乾燥させてください。適切なリンス・乾燥セルのレイアウトについては、当社の仕上げ後分離洗浄・乾燥ガイドをご参照ください。

清浄な水でのリンス直後に、光沢のあるスポットなしのアルミブラケットを排出する加熱遠心スピン乾燥機
アルミニウムにおけるメディア、コンパウンド、そして正直な限界
消耗品の選択と当社装置の限界を理解することで、予期しない欠陥や下流の陽極酸化処理の失敗を防ぐことができます。
| 仕上げステージ | メディア選択 | コンパウンド/処理 | アルミニウムの重要ガードレール |
|---|---|---|---|
| バリ・CNC段差除去 | レジンボンドプラスチックコーン/ピラミッド | 中性液体コンパウンド(`JTJ60` / `JTS5` / `HM3`対応) | 軟質合金に重切削セラミック三角は避ける |
| 光沢バニシング | 平滑高アルミナ球または鋼球 | 潤滑光沢化コンパウンド | 重い部品はクッション材で保護し、球による平面の打痕を防ぐ |
| 乾式最終光沢 | コンディショニング済みクルミ殻またはコーンコブ | 乾式バレル研磨ペースト | 有機メディア投入前に部品は完全乾燥させること |
| 陽極酸化/めっき/クリアコート | 下流の専門ベンダーが対応 | 当社では供給していません | 当社は素地の機械的仕上げのみを提供します |
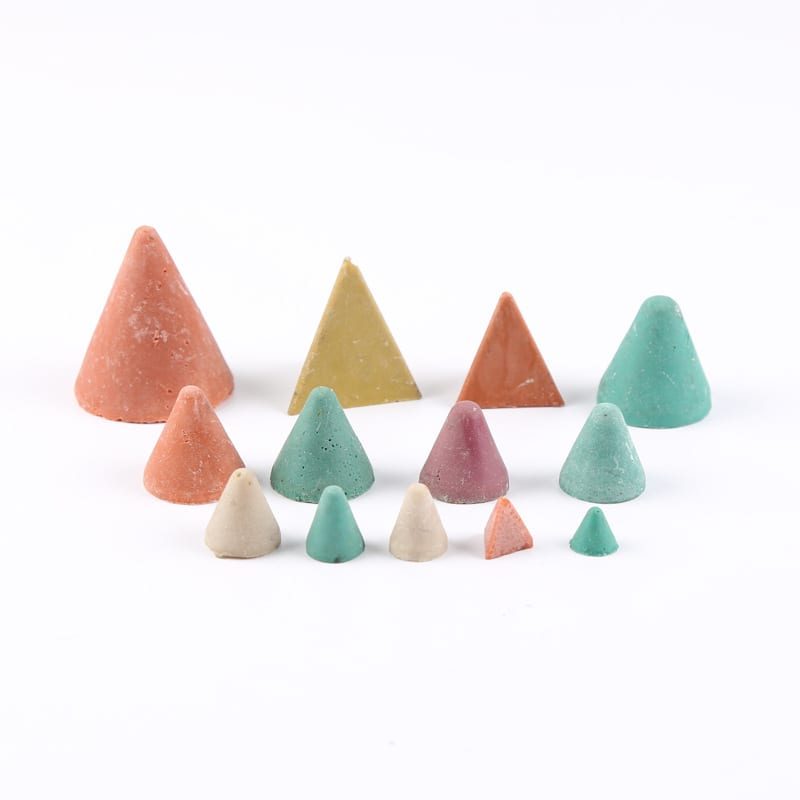
レジンボンドプラスチックコーン、平滑高アルミナ球、乾式コーンコブ顆粒、Jings Polish液体コンパウンドを示すアルミ仕上げ消耗品ディスプレイ
穴や冷却フィンに合わせたプラスチックメディア形状の選定
アルミヒートシンク、センサーハウジング、バルブブロックには狭いスロットやねじ穴があります。コーンやピラミッドは平行な平面を持たないため、キューブよりも狭いスロットを橋渡ししにくくなります。摩耗チップ寸法を用いて最小穴径に対してプラスチックメディアを必ずサイズ選定し、収縮したコーンがボア内に決して食い込まないようにしてください。
非鉄金属向けに検証済みのJings研磨コンパウンド
アルミニウムを真水や強力な鋼錆除去剤で処理しないでください。検証済みのファインメタル用および光沢化用コンパウンド—例えば`compound-JTJ60`(ファインメタル研磨)、`compound-JTS5`(薄板精密仕上げ)、`compound-HM3`(最終研磨)—を使用してプラスチックメディアを潤滑化し、微細なアルミニウム切粉を排水口から洗い流すまで懸濁状態に保ってください。当社は湿式メディアシステム用の液体コンパウンドと乾式バレル研磨用の一部ペーストを供給していますが、カスタム化学洗浄処方を設計することはありません。
正直な限界:陽極酸化、めっき、ホイールバフ研磨
多くの購入者が、アルミニウム研磨機が光沢ディップ陽極酸化、化学研磨、布ホイールバフ研磨に取って代わるかどうかを尋ねます。バレル研磨は均一な金属平滑、無方向性のマット、サテン、またはバニシ仕上げの機械的仕上げを実現します。当社は陽極酸化、化学研磨、電解研磨、めっき、クリアコートシーリング、布バフホイール、ハンドヘルドバフ研磨機を提供しておらず、請負ジョブショップも運営していません。
陽極酸化前の炭化ケイ素による黒色スミアの回避
バレル研磨後にアルミニウム部品が装飾用陽極酸化に進む場合は、メディアサプライヤーに事前に伝えてください。特定の重研磨砥粒は、軟質アルミニウムの気孔に微細な黒色スミアを埋め込み、陽極酸化後に曇った筋として現れます。清浄なレジンボンドプラスチックコーンと徹底的なリンスを組み合わせることで、アルミニウムを明るく保ち、下流の陽極酸化処理に備えることができます。
陽極酸化対応の滑らかなプラスチックバレル研磨アルミニウムブラケットと、不適切なメディアによる黒色スミア汚染部品の並列比較
アルミニウムのバッチ研磨におけるよくある間違い
アルミニウム研磨機を生産シフトで稼働させる際、以下の4つの現場ミスを避けてください。
[DESIGN: 4つのアルミニウム仕上げ不良を示すトラブルシューティングマトリクス:重セラミックによる打痕、黒色アルカリ汚染、ネジ穴に詰まったプラスチックコーン、白いウォータースポットリング]
薄肉鋳物に鋼用セラミックトライアングルを使用
アルミニウムのバリ取りを加速しようとして、粗い鋼切断用セラミックトライアングルに部品を投入すると、角が打痕になり、薄いリブが叩かれ、後から平滑化するのに2倍の時間がかかる深い傷が残ります。アルミニウムの粗取りは常に、合金の軟らかさと部品の肉厚に注意深く合わせたレジンボンドプラスチックメディアから始めてください。平らな面が重セラミックでショットピーニングされると、プラスチックコーンでは凹みを元に戻せません。
灰色の泥になる汚れたコンパウンド水の使用
アルミニウム微粉は汚れた循環コンパウンド水中で急速に酸化し、部品をくすんだ灰色の膜で覆い、平滑でも汚れのように見えます。ボウルの排水口を清潔に保ち、新鮮な水とコンパウンドの安定した流れを維持し、プラスチックメディアを定期的に洗浄して、チャージを明るく保ち、油性のアルミニウムスラッジを防いでください。
酸化したアルミニウム微粉をレジンボンドプラスチックコーンから洗い流す清浄な振動ドレインスクリーン
仕切りなしで重い削り出しブロックを過積載
プラスチックメディア内であっても、重いビレット加工アルミニウムマニホールドを開放型振動ボウルに高密度で投入すると互いに激突します。十分なメディア量を維持するか、仕切り付き矩形トラフ(`L1300`、`L1500`、`L1800`)を使用して、投入から排出まで重い部品をきれいに分離してください。保守的なバッチ密度がバレル研磨による打痕を防ぎます。
積み重ねたバスケット内で濡れたアルミニウムを自然乾燥させる
積み重ねたアルミニウム板の間に閉じ込められた水は、数時間で白い水酸化物流痕を作ります。リンス済みの負荷を、梱包や陽極酸化への出荷前に、直接熱遠心脱水乾燥機(`35`、`35A`、`70`、または`70A`モデル)に移してください。
厦門金泰金がアルミニウム仕上げラインを構築する方法
厦門金泰金研磨科技有限公司(ブランド:Jings Polish)では、当社工場は1992年に始まり、会社は2002年に正式に設立され、世界中のお客様に200,000セット以上の研磨・仕上げソリューションを提供してきました。当社のカタログ全体で、21のマシンプラットフォームを製造しており、24件の中国知的財産権—1件の発明特許、17件の実用新案特許、6件の意匠特許—に支えられ、ISO 9001認証`00726Q01571R001`(有効期間2026-06-03から2029-06-02)およびCE認証`M.2023.206.C88121`(縦型、8モデル)と`M.2023.206.C88120`(横型、13モデル)、2028-07-24まで有効です。

非鉄仕上げ用のZL円形振動ボウル、Lシリーズ矩形トラフ、LLF遠心ユニット、脱水乾燥機を展示するJings Polish工場ベイ
当社が製造する設備、プラスチックメディア、コンパウンド
当社は円形振動ボウル(分離デッキ付き`ZL`シリーズ)、矩形トラフ(`L1300`、`L1500`、`L1800`)、バレル研磨機、遠心ディスクおよびバレルユニット(`LLF120`、`LX`シリーズ)、磁気精密研磨機(`OBD`および`HBPG`シリーズ)、ドラッグフィニッシャー、熱遠心脱水乾燥機(`35`、`35A`、`70`、`70A`)、自動化ショップセル用メディアクリーナーを製造しています。また、レジンボンドプラスチックメディア、高アルミナボール、クルミ殻、コーンコブ、および非鉄・マルチメタルワークフロー用の検証済み`JTJ60`、`JTS5`、`HM3`、`LC10`コンパウンドも製造しています。
当社が供給しないものに関する明確な境界
当社のバレル研磨サプライヤーの選定およびジョブショップ仕上げ基準に沿って、当社の範囲を明確に述べます。当社は請負ジョブショップを運営したり、有償で顧客部品を処理したりしません;陽極酸化、化学研磨、電解研磨、めっき、不動態化、クリアコートシーリングは提供しません;布バフホイール、ハンドヘルドバフ研磨機、ベルトサンダー、ブラスト砥粒は販売しません;カスタム化学洗浄処方を設計したり、ホイール用固形ワックスバーを供給したりしません。
標準およびカスタム製作のリードタイム
標準アルミニウム研磨機構成は、仕様確認後25~35日の生産リードタイムで出荷されます。カスタム設計の矩形トラフ、仕切り付きデバイダー、統合分離・乾燥ラインは、製作とテストに45~60日を要します。
部品写真からの初期評価のご依頼
当社は無料の郵送サンプル試行や、ワークピースを確認する前の表面粗さ値の保証をお約束するものではありません。加工痕、薄いリブ、穴サイズ、合金グレード、目標仕上げ、日産バッチ目標を示すアルミニウム部品の鮮明なクローズアップ写真を、当社のカスタム研磨ソリューションページからお送りください—当社のエンジニアが写真と図面を評価し、銅合金仕上げやステンレス鋼仕上げと併せて、適切なマシンとプラスチックメディアワークフローを推奨できます。
よくある質問
CNC加工ハウジングに最適なアルミニウム研磨機は何ですか?
レジンボンドプラスチックコーンを備えたポリウレタンライニングの円形振動ボウル(`ZL`シリーズ)は、部品をクッション状態に保ち、排出時に自動分離するため、CNC加工アルミニウムハウジングの標準的な選択です。互いに接触できない重いビレットブロックには、仕切り付き矩形トラフ(`L1300`、`L1500`、`L1800`)またはドラッグフィニッシャーを使用してください。
タンブラー内でアルミニウム部品が黒色または暗灰色になったのはなぜですか?
暗色汚染は、アルミニウムを強アルカリ性の鋼用コンパウンド、酸化金属泥を含む汚れたコンパウンド水、または炭素鋼粉で汚染されたメディアでバレル研磨した場合に発生します。中性のアルミニウム対応液体コンパウンドに切り替え、排水口をきれいに洗い流し、非鉄用メディアを鉄鋼チャージから厳密に分離してください。
アルミニウム研磨機はバフホイールなしで鏡面仕上げを実現できますか?
高アルミナボールまたは乾式コーンコブによるバレル研磨は、複雑な輪郭やポケット全体に清浄で明るい無方向性のバニシ光沢を生み出します。しかし、大きな平板に歪みのない光学的鏡面反射を得るには、専用の布ホイールバフ研磨(当社は製造していません)が依然として必要です。
アルミニウムを角をへこませずに滑らかにするには、どのタンブリングメディアを使えばよいですか?
樹脂結合のプラスチックコーンやピラミッドは、軟らかいアルミニウムのエッジや薄い冷却フィンをへこませることなく、金属を滑らかにするマット仕上げを実現します。薄い、または軟らかい非鉄部品には、重い鋼切削用セラミックトライアングルの使用は避け、摩耗チップの寸法に合わせてコーンを選定し、決して噛み込まないようにしてください。
湿式タンブリング後のアルミニウムのウォータースポットを防ぐにはどうすればよいですか?
加工後の部品は、取り出し後すぐにきれいな水ですすぎ、開放バスケットや積み重ねたトレイの中でコンパウンド水を自然乾燥させるのではなく、加熱遠心脱水乾燥機(`35`または`70`シリーズ)の中で素早く乾燥させてください。
アルミニウム研磨機を注文する前に、どのような写真を送ればよいですか?
現在のCNC加工痕やダイカストのバリ、最小の穴や冷却フィンの隙間、全体寸法、部品重量、合金グレード、目標仕上げ、1日あたりのバッチ量がわかる鮮明なクローズアップ写真を送ってください。当社のエンジニアは、写真と図面から適切なチャンバー構造とプラスチックメディアのグレードを提案し、お見積りいたします。
[DESIGN: アルミニウム部品の写真撮影アングル、フィン隙間の測定値、合金グレードのメモを示す、注釈付きのバイヤー問い合わせチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
