


研磨メディア:粒度とメディア本体が実際に決めるもの
研磨メディアは——複数形の研磨材や単数形の abrasive material も購買担当は同義で使いますが——名称で売られています。*セラミック*、*プラスチック*、*ガラスビーズ*、*酸化アルミニウム*、*ガーネット*。そしてその名称こそ、この製品について最も役に立たない情報です。同じ「セラミックメディア」として売られる2つのチャージでも切削の速さは数倍違うことがあり、別のファミリー名で売られる2つのチャージが、コストは違うのにほぼ同じ仕事をこなすこともあります。
結果を実際に決めるのは3つの特性であり、購買担当が比較すべきなのはこの3つです。
- 切削量 — 与えられたエネルギーで、メディアが1時間にどれだけの取り代を除去するか。
- メディア本体 — メディアの材質であり、どのように摩耗するか、軟質金属でどう振る舞うか、汚染するかどうかを決めます。
- 到達性 — メディアが入り込める最大の形状部位であり、特定のワークでは選択肢の半分をこれが除外します。
本ページではこの3つと、メディアが決めない1つのこと、すなわちその工法がそもそもワークに適しているかどうかについて説明します。
まず整理:この用語を使う業界は2つある
「研磨メディア」は2つの異なる業界で使われており、誤った方にたどり着いた購買担当は多くの時間を無駄にします。
| どこで見るか | 何を指すか | 何のためか |
|---|---|---|
| バレル研磨・振動研磨(マスフィニッシング) | 成形された研磨体——セラミック、プラスチック、磁器——をワークとともに機械内で転動させる | バリ取り、R付け、平滑化、光沢化 |
| ブラスト処理 | 遊離砥粒——ガラスビーズメディア、炭化ケイ素研磨材、酸化アルミニウム研磨材、ガーネット——を表面に吹き付ける | 洗浄、マット調の表面加工、皮膜の下地処理 |
先に進む前に表記の注記を1つ。 当サイトはイギリス英語の表記を用いるため、米国の購買担当がaluminumで検索する箇所でも *aluminium* と表記します。どちらも同じ金属を指しており、検索語として区別が重要な場合——aluminum oxide abrasiveは同じ砥粒の米国表記です——には、その語で見つかるよう購買担当の表記を用います。
これは1つのものの異形ではありません。 ブラストは表面にメディアを叩きつけて洗浄やテクスチャ加工を行うもの、バレル研磨はメディアをワークに擦り付けて切削するものです。マットなブラスト肌は振動ボウルでは作れませんし、エッジのRはブラストでは作れません。本ページはバレル研磨(マスフィニッシング)の意味を扱います。当サイトの他のページが扱うのがこの工法であり、購買判断が十分に異なるため、両者を混同すると仕様の誤った案件になるからです。
必要なのがブラスト用メディアであれば、問い合わせでその旨を明記してください。仕様は粒度(粒径)と硬さであり、機械ではなくサンプルに対して見積もられます。
粒度が決めること、決めないこと
粒度とはメディアの切削の攻撃性のことです。当社では6段階のスケールで表記しており、2つの表は同じ文字を共有していません。
``` 湿式研削: VR / R / N / NF / F / FF 乾式研削: VR / R / M / MF / F / FF ```
粒度が決めること: 切削量と、残るエッジの状態です。VRグレードは鋳造の湯口を落とし、触れたエッジをすべて丸めます。FFグレードは、切削することなど到底できない表面を光沢化します。
粒度が決めないこと: メディアがその形状部位に届くかどうかです。これはサイズで決まり、規則は物理的です——メディアはワーク上の最小形状部位のおよそ3分の1より大きくしてはいけません。3 mmのスリットには3 mm未満のメディアが必要で、粒度の選択でこれを覆すことはできません。
この切り分けが、研磨メディアの問い合わせの多くが外れる理由です。問題が到達性なのに粒度を指定したり、問題が摩耗なのにサイズを指定したりします。
メディア本体が決めること
3つのファミリーで産業用途のほとんどをカバーできますが、失敗の仕方がそれぞれ異なります。
| メディア本体 | 切削 | 摩耗 | 適する用途 | 不適な用途 |
|---|---|---|---|---|
| セラミック/磁器 | 速い、形状を保持 | 緩やか、エッジを維持 | 硬質合金、長サイクル、機能面 | 軟質合金——切り込みすぎ、スメア |
| プラスチック結合 | より穏やか、漸進的 | より速い、角が取れる | 軟質合金、薄肉、樹脂、めっき前処理 | 取り代除去——柔らかすぎて実用的な速度で切削できない |
| 乾式有機系(クルミ殻、コーンコブ、木、竹) | 軽量、吸収性 | 漸進的 | 乾式工程、軟質材料、コンパウンドを使った研磨 | 切削を要するものすべて、湿式工程 |
実用的な範囲はセラミックが3〜10 mm、プラスチックが10〜25 mmで、このサイズ差は偶然ではありません。柔らかい本体は同じ仕事をするのにより多くの質量を必要とするため、より大きなサイズで使われます。
そのすべてを覆す汚染の原則。 鋼材を処理したチャージには鋼の粒子が付着しています。そのチャージに真鍮、銅、チタンを入れると、ワークが研磨し終わった後に錆や傷として現れます。メディア本体と粒度は工程の判断であり、汚染は規律の判断です。そしてこれが最も誤りやすい項目です。仕上がるまで何もおかしく見えないからです。
メディアが決めないこと
ここは2度読む価値のある部分です。間違ったものにお金を使う箇所だからです。
メディアは、工法が届かないワークを解決しません。 交差穴の内部のバリ、ねじの谷底、深い止まり穴の奥——粒度、本体、サイズのどれもそこには届きません。メディアが形状部位より大きいか、流れがそこまで運ばないからです。それには別の工法(針状メディアを用いた磁気工法や二次加工)が必要で、別のメディアではありません。
メディアは、削りすぎた表面を元に戻しません。 粗い粒度がエッジを図面以上に丸めてしまった場合、細かい粒度はその損傷を修復するのではなく研磨して整えるだけです。重要なのは順序で、公差が許す最も粗い粒度を選び、そこから段階的に下げていくことです。
メディアは、消耗したチャージを補えません。 単一の小さなサイズまで摩耗したチャージは、循環の仕方も、選別の仕方も、切削の仕方も変わります。メディア寿命は材質とサイクルにより20〜200運転時間で、交換の兆候は、仕上がりが向上しなくなること、マットな灰色の曇りが出ること、同じ結果に約20%長いサイクルを要することです。補充は切削を回復しますがチャージは不均一になります。規定の間隔で全量交換する方が、通常は再現性が高くなります。
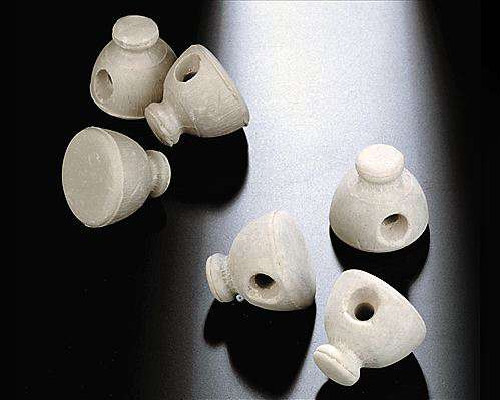
小さなキャップ形状の部品:必要なメディア本体とサイズを決めるプロファイル。
作用レベルまで摩耗したボウルのライニング:どの粒度よりも先に切削を変えるチャージの状態。
メディア仕様を決める4つの質問
順番に検討してください。それぞれが、次の質問の答えを除外することがあります。
1. 不具合はどこにあり、遊離したメディアがそこに届くか。 届かないなら、答えは別のメディアではなく別の工法です。
2. 最小の形状部位は何か。 これが最大サイズを決めます——その3分の1です。
3. 除去すべき取り代は、ミリメートルの10分の1単位でどれだけか。 これが粒度を決めます。「バリ取り」は数値ではありません。
4. 変えてはならないものは何か。 外観面、シール面、ねじ山のフランク、ボア。メディアはどの面が重要かを知りません。図面がそれを示さなければなりません。
研磨メディアが役立たない場合
これを具体的に示すことは、どんなファミリー一覧よりも役に立ちます。メディアを替えて買ったのに、効かないと分かるのがこうしたケースだからです。
交差穴の内部、ねじの谷底、深い止まり穴の奥のバリ。 メディアが形状部位より大きいか、流れがそこまで運びません。粒度、本体、サイズのどれも届きません——答えは別の工法か二次加工です。
すでに削りすぎた表面。 細かい粒度は損傷を修復せず、研磨して整えるだけです。粗い粒度がエッジを図面以上に丸めてしまったなら、そのワークは公差外であり、どのメディアを選んでも戻りません。
最薄肉がおよそ0.5 mm未満のワーク。 リスクは変形で、切削ではありません。高エネルギーの機械や重いチャージは、改善する前にワークを曲げます。解決はより低エネルギーの工法であり、より穏やかなメディアではありません。
シャープエッジの要求。 遊離したメディアは、届いたエッジをすべて丸めます。図面が「シャープ」を指定しているなら、この種の工法ではそもそも実現できません。
方向性のある仕上げの要求。 遊離したチャージは方向性のない仕上げを生みます。指定が一定の加工目を求めるなら、メディアではなく工法が違います。
素材をまたいで清浄性を保たねばならないワーク。 共用のチャージは汚染を運び、真鍮、銅、チタンでは研磨後に傷や錆として現れます。これはチャージを専用化するか洗浄することで解決し、別のメディアを選ぶことでは解決しません。
後工程で起きることはメディアと同じくらい重要
後工程の2つのケースがメディアの判断を変えます。
- めっきまたはアルマイト。 機械的な仕上げが、皮膜を積む下地を決めます。わずかに違う下地色まで研磨した2つのバッチは、目に見えて違う外観にめっきされます。それはめっき業者の責任ではありません。皮膜後の外観が重要な場合は、最大の光沢ではなく安定した下地を指定してください。
- 組立または検査。 ねじにメディアが噛み込んだワークは、受入検査ではなく組立で不良になります。選別とリンスの工程は、チャージを買った後ではなく前に計画してください。
当社からメディアを購入する際に言えること、言えないこと
当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、在庫している本体はセラミック、プラスチック、磁器、および乾式有機系——クルミ殻、コーンコブ、木、竹です。これが在庫から見積もれる範囲です。
ワークがその範囲外の研磨材ファミリーを必要とする場合、回答を引き伸ばさず、その旨をお伝えします。その場合はカスタムの進め方になります。仕様はお客様のワークとサンプルに対して合意し——粒度、サイズ範囲、形状、本体、切削か光沢化かの挙動——受注前の試験で確認します。これは当社が工程の他のあらゆる部分を見積もるのと同じ基準であり、誠実な基準です。「このサンプルのように仕上げてほしい」は、発注も検査も再見積もりもできないからです。
よくある質問
研磨メディアと研磨材の違いは何ですか。 実際にはありません——同じ製品の2つの呼び名で、バレル研磨とブラストの両方の供給者が使っています。重要なのは、問い合わせがどちらの意味かです。ワークとともに転動させる成形体か、表面に吹き付ける遊離砥粒か。別の工法であり、仕様も異なります。
セラミックメディアはプラスチックより優れていますか。 いいえ。セラミックは切削が速く形状を保持するため、硬質合金や長いサイクルに向きます。プラスチックはより穏やかで安価、かつ漸進的で、軟質合金、薄肉、樹脂部品では安全な選択です。通常の範囲はセラミックが3〜10 mm、プラスチックが10〜25 mmです。
チャージはどのくらい持ちますか。 材質とサイクルにより20〜200運転時間です。幅が広いため、消費量は想定ではなくお客様の案件で測定する必要があります。交換の確実な兆候は、仕上がりが向上しなくなること、マットな灰色の曇り、同じ結果に約20%長いサイクルです。
1つのメディアで鋼を処理した後に真鍮を処理できますか。 洗浄の規律がなければできません。鋼を処理したチャージには鋼の粒子が付着し、真鍮や銅では研磨後に錆として現れます。チャージを専用化するか、素材間に洗浄を挟んでください。そしてどちらにしたかを記録してください。シフトの間で忘れられる類のことだからです。
ガラスビーズや炭化ケイ素のようなブラスト用メディアも供給していますか。 在庫している本体はセラミック、プラスチック、磁器、乾式有機系です。別の研磨材ファミリーが必要な案件では、保有していない在庫グレードを見積もるのではなく、お客様のワークとサンプルに対して合意するカスタム仕様として承ります。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は「研磨メディア」のバレル研磨(マスフィニッシング)としての意味について述べたもので、特定のワークで達成可能な結果を主張するものではなく、すべての研磨材ファミリーを在庫していると述べるものでもありません。仕上げ工程は材質、除去すべき取り代、要求される仕上げによって決まるため、特定ワークのメディアはそのワークでの試験によって確認します。当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
