


Guida alla lucidatura con abrasivi in acciaio: come si ottiene una brillantezza a specchio e quando non utilizzarla
Materiali per la finitura dell'acciaio • Perni, sfere e dischi • Processo di lucidatura, abbinamento dei composti e limiti
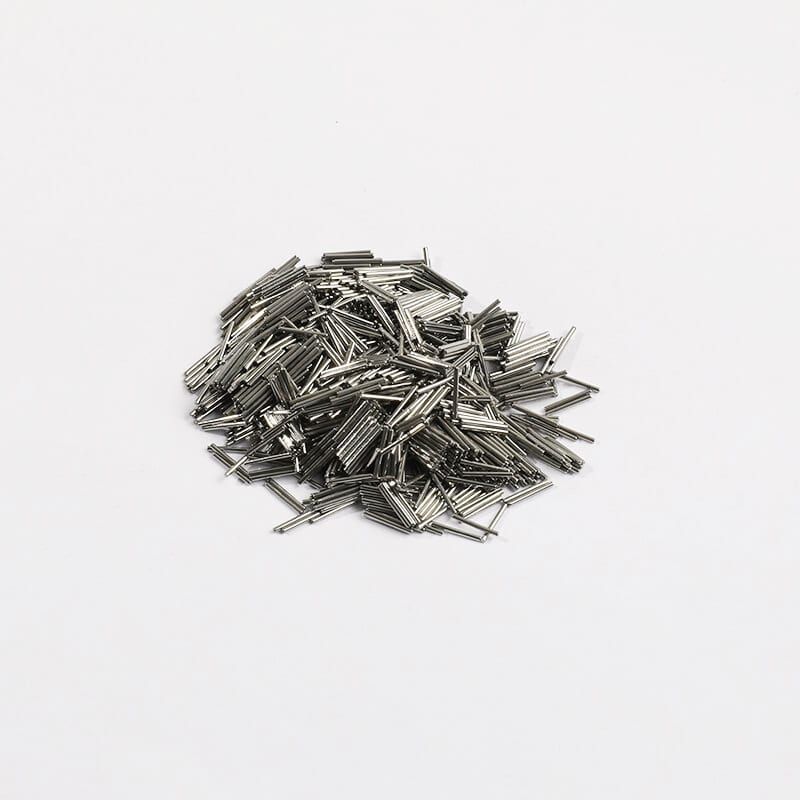
mezzi in acciaioÈ un prodotto unico nella finitura di massa: è l'unico mezzo abrasivo che lucida quasi completamente senza tagliare. Perni, sfere e dischi in acciaio inossidabile temprato sfregano contro i pezzi sotto una pressione combinata, comprimendo le micro-punte in una superficie densa e brillante: l'aspetto brunito che gli acquirenti associano a componenti di qualità, parti di orologi e componenti per gioielli. Se usato correttamente, offre una brillantezza che nessun mezzo ceramico o plastico può eguagliare. Se usato in modo errato, macchia i metalli teneri, nasconde i difetti e arrugginisce la macchina. Questa guida illustra entrambi gli aspetti.

Idea centrale.Le microsfere d'acciaio non rimuovono il metallo, bensì lo ridistribuiscono. Per questo motivo la loro lucentezza è eccezionale, ma la loro capacità di correzione è pressoché nulla: ogni bava, segno o linea di lavorazione che si desidera eliminare deve essere stata rimossa da una fase di taglio precedente.
1. Cosa fa effettivamente Steel Media
La lucidatura è un processo di compressione superficiale. Sotto la pressione combinata di centinaia di contatti al minuto di acciaio temprato e di una pasta lucidante alcalina, le asperità superficiali si spostano lateralmente e si appiattiscono. Il risultato è una superficie riflettente e indurita, senza perdita di materiale e praticamente senza variazioni dimensionali: ecco perché si preferisce l'acciaio per i componenti di precisione dove le tolleranze non possono variare.
2. Forme e dimensioni dei materiali in acciaio

| Forma | Ideale per | Attento |
| Spilli (aghi) | Filettature, fori, canali complessi: tipici delle macchine di finitura magnetiche | Può incastrarsi in dettagli molto fini inferiori a 0,5 mm |
| Palline / palline da lancio | Superfici piane, fasce ad anello, superfici di monete e loghi | Rotola via dai bordi; scarsa aderenza nelle rientranze |
| Dischi / cunei | Stampaggi piatti, superfici delle lame, lavorazione dei bordi | I cerchi dei dischi affilati possono lasciare micro-segni sulle leghe morbide |
3. Abbinamento dei composti e impostazioni del processo
- Pasta lucidante alcalina:Mantiene l'acciaio lucido, sospende lo sporco e fornisce lubrificazione. Una soluzione leggermente alcalina è il punto di partenza standard.
- Rapporto tra supporti e componenti:Per i componenti di grandi dimensioni, si consiglia un rapporto di miscelazione iniziale compreso tra 5:1 e 8:1 in volume; rapporti più elevati proteggono i componenti delicati dal contatto diretto tra loro.
- Durata del ciclo:La lucidatura è rapida una volta che le superfici sono state pre-levigate; è preferibile eseguire cicli brevi e ispezionare il risultato piuttosto che impegnarsi in cicli lunghi.
- Disciplina antiruggine:Non lasciare mai che il composto abrasivo in acciaio bagnato rimanga inattivo per tutta la notte senza circolazione: l'acqua libera provoca ruggine superficiale che si trasferisce al lotto successivo.
4. Dove Steel Media eccelle (letteralmente)
- Casse e bracciali di orologi dopo la pre-finitura ceramica.
- Componenti per gioielli, catene e fusioni prima della placcatura.
- Componenti in acciaio inox lavorati che necessitano di una finitura uniforme da satinata a lucida.
- Lame di coltelli e superfici di utensili dove la stabilità dimensionale è fondamentale.
5. Quando NON utilizzare i granuli d'acciaio
Tre modalità di guasto.(1) Metalli teneri: alluminio, ottone, zinco si macchiano e si scuriscono sotto la pressione dell'acciaio invece di lucidarsi. (2) Superfici ruvide: bave e segni profondi rimangono inalterati dopo la lucidatura; eliminarli prima con la ceramica. (3) Lotti misti: la presenza di materiale d'acciaio e parti non ferrose sfuse in un unico carico porta a contaminazione, particelle incorporate e zone opache.
6. Manutenzione e cura dei materiali in acciaio
I granuli d'acciaio durano anni se mantenuti puliti. Risciacquare dopo ogni utilizzo, conservare immersi in una soluzione detergente specifica o completamente asciutti e ripulire periodicamente con un detergente specifico quando la brillantezza diminuisce. I granuli arrugginiti o anneriti devono essere puliti prima del riutilizzo: lavorare con granuli d'acciaio sporchi trasferisce le macchie all'istante.
7. Lista di controllo per la selezione rapida
- La superficie è già liscia? In caso contrario, aggiungi prima uno strato ceramico.
- Il materiale del componente è più duro dell'ottone? Ottima scelta. Se è più morbido, meglio riconsiderare.
- Devi raggiungere filettature e canali? Gli spilli, idealmente in una macchina di finitura magnetica, sono la soluzione ideale.
- Desideri una superficie liscia e lucida al massimo? Lava le superfici con delle sfere in una ciotola vibrante.
Sfoglia il nostromezzi di finitura dell'acciaiogamma, guarda come funzionano i pin all'interno del nostromacchine di finitura magnetica, oppure rivedi la nostra guida suprevenire danni tra le partidurante il caricamento di lotti di valore.
Vi state chiedendo se la lucidatura sia adatta ai vostri componenti?
Inviaci dei campioni con la finitura attuale. Metteremo a confronto la lucidatura con abrasivi in acciaio con le alternative ceramiche e condivideremo i risultati reali.
Contatta il nostro team di finituraSito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
 +86-592-2381506


 Rete IPv6 supportata
